Die Niederspannungsverkabelung im Automobil bildet die zentrale elektrische Infrastruktur von 12V-Fahrzeugsystemen und übernimmt die Energieverteilung im gesamten Fahrzeug, die Übertragung von Sensorsignalen und das Zusammenwirken elektronischer Module. Im Gegensatz zur allgemeinen zivilen Verdrahtungsplanung ist die Auswahl von Automobildrähten ein praktischer, einschränkungsgetriebener Engineering-Prozess. Er erfordert umfassende Kompromisse zwischen elektrischer Leistung, thermischem Derating, mechanischer Ermüdungsbeständigkeit, chemischer Korrosionsbeständigkeit, Steckverbinderkompatibilität und langfristiger Zuverlässigkeit im Fahrzeug.
Häufige Probleme bei der Automobilverkabelung wie schwache Beleuchtung, intermittierende Sensorsignale, lokale Überhitzung und vorzeitige Alterung des Kabelbaums können auf falsche Drahtdimensionierung, ungeeignete Isolierung, schlechte Anschlussverbindungen oder unzureichende Umwelt- und Montagekontrollen zurückzuführen sein. Dieser Leitfaden erläutert einen praktischen 10-Schritt-Arbeitsablauf für die Auswahl von Niederspannungsdrähten für Automobile, einschließlich Spannungsabfallberechnungen, thermischem Derating, Isolationsauswahl, Anschlusskompatibilität und Produktionsverifizierung. Er soll die Vorplanung und technische Überprüfung unterstützen; endgültige Drahtspezifikationen müssen anhand der geltenden Normen und OEM-Anforderungen validiert werden.
1. Grundlagen von Niederspannungsdrähten für Automobile und anwendbare Normen
1.1 Definition und grundlegender Anwendungsbereich
Für die Zwecke dieses Leitfadens bezieht sich die Niederspannungsverkabelung im Automobil in erster Linie auf Leiter, die in konventionellen 12V-Fahrzeugelektriksystemen verwendet werden. Die anwendbaren Spannungsgrenzen und Kabelanforderungen müssen anhand der relevanten Norm und OEM-Spezifikation bestätigt werden.
1.2 Schlüsselnormen für die Auswahl von Automobildrähten
Design, Fertigung und Verifizierung von Niederspannungsdrähten für Automobile folgen einem hierarchischen Normensystem. Verschiedene Normen regeln unterschiedliche technische Dimensionen und vermeiden funktionsübergreifenden Missbrauch. Veraltete und aktuelle Normenversionen werden streng unterschieden, um die technische Glaubwürdigkeit zu gewährleisten:
- ISO 19642-Serie: Die ISO 19642-Serie regelt Automobilkabel für Straßenfahrzeuge mit auf einzelne Teile aufgeteilten technischen Geltungsbereichen. ISO 19642-1:2023 definiert die Branchentherminologie und bietet allgemeine Designrichtlinien für die Entwicklung von Automobilkabeln. ISO 19642-2:2023 spezifiziert standardisierte Prüfverfahren für die Kabelleistungsverifizierung. Diese Serie definiert nicht einseitig die Drahtlehre, Strombelastbarkeitsnennwerte oder Isolierungstemperaturklassen; anwendbare Teile, Ausgaben und technische Einschränkungen müssen je nach Kabelaufbau, Leitermaterial und OEM-Designanforderungen verifiziert werden.
- SAE/USCAR-21: Eine Leistungsspezifikation, die der Verifizierung von lotfreien Draht-zu-Anschluss-Crimpverbindungen für 0–48 V DC-Straßenfahrzeugelektriksysteme gewidmet ist, mit einer standardmäßigen maximalen Umgebungstemperatur von 125°C. Sie regelt die mechanische Festigkeit der Crimpverbindung, die elektrische Stabilität und die Ermüdungsbeständigkeit, nicht die Drahtlehre oder Isolationsauswahlspezifikationen. Für Anwendungen, die die definierten Spannungs- oder Temperaturgrenzen der Norm überschreiten, ist eine OEM-Genehmigung erforderlich, um die Anwendbarkeit des Prüfverfahrens zu validieren. Die Crimpleistungsverifizierung nach USCAR-21 ersetzt nicht die vollständige Steckverbindersystemqualifikation für den Endfahrzeugeinsatz.
- IPC/WHMA-A-620: Definiert allgemeine Montage- und Abnahmekriterien für Kabelbaumkomponenten. Es werden keine Drahtquerschnittsnormen oder Röntgen-Crimpbeurteilungsschwellenwerte spezifiziert; detaillierte Verifizierungsregeln stützen sich auf ergänzende OEM-Spezifikationen und interne Qualitätskontrollpläne.
- QC/T 414-2016: Gültige chinesische Automobilindustrienorm, die Farbcodierungsregeln für Drähte und Modellzusammenstellungsmethoden für inländische Fahrzeugprojekte regelt.
- IATF 16949: Qualitätsmanagementsystemnorm für die standardisierte Produktion und Chargenkonsistenzkontrolle von Kabelbaumprodukten.
1.3 Leitermaterialeigenschaften und Anwendungsgrenzen
Zu den Leitern von Niederspannungsdrähten für Automobile gehören Blankkupfer, verzinntes Kupfer und Verbundwerkstoffe (CCA/CCS). Die Materialauswahl hängt von OEM-Spezifikationen, Korrosionsumgebung, Crimpkompatibilität und Schaltkreissicherheitsniveau ab, nicht von verallgemeinerten einheitlichen Regeln.
Verzinntes Kupfer kann für verbesserte Korrosionsbeständigkeit spezifiziert werden, wenn dies durch das Anschlusssystemdesign und die OEM-Spezifikationen erforderlich ist. Blankkupfer ist gemäß den geltenden Normen auch in korrosionsarmen Umgebungen akzeptabel. Die endgültige Auswahl der Leiterbeschichtung hängt von der Umgebungsexposition und der Systemkompatibilität ab, nicht von universellen Standardregeln.
CCA/CCS-Verbundleiter bieten leichte Alternativen für unkritische Schaltkreise. Im Vergleich zu äquivalenten Kupferleitern zeigen CCA und CCS unterschiedlichen elektrischen Widerstand, Duktilität, Crimpverhalten und Korrosionsleistung. Ihre Eignung muss im Einzelfall anhand von Leiterstruktur, Oberflächenbehandlung, Anschlusskompatibilität, Schaltkreiskritikalität und formeller OEM-Genehmigung verifiziert werden. Sie sind keine generischen Direktaustausch für reine Kupferverkabelung.
1.4 Kernleistungsanforderungen
Mechanische Stabilität: Die Litzenleiterkonstruktion bietet die erforderliche Flexibilität für komplexe Automobilverdrahtung und wiederholtes Biegen bei der Montage. Langfristige Vibrations- und Ermüdungsleistung wird durch eine Kombination aus Drahtgeometrie, Verdrahtungsbefestigung, Biegeradius, Betriebstemperatur und anwendungsspezifischer Validierung bestimmt, nicht allein durch die Litzenstruktur.
Thermische und chemische Beständigkeit: Die Isolierung von Automobildrähten ist so konstruiert, dass sie kontinuierlicher Hochtemperaturbelastung, Motorölspritzern, Kühlmittel erosion und Staubkontamination standhält und sich an raue Betriebsumgebungen unter der Motorhaube und unter dem Fahrzeug anpasst.
Elektrische Isolierung und Signalzuverlässigkeit: Eine ordnungsgemäß spezifizierte Isolierung gewährleistet stabile elektrische Isolierung und mechanischen Schutz. Die Signalintegrität auf Systemebene hängt zusätzlich von Verdrahtungslayout, EMV-Design und gezielter Abschirmung für hochempfindliche Schaltkreise ab.
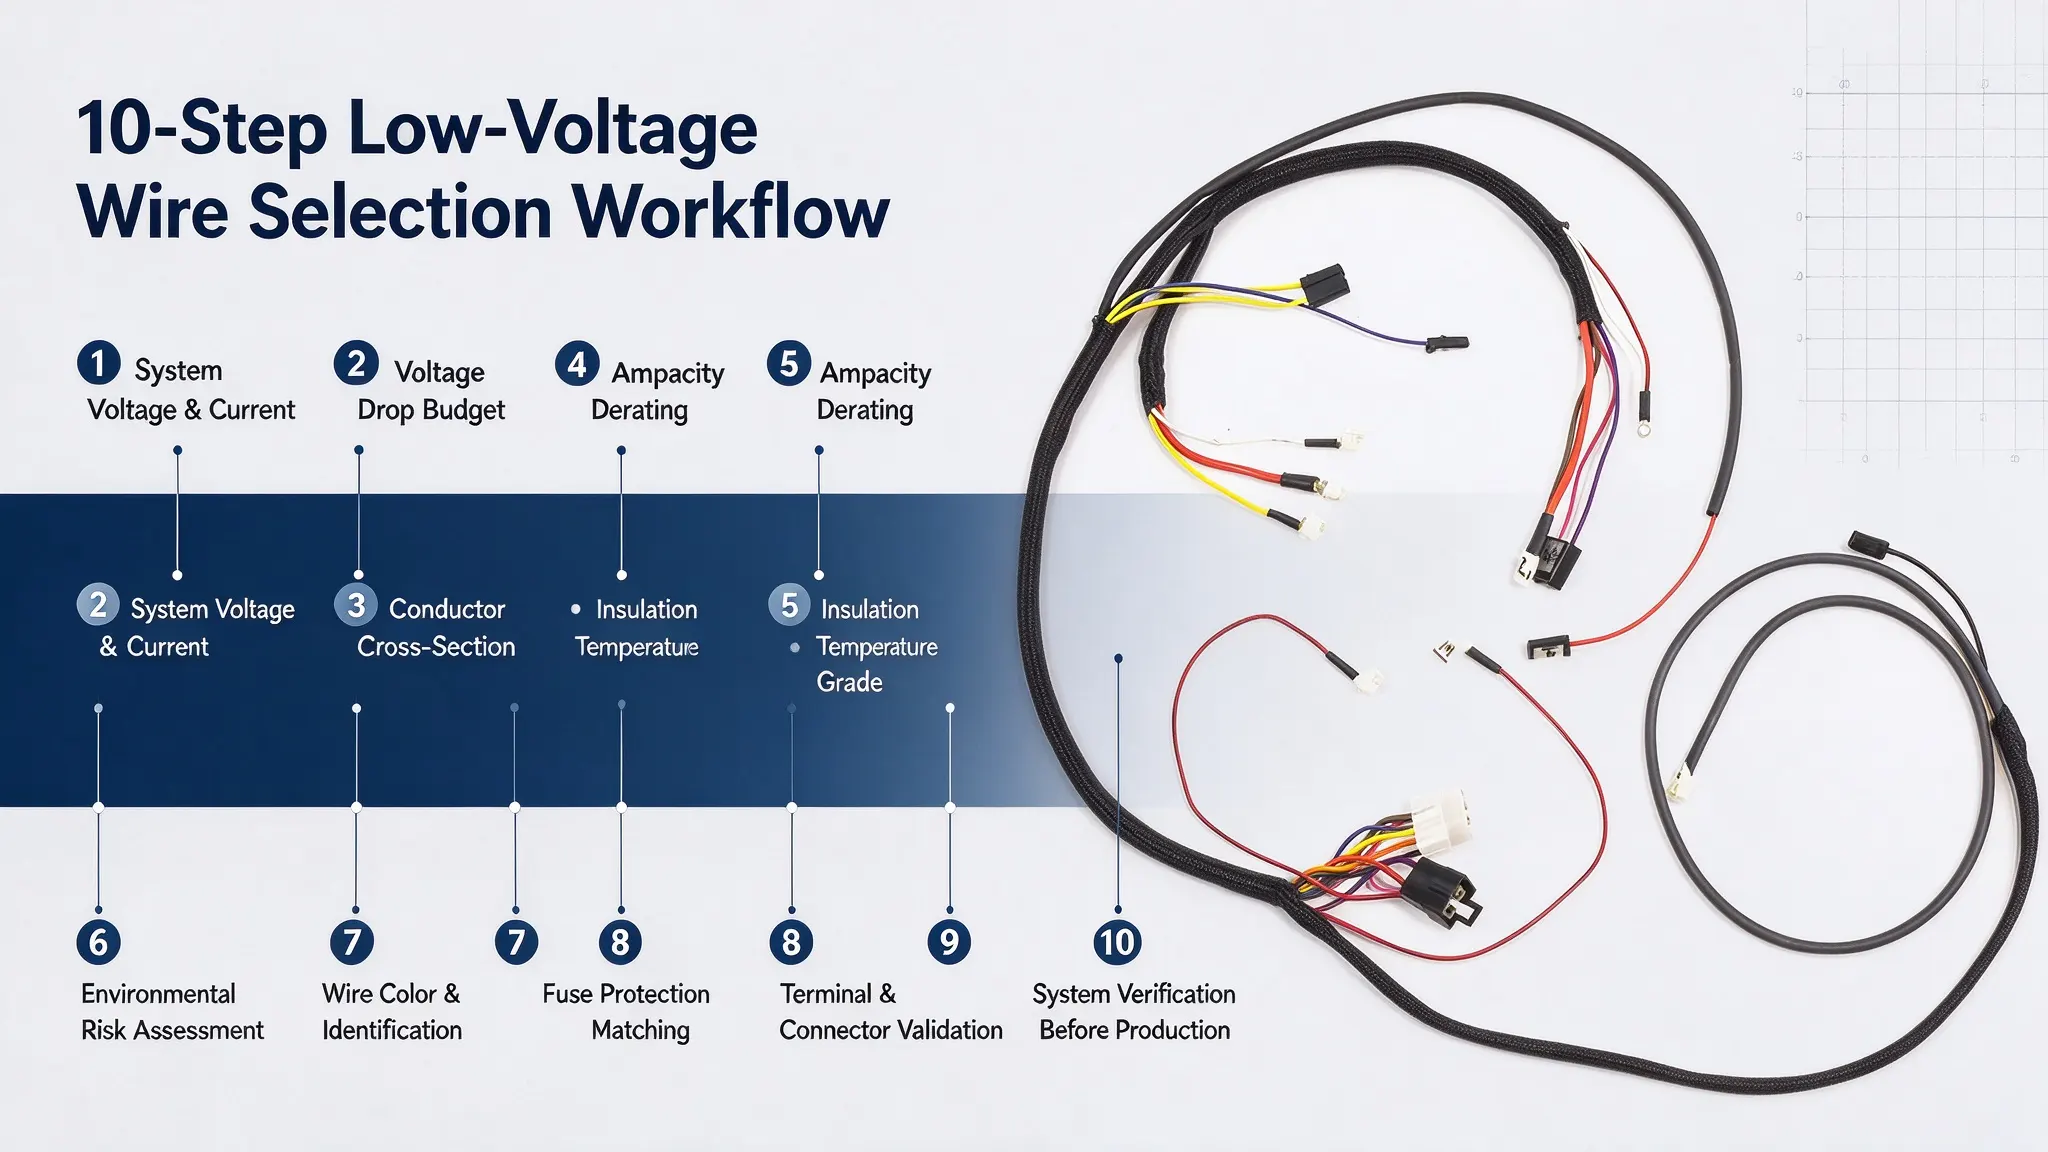
2. Standardmäßiger 10-Schritt-Arbeitsablauf zur Auswahl von Niederspannungsdrähten (technisch verifiziert)
Dieser schrittweise Arbeitsablauf integriert theoretische Berechnung, Umwelt-Derating, mechanische Verifizierung und Produktionsanpassungsfähigkeit und deckt den gesamten Prozess von der Vorauswahl bis zur Serienproduktionsbestätigung ab.
Schritt 1: Systemspannung und duale Laststromparameter bestätigen
Sammeln Sie vollständige elektrische Parameter der Bordeinheiten und klären Sie den kontinuierlichen stationären Betriebsstrom und den momentanen Einschalt-/Spitzenstrom jedes unabhängigen Schaltkreises. Beide Parameter dienen als grundlegende Basis für die Drahtdimensionierung und den Schutzgeräteabgleich.
Schritt 2: Kundenspezifisches Spannungsabfallbudget definieren
Berechnen Sie die gesamte Hin- und Rücklänge jedes Schaltkreises. Ein Spannungsabfallbudget von 3 % kann als anfängliches Designziel für einige 12V-Stromkreise verwendet werden, ist jedoch keine universelle Automobilanforderung. Der zulässige Abfall sollte durch Schaltkreisfunktion, Lastbetriebsgrenzen, Stromprofil und OEM-Spezifikationen definiert werden. Die Signalintegrität muss gegebenenfalls separat bewertet werden.
Schritt 3: Vorläufige Leiterquerschnittsdimensionierung (AWG/mm²)
Bestimmen Sie die anfänglichen Drahtspezifikationen basierend auf Laststrom und Verdrahtungslänge. AWG ist in nordamerikanischen Automobilsystemen vorherrschend, während der metrische Querschnitt (mm²) in IEC/ISO- und regionalen Märkten weit verbreitet ist. Die Spezifikationsanpassung muss Leiterwiderstand, Litzenstruktur, Isolationsaußendurchmesser und Anschlusskompatibilität berücksichtigen, nicht einen direkten numerischen Äquivalenzaustausch.
|
AWG-Spezifikation
|
Ungefährer Querschnitt (mm²)
|
Beispielhafte Anwendungen (vorbehaltlich Schaltkreisvalidierung)
|
|
20 AWG
|
0,52
|
Instrumentenanzeigen, Niedrigstromsensoren
|
|
18 AWG
|
0,82
|
Karosseriesteuerungsschaltkreise, Innenbeleuchtungssysteme
|
|
16 AWG
|
1,31
|
Scheinwerfer, Hupen, Karosserielasten mittleren Stroms
|
|
14 AWG
|
2,08
|
Fenstermotoren, Scheibenwischermotoren, Stellantriebe mittlerer Leistung
|
|
12 AWG
|
3,31
|
Hauptmassekreise, Generator-Hilfsstromkreise
|
Strikter technischer Haftungsausschluss: Die Tabelle dient nur als vorläufige Referenz und kann nicht die schaltkreisspezifische Berechnung und Verifizierung ersetzen. Die tatsächliche Strombelastbarkeit des Drahtes wird durch Umgebungstemperatur, Kabelbaum-Bündelungsdichte, Einbauposition und Isolationsklasse beeinflusst.
Schritt 4: Strombelastbarkeits-Derating basierend auf tatsächlichen Arbeitsbedingungen
Standardmäßige Labor-Strombelastbarkeitsnennwerte gelten nicht für Fahrzeugbedingungen. Umgebungswärme, Wärmequellen im Motorraum und dichte Mehrdrahtbündelung unterdrücken die Wärmeabgabe und reduzieren die kontinuierliche Stromkapazität. Das thermische Derating wird basierend auf tatsächlicher Verdrahtung, Drahtkonstruktion, Bündelungsdichte und OEM-Spezifikationen berechnet, nicht nach festen zonenbasierten Regeln.
Schritt 5: Wissenschaftliche Abstimmung der Isolierungstemperaturklasse
Die Isolierungstemperaturbewertung wird nicht durch einfache Installationszonierung bestimmt, sondern durch die maximale Wärmebelastung entlang des gesamten Verdrahtungswegs, einschließlich lokaler Hotspots, Wärmebelastungsdauer, benachbarter Wärmequellen und OEM-Anforderungen. Die Temperaturklasse definiert die kontinuierliche thermische Fähigkeit der Drahtisolierung; die thermische Zuverlässigkeit des Gesamtsystems hängt auch von Anschlusstemperaturgrenzen, Crimpsystemleistung und Kabelbaumbündelungsbedingungen ab. Die überarbeiteten wissenschaftlichen Auswahlkriterien sind wie folgt:
- 105°C-bewertete Drähte: Können für Kabinenschaltkreise geeignet sein, bei denen maximale Wärmebelastung, Isoliersystem, Verdrahtungsbedingungen und OEM-Anforderungen verifiziert wurden.
- 125°C/150°C-bewertete Drähte: Optionale Klassen für Motorraumanwendungen, ausgewählt basierend auf tatsächlicher maximaler Umgebungstemperatur, Wärmestrahlungsbedingungen und formellen OEM-Designspezifikationen.
- 180°C-bewertete Drähte: Kundenspezifische optionale Klassen, die für extreme lokale Hochtemperaturzonen reserviert sind, nicht anwendbar für konventionelle Fahrzeugverdrahtungsszenarien.
- Kabin-Motor-Übergangsverdrahtung: Die Nenntemperatur muss die maximale thermische Anforderung des gesamten Verdrahtungswegs erfüllen, nicht einfach die höhere Klasse zweier benachbarter Bereiche.
Schritt 6: Umwelt- und mechanische Risikobewertung
Bewerten Sie Risiken auf dem gesamten Weg, einschließlich Isolationsabrieb, zyklischer Biegeermüdung, Erosion bei hoher Luftfeuchtigkeit und chemischer Korrosion. Unterbodenkabelbäume priorisieren Verschleiß- und Korrosionsbeständigkeit; Tür-/Heckklappenscharnierverdrahtung konzentriert sich auf wiederholte Biegeermüdungsbeständigkeit; Bereiche mit hoher Luftfeuchtigkeit betonen Isolationsdichtung und Wasserbeständigkeit.
Schritt 7: Standardisierte Drahtfarb- und Schaltkreiskennzeichnung
Es gibt keine universelle globale Eins-zu-Eins-Zuordnung zwischen Drahtfarbe und Schaltkreisfunktion. Drahtfarbcodierung und Schaltkreiskennzeichnung müssen den geltenden OEM-Verdrahtungsplänen, regionalen Normen (z. B. QC/T 414-2016 für inländische chinesische Fahrzeuge) und projektspezifischen Spezifikationen entsprechen. Wiederholte Farben innerhalb eines einzelnen Steckverbinders sind zulässig, wenn sie durch zusätzliche Identifikationsmethoden wie Schaltkreisnummern, Drahtmarkierungscodes und Steckverbinderkammerpositionierung ergänzt werden, um Montage- und Wartungsfehler zu beseitigen.
Schritt 8: Präzise Sicherungs- und Schaltkreis-Überstromschutz-Abstimmung
Feste empirische Verhältnisse (130 %/135 % Sicherungsnennwert) sind nur vorläufige Referenzen. Das Kernschutzprinzip ist die Koordination zwischen den Zeit-Strom-Kennlinien (I-t) der Sicherung und der Wärmetoleranz des Drahtes, wodurch sichergestellt wird, dass die Sicherung den Stromkreis unterbricht, bevor die Isolierung eine gefährliche Überhitzungstemperatur erreicht. Umfassende Abstimmungsfaktoren umfassen Drahtlehre, Isolierungstemperaturklasse, Kabelbaumbündelungszustand, Umgebungstemperatur, Lasteinschaltstrom und Fehlerstromdauer. Die ausgewählte Sicherung muss auch den erwarteten Normal- und Einschaltstrom tolerieren und gleichzeitig einen angemessenen Schutz gegen Fehlerbedingungen bieten. Die endgültige Koordination sollte anhand der Zeit-Strom-Kurve der Sicherung, des verfügbaren Fehlerstroms und der Wärmebeständigkeit des Leiters unter den angegebenen Installationsbedingungen verifiziert werden.
Schritt 9: Anschluss- und Steckverbinderkompatibilitätsverifizierung
Wenden Sie die geltenden IPC/WHMA-A-620-Abnahmekriterien und OEM-Verarbeitungsanforderungen an und validieren Sie die Crimpleistung gegebenenfalls mit SAE/USCAR-21. Die Crimp-Mikroschnittprüfung sollte den angegebenen Bewertungskriterien und dem Kontrollplan folgen. Die Crimpverifizierung nach USCAR-21 ersetzt nicht die vollständige Steckverbindersystemvalidierung, und für Betriebsbedingungen, die die definierten Grenzen der Norm überschreiten, sind zusätzliche Qualifikationstests erforderlich.
Schritt 10: Systemverifizierung vor der Produktion
Nach Abschluss von Dimensionierung, thermischem Derating und Schutzabstimmung bestätigt die abschließende Produktionsverifizierung die Gesamtsystemkonformität. Diese Phase konsolidiert Spannungsabfallleistung, Derating-Strombelastbarkeitsmargen, Sicherungskoordination und mechanische/umweltbezogene Haltbarkeit gemäß Projektvalidierungsplänen und OEM-Anforderungen.
3. Kerntechnische Berechnungen und praktischer Anwendungsfall
3.1 Spannungsabfallberechnungsformel
Der Spannungsabfall ist die Kernbeschränkung, die die Drahtdimensionierung über lange Strecken einschränkt. Die DC-Schaltkreisberechnungsformel für gleiche positive und negative Schleifenlänge lautet wie folgt:
$$\Delta V = \frac{2\rho L I}{A}$$
Parameterdefinition: ΔV = gesamter Schleifenspannungsabfall; ρ = Kupferwiderstand (0,0175 Ω·mm²/m bei 20°C); L = einseitige Verdrahtungslänge; I = kontinuierlicher Laststrom; A = Leiterquerschnittsfläche. Die Formel schließt den Kontaktwiderstand von Anschlüssen und Steckverbindern für die grundlegende technische Schätzung aus.
3.2 Praxisbeispiel: Spannungsabfall in einem 12V-Stromkreis
Fallbedingungen: 12V-Fahrzeugsystem, 8A kontinuierlicher Laststrom, 4m einseitige Verdrahtungslänge, 2,5mm² Kupferleiter, normale Temperaturumgebung
Berechnungsergebnisse: Gesamtschleifenlänge = 8m; Gesamtdrahtwiderstand ≈ 0,056Ω; tatsächlicher Spannungsabfall ≈ 0,448V; Spannungsabfallverhältnis ≈ 3,73%
Technische Analyse: Das Ergebnis überschreitet die konventionelle 3%-Basislinie. Der 3%-Schwellenwert ist ein beispielhaftes Designziel und keine universelle Automobilanforderung. Der spezifische Widerstandswert von 0,0175 Ω·mm²/m entspricht der Leiterleistung bei 20°C; der tatsächliche Betriebswiderstand ändert sich mit den Betriebstemperaturen im Fahrzeug. Diese Berechnung liefert nur eine vorläufige Spannungsabfallbewertung und stellt keine vollständige Drahtdimensionierungs Schlussfolgerung dar. Die endgültige Leutergröße muss auch temperaturkorrigierten Widerstand, herabgesetzte Strombelastbarkeit, Anschlusskompatibilität und Schutzgerätekoordination erfüllen. Ein größerer Leiter sollte vor der formellen Designfreigabe gegen alle diese Einschränkungen bewertet werden, anstatt sich ausschließlich auf Spannungsabfallergebnisse zu verlassen.
3.3 Mehrdimensionaler Rahmen zur Bewertung der Drahtstrombelastbarkeit
Die Strombelastbarkeit von Automobildrähten kann nicht durch feste AWG-Tabellen bestimmt werden. Der umfassende Bewertungsrahmen deckt alle wichtigen technischen Einschränkungen ab:
|
Bewertungsdimension
|
Schlüsselverifizierungsinhalt
|
|
Lastcharakteristik
|
Dauerstrom, Spitzenstoßstrom, Betriebseinschaltdauer
|
|
Elektrische Leistung
|
Zulässiger Spannungsabfall, Leiterwiderstandsabweichung
|
|
Thermische Umgebung
|
Maximale Umgebungstemperatur, lokale Wärmequellen, Kabelbaumbündelungsdichte
|
|
Drahtstruktur
|
Leiterquerschnitt, Litzenstruktur, Isolierungstemperaturklasse
|
|
Schutzsystem
|
Sicherungs-I-t-Kennlinien, Fehlerstromtoleranz, Schutzkоordination
|
|
Verbindungssystem
|
Anschluss-Crimpbereichsabstimmung, Nennstromkapazität des Steckverbinders
|
3.4 Anwendungsgrenze für Hochgeschwindigkeits-Signalkabel
CAN FD- und Automotive-Ethernet-Schaltkreise erfordern kundenspezifische Kabelstrukturen gemäß den Spezifikationen der physikalischen Schicht und den OEM-Anforderungen, nicht ein einheitliches geschirmtes Twisted-Pair-Design. Verschiedene Hochgeschwindigkeitsschnittstellen haben unterschiedliche Anforderungen an Paargeometrie, charakteristische Impedanz, Verdrillungsabstand und Abschirmungsschemata. Dieser Leitfaden konzentriert sich auf Niederspannungsstrom und konventionelle Signalverdrahtung; die Konstruktion von Hochgeschwindigkeitsdatenkabeln erfordert eine dedizierte professionelle Spezifikationsverifizierung.
4. Typische Anwendungsszenarien für Niederspannungsdrähte
4.1 Zündungs- und Energieverteilungssysteme
Die Niederspannungsverdrahtung unterstützt die Stromversorgung und Steuersignale des Zündsystems, während das Zündsystem die erforderliche Hochspannung für die Funkenentladung erzeugt. Eine stabile Niederspannungsstrom- und Signalübertragung gewährleistet eine zuverlässige Zündauslösung und ein ausgewogenes Energieversorgungsgleichgewicht des gesamten Fahrzeugs. Kernstromkreise verwenden Leiterkonstruktionen, die für die erforderliche Stromkapazität, den Spannungsabfall, die Umgebungsexposition und das Anschlusssystem qualifiziert sind. Blank- oder plattiertes Kupfer kann gemäß der geltenden Drahtspezifikation und den OEM-Anforderungen ausgewählt werden.
4.2 Sensor- und intelligente Steuerungssysteme
Die Verdrahtungsstrukturen von Sensoren und ADAS hängen von der Schnittstelle, der Signaldatenbandbreite, den Anforderungen an die elektromagnetische Verträglichkeit und den OEM-Spezifikationen ab. Geschirmte oder Twisted-Pair-Konstruktionen werden verwendet, wenn dies durch die elektrische Schnittstelle und das EMV-Design auf Systemebene erforderlich ist, um eine genaue und verzögerungsfreie Dateninteraktion zwischen Sensoren und ECUs zu gewährleisten.
4.3 Automobilbeleuchtungssysteme
Beleuchtungsschaltkreise sind sehr empfindlich gegenüber Spannungsabfall. Übermäßig dünne Drähte verursachen übermäßigen Leitungsverlust und schwache Beleuchtung; überdimensionierte Drähte erhöhen Kabelbaumgewicht und -kosten. Die Drahtdimensionierung muss Stromlast, Verdrahtungslänge und Spannungsabfallbudget ausbalancieren, um eine optimale Gesamtleistung zu erzielen.
4.4 Zonale Umweltanpassungsanforderungen
Motorraum: Priorität auf Hochtemperatur-, Öl- und Flammbeständigkeit mit vibrationsfesten Befestigungsstrukturen. Fahrgastraum: Fokus auf Flexibilität, Verschleißfestigkeit und geringe Entflammbarkeit für die Innenraumgestaltung. Kofferraumbereich: Kabelbäume im Kofferraumbereich müssen die elektrischen und umweltbezogenen Anforderungen ihrer Einbauorte erfüllen. Kabelbaumabschnitte, die durch Heckklappen- oder Kofferraumdeckelscharniere verlaufen, erfordern eine zusätzliche Bewertung der zyklischen Biegung und Abriebfestigkeit.
4.5 Fahrzeugmassekreise
Massedrähte bieten stabile Stromrückwege und ein einheitliches elektrisches Referenzpotenzial des Fahrzeugs für alle elektrischen und elektronischen Module. Leitertypen für sicherheitskritische und Hilfsmassekreise werden basierend auf Stromlast, Umgebungskorrosionsbedingungen, Anschlusskompatibilität und offiziellen OEM-Designspezifikationen ausgewählt, ohne einen universellen obligatorischen Leitertyp für alle Masseanwendungen.
5. Zentrale Branchenentwicklungstrends
Angetrieben durch Fahrzeugleichtbau und intelligente Aufrüstung iteriert das Design von Niederspannungskabelbäumen für Automobile kontinuierlich, mit drei zentralen Branchenentwicklungsrichtungen:
Leichtbau-Dünnwandisolierungsdesign: Optimierte Leiterstrukturen und Hochleistungs-Dünnwandisolierungsmaterialien reduzieren das Kabelbaumgewicht und verbessern die Fahrzeugenergieeffizienz, während zuverlässige elektrische und mechanische Leistungsmargen erhalten bleiben.
Hochdichte miniaturisierte Verbindung: Miniaturanschlüsse und kompakte Steckverbinder passen sich zunehmend komplexeren bordseitigen elektrischen Architekturen an, mit strengerer Kontrolle von Verdrahtungsraum und Montagetoleranzen.
Hochgeschwindigkeits-EMV-Optimierung: Spezialisierte geschirmte und Twisted-Pair-Kabelstrukturen optimieren Signalintegrität und Störfestigkeit und entsprechen den Übertragungsanforderungen intelligenter Fahr- und Fahrzeugvernetzungssysteme.
6. Produktionsverifizierung und Qualitätskontrolle
Die moderne Kabelbaumfertigung kombiniert standardisierte Arbeitsanweisungen, kontrollierte Crimp Prozesse, geeignete Inspektionsmethoden und risikobasierte Zuverlässigkeitstests, um Prozessschwankungen zu reduzieren und die Chargenkonsistenz zu verbessern. Zuverlässigkeitstests können Thermozyklen, Vibration, Korrosionsexposition und andere anwendungsspezifische Tests umfassen, wie in der geltenden Produktspezifikation, den OEM-Anforderungen und dem Validierungsplan definiert. IATF 16949 unterstützt Prozess- und Qualitätssystemkontrolle, schreibt jedoch nicht von sich aus jeden Test für jedes Kabelbaumprodukt vor.
7. Fazit
Die Auswahl von Niederspannungsdrähten für Automobile ist eine systematische Ingenieurdisziplin, die elektrische Berechnung, Umweltanpassung, strukturelle Abstimmung und Produktionsverifizierung integriert. Wissenschaftliche Drahtdimensionierung, abgestufte Isolationsanpassung und standardisiertes Schutzdesign verbessern grundlegend die Fahrzeugschaltkreisstabilität und Fahrsicherheit.
Da Fahrzeuge leichter und intelligenter werden, schreitet das Design von Niederspannungskabelbäumen weiter in Richtung Leichtbau, Hochdichtepackaging und verbesserter System-EMV-Zuverlässigkeit voran. Unser Team liefert standardisierte, auditierbare Niederspannungskabelbaum-Design- und Fertigungslösungen, die den aktualisierten ISO-, SAE- und OEM-Spezifikationen entsprechen und kundenspezifische Anforderungen für Automobil-Tier-1- und OEM-Projekte unterstützen.
Für professionelle Unterstützung bei der Drahtauswahl und Kabelbaumkonstruktion geben Sie bitte Betriebsspannung, Laststromparameter, Verdrahtungslänge, Arbeitstemperaturbereich, Steckverbinderspezifikationen und Installationsumgebung an. Unser Engineering-Team liefert eine gezielte Spezifikationsbewertung und optimierte Designlösungen.
FAQ (hochwertige suchorientierte Fragen)
F1: Was ist der Standard für die Berechnung des Spannungsabfalls in 12V-Automobil-Niederspannungsschaltkreisen?
A: Es gibt keine universelle Spannungsabfallgrenze für alle 12V-Automobilschaltkreise. Ein Abfall von 3 % kann als anfängliches Designziel für einige Stromkreise dienen, aber der zulässige Wert hängt von Lastanforderungen, Schaltkreisfunktion, Betriebsbedingungen und OEM-Spezifikationen ab. Der vollständige Schaltkreisspannungsabfall sollte unter Verwendung der Standard-DC-Schleifenformel berechnet werden, wobei Leiterwiderstand und relevanter Verbindungswiderstand berücksichtigt werden.
F2: Wie beeinflussen Kabelbaumbündelung und Umgebungstemperatur die Strombelastbarkeit von Automobildrähten?
A: Dichte Kabelbaumbündelung beeinträchtigt die Wärmeabgabe, während hohe Umgebungstemperaturen und nahegelegene Wärmequellen die Leiterbetriebstemperaturen erhöhen, wodurch beide die kontinuierliche Drahtstrombelastbarkeit reduzieren. Die Derating-Stufen werden durch Drahtstruktur, Isolationsnennwert, Verdrahtung, Bündelungsdichte und OEM-Anforderungen bestimmt, nicht durch feste Zonierungsregeln.
F3: Wie wählt man eine angemessene Isolierungstemperaturbewertung für Automobildrähte aus?
A: Die Isolierungstemperaturklasse wird durch die maximale Wärmebelastung über den gesamten Verdrahtungsweg definiert, einschließlich lokaler Hotspots und Wärmedauer, nicht durch den einfachen Einbauort. Übergangsverdrahtung muss die höchste thermische Anforderung des gesamten Verdrahtungswegs erfüllen.
F4: Was ist der Unterschied zwischen AWG- und mm²-Spezifikationen bei der Auswahl von Automobildrähten?
A: AWG ist der Standard für nordamerikanische Automobilsysteme, während die metrische mm²-Dimensionierung häufig für ISO/IEC-regionale Anwendungen verwendet wird. Ähnliche Querschnittswerte unterstützen keinen direkten Drahtaustausch; Leiterstruktur, Widerstand, Anschlusskompatibilität und OEM-Zertifizierung müssen vollständig verifiziert werden.
F5: Was sind die wichtigsten Kriterien für die Abstimmung von Automobildrähten und Crimpanschlüssen?
A: Die Draht-Anschluss-Kompatibilität basiert auf abgestimmter Leitergröße und Anschluss-Crimpbereich, qualifiziertem Werkzeug und standardisierten Prozessen. Befolgen Sie die IPC/WHMA-A-620-Montagekriterien und OEM-Verarbeitungsanforderungen, wobei die SAE/USCAR-21-Crimpvalidierung gegebenenfalls angewendet wird. Crimptests ersetzen nicht die vollständige Steckverbindersystemqualifikation.
F6: Sind CCA/CCS-Verbundleiter für Automobil-Schlüsselschaltkreise geeignet?
A: CCA und CCS können nicht direkt durch reine Kupfer-Automobildrähte ersetzt werden. Ihre Anwendbarkeit hängt von den funktionalen Anforderungen des Schaltkreises, der elektrischen/mechanischen Leistung, der Anschlusskompatibilität, der Umweltbeständigkeit und der formellen OEM-Genehmigung ab. Die Einführung in sicherheitskritischen Schaltkreisen erfordert eine dedizierte Validierung und ausdrückliche Projektgenehmigung.