Автор: quanyu lee
2026-09-15 10:58:51
Руководство по сварочным кабелям

от Admin
2025-07-08 02:23:21
Руководство по сварочным кабелям
1. Базовое определение сварки проводов
Сварка кабелей — это технический процесс, при котором металлические провода внутри жгута проводов сплавляются с металлическими токопроводящими контактами разъема; благодаря синергетическому эффекту нагрева и давления между жгутом проводов и разъемом образуется металлургическая связь, обеспечивающая как надежную прочность соединения, так и стабильную и эффективную электропроводность для передачи данных; широко применяется в производстве электронного оборудования, обработке жгутов проводов и сборке оборудования в области электроники, электротехники, автомобилестроения, авиации и т.д.
2. Неблагоприятные условия и пояснения при сварке
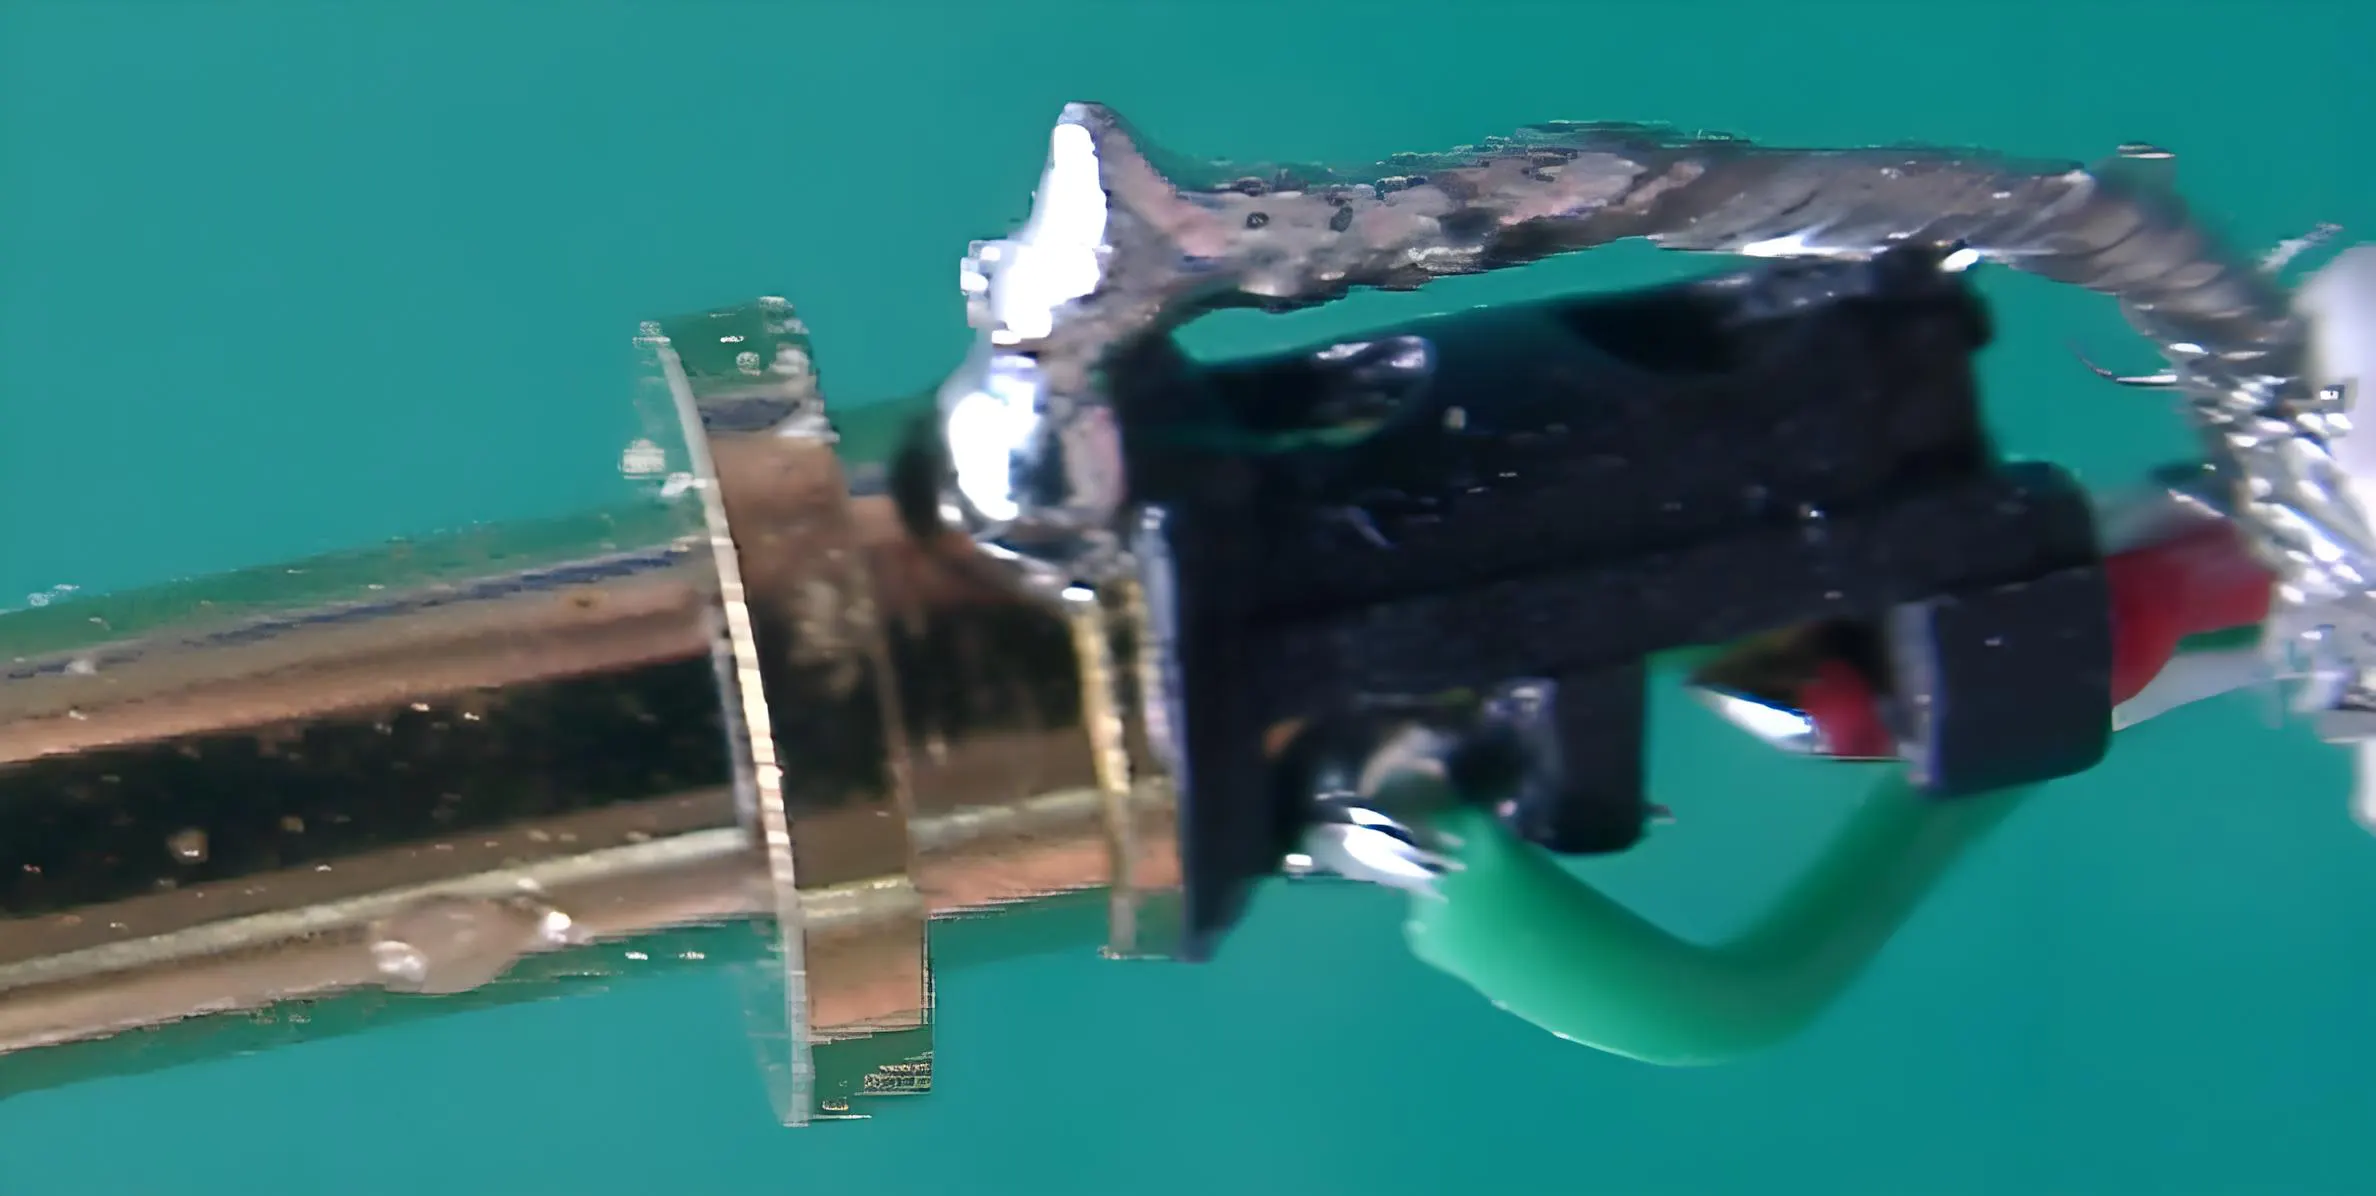
1. Холодная пайка (ложная пайка)
Ложная пайка обычно возникает, когда паяные соединения выглядят соединенными на поверхности, но на самом деле не образуют прочного электрического соединения. Если слегка потянуть за паяные соединения, они отпадут. Основная причина в том, что время плавления олова между центральным проводом и разъемом слишком короткое; температура при пайке недостаточно высокая, и припой не полностью расплавился. Ложная пайка может вызвать электрические проблемы в изделиях, такие как короткие замыкания и обрывы, а в тяжелых случаях даже привести к отказу оборудования.
2. Холодная сварка
Холодная сварка происходит, когда припой прикрепляется к поверхности свариваемого металла, но не полностью расплавился или не образовал прочный слой сплава со свариваемым металлом. Обычно это связано с тем, что температура сварки недостаточно высокая или время сварки слишком короткое, так что припой не может полностью диффундировать и сплавиться. Прочность паяного соединения при холодной сварке низкая, и оно легко отпадает, вызывая электрические проблемы в изделии, такие как разрыв цепи.
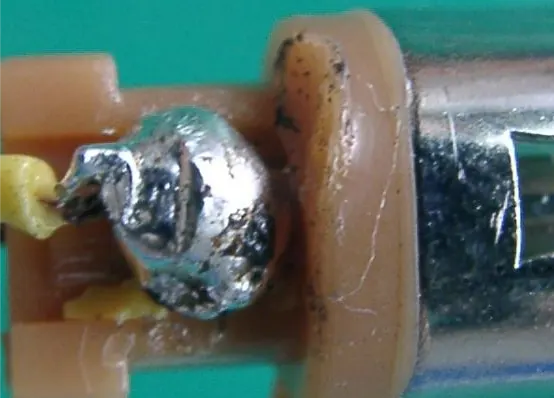
3. Слишком много припоя
Когда при сварке используется слишком много припоя, паяные соединения становятся слишком большими и некрасивыми, могут легко образовывать перемычки и даже вызывать короткие замыкания между соседними паяными соединениями.
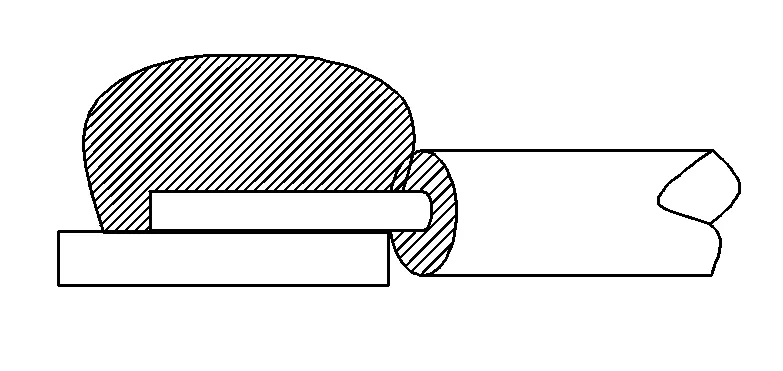
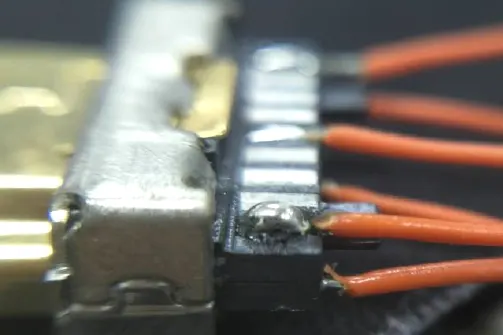
4. Слишком мало припоя
В отличие от слишком большого количества припоя, слишком малое количество припоя не позволит точке олова полностью обернуть свариваемый металл, что приведет к недостаточной прочности соединения, плохому электрическому контакту и плохой адгезии.
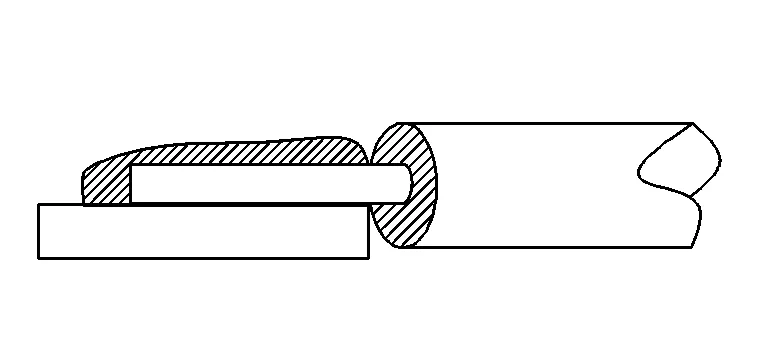
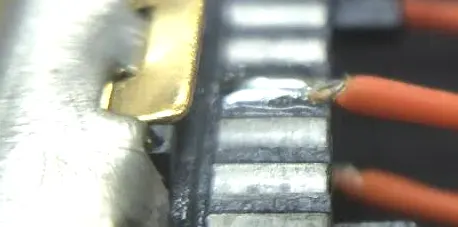
5. Острие паяной точки
Острие паяной точки проявляется в виде острых выступов на паяных соединениях, которые обычно вызваны неправильным углом извлечения паяльника, медленной скоростью извлечения и т.д. Острие паяной точки приводит к ослаблению пайки.
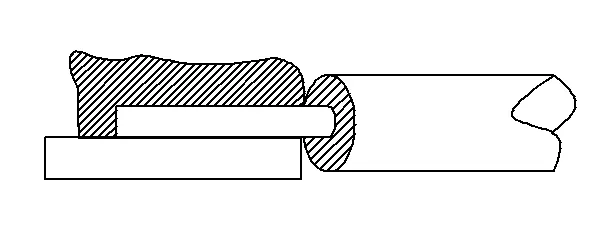
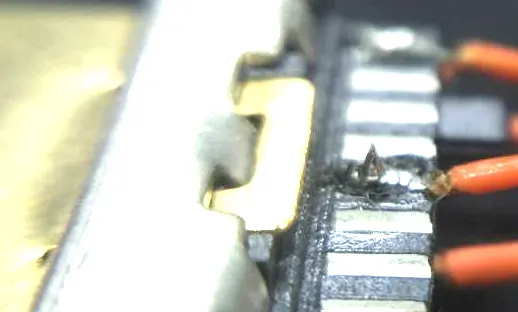
6. Открытый проводник
Открытые проводники обычно означают, что во время сварки проводник не прилипает к контактной площадке, и точка олова не полностью покрывает проводник. Электропроводность легко снижается из-за окисления и влаги, или проводник может порваться из-за внешнего трения. Длительное использование может вызвать такие проблемы, как плохой контакт и утечка.
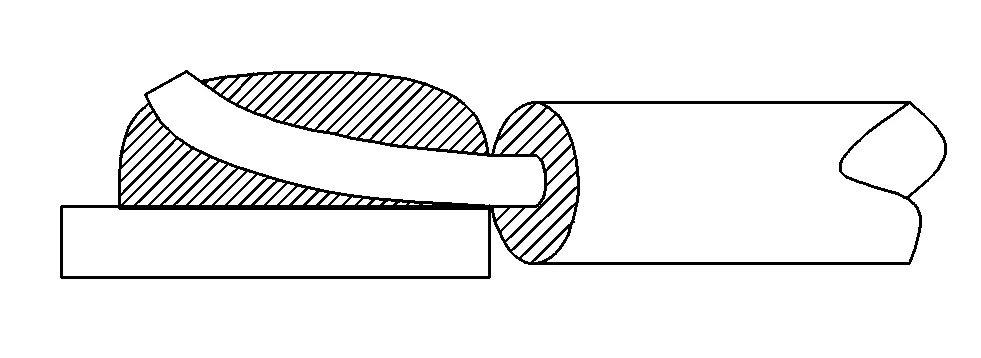
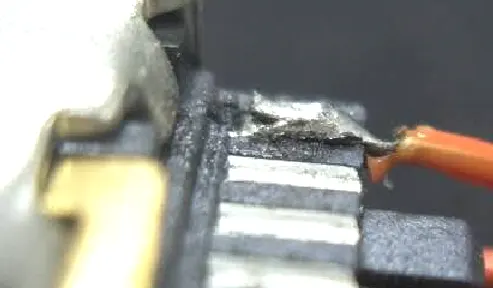
7. Втягивание проводника
Усадка проводника обычно проявляется в том, что проводник прикреплен к контактной площадке во время сварки. Если после усадки проводник открыт более чем на 0,5 мм, это уменьшит площадь сварки, легко вызовет разрыв и повлияет на стабильность передачи тока.
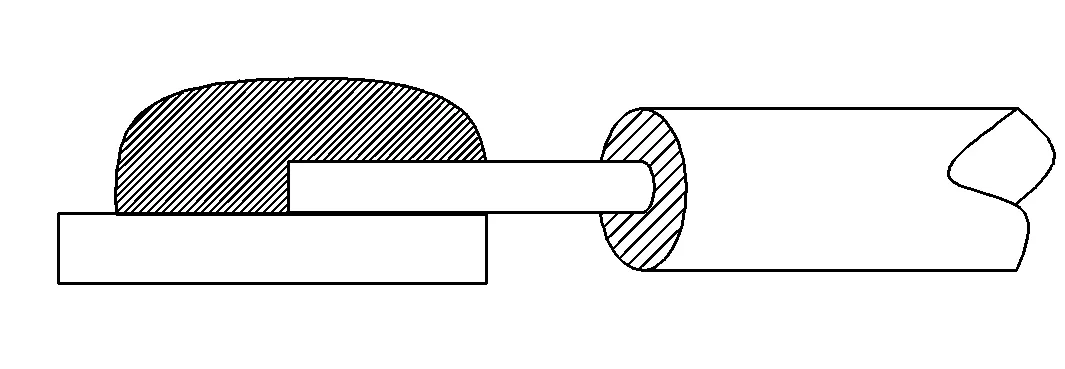
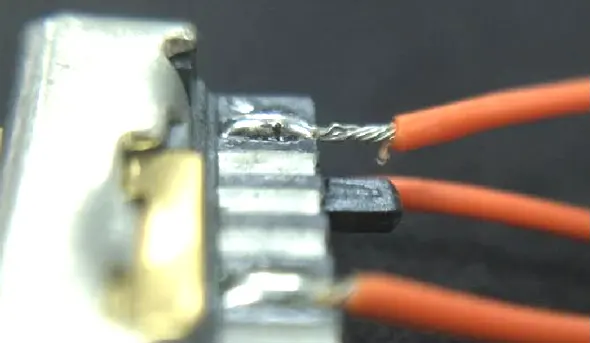
Для Kaweei завода по индивидуальной сборке жгутов проводов, чтобы контролировать качество сварки проводов, необходимо сначала понять типы, определения и общие проблемы сварки. В реальном производстве завод будет строго соблюдать требования технологического процесса сварки и стандартизировать каждый этап операционного процесса, чтобы уменьшить количество дефектов сварки и гарантировать, что сварка индивидуальных жгутов проводов будет как надежной, так и стабильной.