Ультразвуковая сварка — одно из наиболее эффективных, чистых и экономичных решений для соединения, широко применяемых в производстве пластмасс, сборке электроники и изготовлении автомобильных компонентов. В отличие от традиционных процессов сварки, склеивания и пайки, она отличается сверхбыстрыми циклами, нулевой зависимостью от расходных материалов и работой без загрязнения, решая распространенные проблемы производства, такие как низкая скорость производства, нестабильное качество соединения, химические остатки и высокие эксплуатационные расходы. Как зрелая технология точной сборки, она постепенно заменила традиционную термическую сварку и адгезионное склеивание в сценариях производства высокого стандарта. Это комплексное промышленное руководство систематически описывает принципы работы ультразвуковой сварки, основные компоненты оборудования, основные промышленные применения, различные типы машин, профессиональные критерии выбора оборудования и ключевые преимущества и недостатки. Руководство предназначено для инженеров на местах, руководителей производства и закупочных команд и предоставляет практические, авторитетные технические参考资料 для оптимизации производственных процессов и разработки научных производственных решений.
1. Что такое ультразвуковая сварка? Основное определение и ключевые особенности
Ультразвуковая сварка соединяет парные заготовки с помощью точно контролируемых высокочастотных механических колебаний. Эти быстрые возвратно-поступательные движения создают локальное фрикционное тепло на контактных поверхностях материалов, мягко расплавляя тонкий соединительный слой для достижения плотного молекулярного слияния между двумя деталями. В отличие от традиционной термической сварки или адгезионного склеивания, этот метод концентрирует тепло исключительно в зоне соединения. Он не требует открытого пламени, внешнего нагревательного оборудования или вспомогательных связующих материалов, что делает его высокооптимизированным методом соединения.
По сравнению с горячим склеиванием, ручной пайкой и промышленной адгезионной ламинацией, ультразвуковая сварка приносит уникальные преимущества экономии затрат и эксплуатации для повседневного заводского производства:
-
Отсутствие повторяющихся затрат на расходные материалы: Исключает постоянные закупки сварочной проволоки, паяльной пасты и промышленного клея, значительно снижая долгосрочные эксплуатационные расходы производства
-
Сверхбыстрые производственные циклы: Большинство стандартных сварочных операций завершаются всего за 1-3 секунды, идеально соответствуя высокоскоростному ритму современных автоматизированных сборочных линий
-
Чрезвычайная точность работы: Механические колебания и тепловая энергия строго ограничены целевыми зонами соединения, защищая готовые заготовки и обеспечивая надежную сборку ультратонких микропрецизионных компонентов
-
Гигиеничная и безопасная работа: Не производит токсичных паров, обугленных остатков или остаточного термического повреждения, полностью соответствуя строгим стандартам гигиены промышленного и медицинского производства
2. Принцип работы ультразвуковой сварки (полное описание процесса)
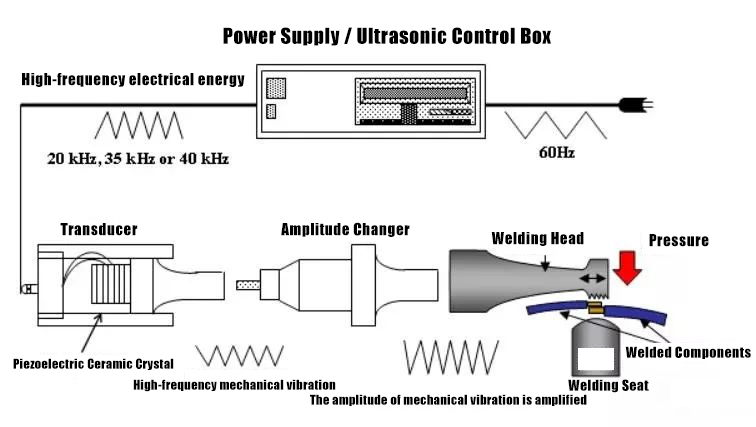
Полная промышленная система ультразвуковой сварки состоит из четырех основных интерактивных модулей. Эти важнейшие компоненты работают синхронно, обеспечивая стабильное, повторяемое и равномерное качество сварки на протяжении всего серийного производства:
2.1 Основные компоненты системы
-
Ультразвуковой генератор: Преобразует стандартный промышленный переменный ток в высокочастотные электрические сигналы, обеспечивая стабильную и непрерывную поддержку мощности для всего рабочего процесса сварки
-
Преобразователь: Преобразует высокочастотные электрические сигналы в физические механические колебания с регулируемой амплитудой для适应 различных свойств материалов и индивидуальных сценариев сварки
-
Сварочная головка (Сонотрод): Изготавливается на заказ для соответствия уникальным контурам заготовок и структурам соединения. Она вступает в прямой контакт с исходными деталями и распределяет сбалансированные, согласованные колебания по целевым зонам соединения
-
Зажим заготовки: Надежно фиксирует заготовки на месте во время фаз колебаний и выдержки под давлением, предотвращая смещение положения и обеспечивая равномерное качество по всем производственным партиям
2.2 Стандартный рабочий процесс сварки
Ультразвуковая сварка работает по стандартизированной, высоконадежной последовательности. Генератор выдает высокочастотные колебания, которые последовательно передаются через преобразователь и индивидуальную сварочную головку к соединительному интерфейсу двух собранных заготовок. Высокоскоростное механическое трение генерирует локальную тепловую энергию, мягко расплавляя тонкий контактный слой материалов. Как только материалы достигают оптимального состояния сплавления, колебания мгновенно прекращаются. Система поддерживает постоянное статическое давление до тех пор, пока расплавленный слой не остынет и не затвердеет, образуя прочные, герметичные, интегрированные однодетальные структурные соединения.
3. Основные промышленные применения ультразвуковой сварки
Благодаря работе без остатков, высокой производительности и точному контролю температуры, ультразвуковая сварка широко применяется для стандартных задач соединения и герметизации в автомобильной, электронной, медицинской и упаковочной промышленности:
3.1 Автомобильная промышленность
Автомобильные производственные предприятия широко используют ультразвуковую сварку для сборки внутренней отделки и инкапсуляции датчиков. Типичные случаи применения включают декоративные детали приборной панели, аксессуары внутренней дверной панели и герметичные корпуса датчиков. Сверхбыстрые циклы идеально адаптируются к крупносерийным автомобильным производственным линиям, обеспечивая прочную прочность соединения без царапин, деформации или повреждения пластиковых компонентов.
3.2 Электронная и электробытовая промышленность
Сборка электронных компонентов требует предельно осторожной обработки без повреждений деликатных внутренних структур. Ультразвуковая сварка обычно применяется для сборки корпусов PCB, внутреннего структурного соединения смартфонов и герметизации электрических разъемов. Поскольку колебания и тепло строго ограничены только зонами соединения, чувствительные схемы и миниатюрные электронные детали остаются полностью защищенными на протяжении всего производства.
3.3 Медицинская промышленность
Производство медицинских изделий требует сверхстрогих гигиенических норм и нулевого загрязнения. Ультразвуковая сварка стала предпочтительным методом обработки одноразовых медицинских изделий, включая медицинские шприцы, наборы для быстрой диагностики и защитные медицинские принадлежности. Процесс не требует клея или химических связующих агентов, не оставляя вредных остатков и полностью соответствуя стандартам стерильного медицинского производства.
3.4 Упаковочная промышленность
В упаковочном секторе ультразвуковая сварка обеспечивает высокоскоростную, гигиеничную герметизацию пакетов для пищевых продуктов, косметики и бытовой химии. Она создает плотные, герметичные швы без риска перекрестного загрязнения, эффективно предотвращая утечку продукта, окисление и порчу, поддерживая непрерывную и высокоэффективную работу упаковочной линии.
4. 3 типа оборудования для ультразвуковой сварки
В зависимости от степени автоматизации и применимых производственных сценариев оборудование для ультразвуковой сварки делится на три основных типа, охватывающих лабораторные испытания, мелкосерийную персонализацию и крупносерийное промышленное производство:
4.1 Ручной аппарат ультразвуковой сварки
Ручные ультразвуковые сварочные аппараты отличаются простотой эксплуатации и гибкой настройкой параметров. Они идеальны для лабораторных испытаний характеристик, прототипирования новых продуктов и мелкосерийных индивидуальных заказов. При низких начальных инвестициях и высокой универсальности эти устройства подходят для мелкосерийного производства, но не обладают эффективностью, необходимой для крупномасштабного серийного производства.
4.2 Полуавтоматический аппарат ультразвуковой сварки
Полуавтоматические аппараты ультразвуковой сварки используют практичный режим сотрудничества человека и машины. Рабочие выполняют ручную загрузку и выгрузку заготовок, а машина автоматически выполняет процедуры вибрационной сварки, выдержки под давлением и формообразования. Балансируя операционную гибкость и производительность, это оборудование обеспечивает оптимальное соотношение цены и качества для мелкосерийных и среднесеррийных производственных задач.
4.3 Полностью автоматический аппарат ультразвуковой сварки
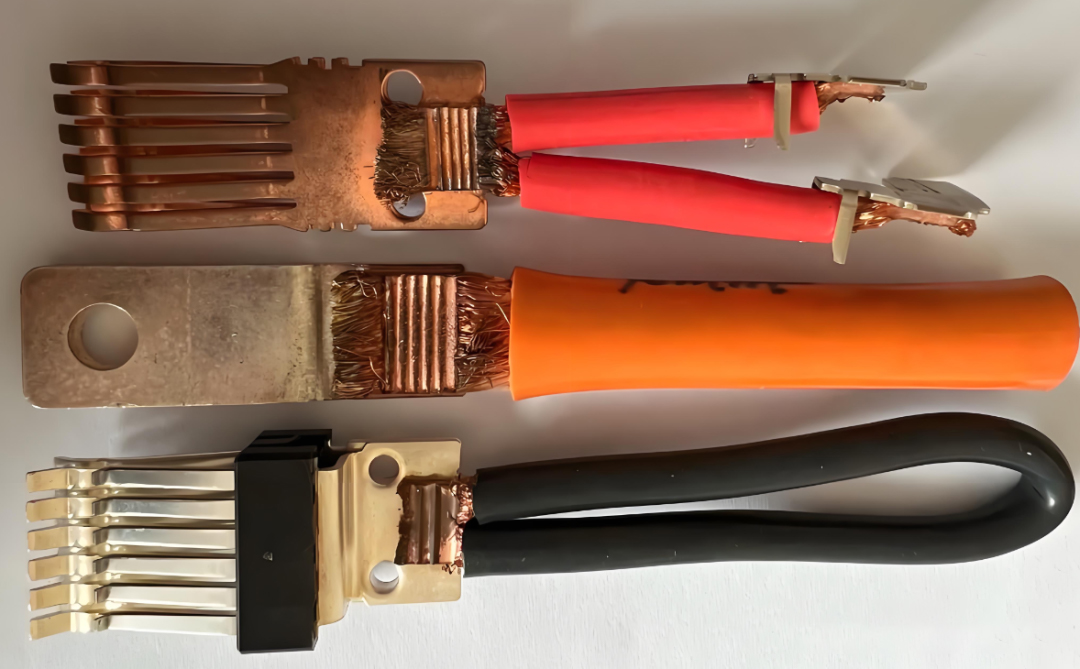
Полностью автоматические системы ультразвуковой сварки оснащены роботизированными манипуляторами, автоматизированными конвейерными системами и высокоточными модулями позиционирования. Они поддерживают долгосрочную работу без оператора, обеспечивая стабильную высокоскоростную сварку для стандартизированных крупномасштабных промышленных производственных линий.
5. Ключевые факторы выбора оборудования для ультразвуковой сварки
Чтобы выбрать наиболее подходящее оборудование для ультразвуковой сварки, снизить уровень брака и оптимизировать производственные затраты, инженерные и закупочные команды должны оценить пять критических факторов перед окончательным оформлением закупки оборудования:
5.1 Соответствие частоты сварки
Частота сварки напрямую определяет точность обработки и адаптируемость материала. Ультразвуковые сварочные аппараты 40 кГц отлично справляются с тонкостенными компонентами и микропрецизионными приложениями герметизации. Аппараты 20 кГц обеспечивают более сильное проникновение колебаний, что делает их идеальными для толстых заготовок и задач соединения больших площадей.
5.2 Индивидуальный дизайн сварочной головки
Качество и структурный дизайн индивидуального сварочного сонотрода имеют решающее значение для равномерности сварки и долгосрочной эксплуатационной стабильности. Формы сонотрода должны быть customized в соответствии с конкретными контурами заготовок и положениями соединения, чтобы обеспечить полное прилегание и равномерную передачу колебаний. Применение износостойких материалов для сонотрода снижает частоту замены и уменьшает долгосрочные расходы на обслуживание оборудования.
5.3 Разумная конфигурация мощности и давления
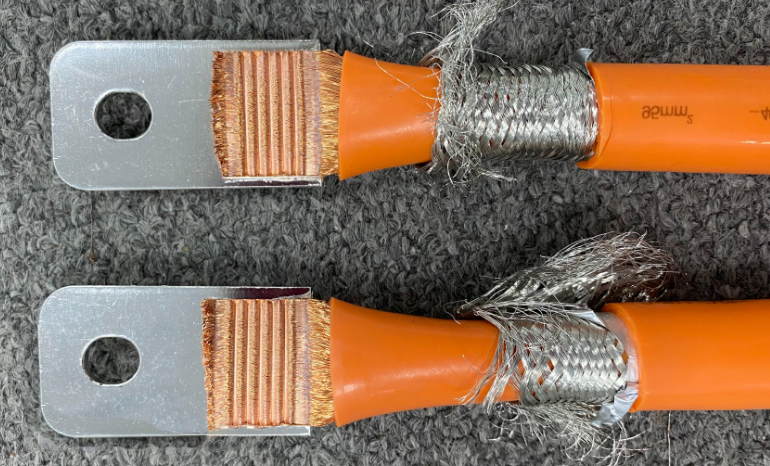
Мощность оборудования контролирует скорость плавления материала и глубину проплавления сварки. Недостаточная мощность приводит к слабым, легко разделяемым соединениям, в то время как чрезмерная мощность вызывает деформацию заготовки и повреждение поверхности. Давление сварки напрямую влияет на конечную прочность соединения и герметичность; стабильный и регулируемый выход давления необходим для стабильного качества серийного производства.
5.4 Выбор уровня автоматизации
Ручное и полуавтоматическое оборудование обеспечивает лучшую экономическую эффективность для разработки прототипов и мелкосерийного индивидуального производства. Для стандартизированного серийного производства в автомобильной, электронной и упаковочной промышленности полностью автоматические установки максимизируют производительность и унифицируют стандарты качества готовой продукции.
5.5 Сила поставщика и послепродажное обслуживание
Рекомендуется сотрудничать с опытными, авторитетными производителями, которые предоставляют изготовление индивидуальных сварочных сонотродов, отладку процессов на месте и профессиональное техническое руководство. Комплексная послепродажная поддержка обеспечивает быстрое обслуживание оборудования и устранение неисправностей, минимизируя простои производственной линии и экономические потери.
6. Преимущества и ограничения ультразвуковой сварки
Ультразвуковая сварка предлагает значительные конкурентные преимущества для современного производства, но имеет inherent эксплуатационные ограничения. Полное понимание ее практических сильных и слабых сторон помогает производителям выбрать наиболее подходящий процесс соединения для различных производственных проектов:
6.1 Основные преимущества
-
Превосходная производственная эффективность: Одновременное интегральное формование резко сокращает производственные циклы, полностью отвечая потребностям крупномасштабного промышленного производства
-
Долговечные характеристики соединения: Создает высокопрочные структурные соединения с превосходной герметичностью и водонепроницаемостью для долгосрочных сценариев эксплуатации
-
Высокая совместимость с прецизионными деталями: Эффективно обрабатывает сложные структурные компоненты и микропрецизионные детали, с которыми не справляются традиционные методы сварки
-
Экологичный и чистый рабочий процесс: Не требует вспомогательных расходных материалов или химических добавок, производя нулевые вредные выбросы и остаточные загрязняющие отходы
6.2 Существующие проблемы
-
Требуется индивидуальная оснастка для сложных деталей: Заготовки неправильной формы или структурно сложные требуют эксклюзивной конфигурации крепления и индивидуального дизайна сонотрода
-
Ограниченная применимость материалов: В основном подходит для различных термопластов, с ограниченной применимостью для特定 тонколистовых металлических материалов
-
Относительно высокие первоначальные затраты: Автоматизированное оборудование и индивидуальная оснастка требуют значительных первоначальных инвестиций в закупку и ввод в эксплуатацию
7. Часто задаваемые вопросы об ультразвуковой сварке
Ниже приведены практические ответы на наиболее часто задаваемые вопросы инженеров на местах и закупочных команд относительно технологии ультразвуковой сварки и выбора оборудования:
В1: Какие материалы может обрабатывать ультразвуковая сварка?
Ультразвуковая сварка преимущественно используется для термопластичных материалов, включая основные инженерные пластики, такие как ABS, PP и PC. Она также может обрабатывать тонкие металлические листы и алюминиевую фольгу, хотя эти специальные применения требуют профессиональной настройки процесса и индивидуальных решений оснастки.
В2: Повреждает ли ультразвуковая сварка внутренние электронные компоненты?
Ультразвуковая сварка с правильно откалиброванными параметрами никогда не повредит электронные компоненты. Колебания и тепловая энергия строго ограничены поверхностью сварочного контакта, без передачи на внутренние структурные или электронные части. Стандартизированные настройки параметров полностью защищают деликатные прецизионные компоненты во время производства.
В3: Ультразвуковая сварка против сварки горячей плитой: в чем разница?
Ультразвуковая сварка использует высокочастотные колебания для генерации мгновенного локального тепла, обеспечивая быстрое и точное соединение без расходных материалов. В отличие от нее, сварка горячей плитой relies на физические нагревательные плиты для нагрева всей контактной поверхности, что приводит к более медленной скорости, более широкому термическому воздействию и более низкой точности обработки. Для современных прецизионных сборочных линий ультразвуковая сварка обеспечивает гораздо более высокую практическую ценность.
В4: Как выбрать наиболее подходящее оборудование для ультразвуковой сварки?
Производители должны выбирать частоту оборудования, характеристики мощности, дизайн сварочного сонотрода и уровень автоматизации в соответствии со свойствами материала заготовки, толщиной стенки, структурной сложностью, ежедневным объемом производства и требованиями к точности. Сотрудничайте с надежными производителями для профессиональной оптимизации процессов и долгосрочной технической поддержки.
Заключение
Благодаря выдающейся скорости обработки, гигиеничной работе и стабильной высокой точности ультразвуковая сварка стала зрелой, надежной технологией соединения в современном производстве. Заводы должны подбирать модели оборудования и параметры процесса к своим уникальным характеристикам материалов, сценариям применения и масштабу производства. Научное согласование процессов эффективно повышает общую производительность, снижает эксплуатационные расходы и поддерживает стабильное качество сварки во время долгосрочного непрерывного производства.