Le surmoulage de faisceaux de câbles protège les câbles, les bornes et les connecteurs pour les produits automobiles, médicaux, industriels et électroniques grand public, offrant une isolation essentielle, une protection structurelle et une étanchéité environnementale. Les ingénieurs sont fréquemment confrontés au choix entre des configurations de moulage par injection verticales et horizontales pour les projets de surmoulage, une décision qui impacte directement la faisabilité du moule, le taux de rendement et la stabilité de production à long terme. De nombreuses équipes de fabrication s'appuient sur des généralisations obsolètes pour choisir les types de machines, ce qui conduit souvent à des inadéquations de fixations, des décalages d'inserts ou des performances de cycle inefficaces. La sélection réelle des machines prend en compte la forme de l'insert, la méthode de chargement, la structure du moule, le comportement des matériaux et les plans d'automatisation. Ce guide partage des normes de jugement pratiques testées en usine, une analyse des défauts courants et des flux de travail de projet structurés pour aider les ingénieurs à faire correspondre la bonne configuration de moulage par injection à chaque exigence de surmoulage de faisceau de câbles.
Qu'est-ce que le surmoulage dans la fabrication de faisceaux de câbles ?
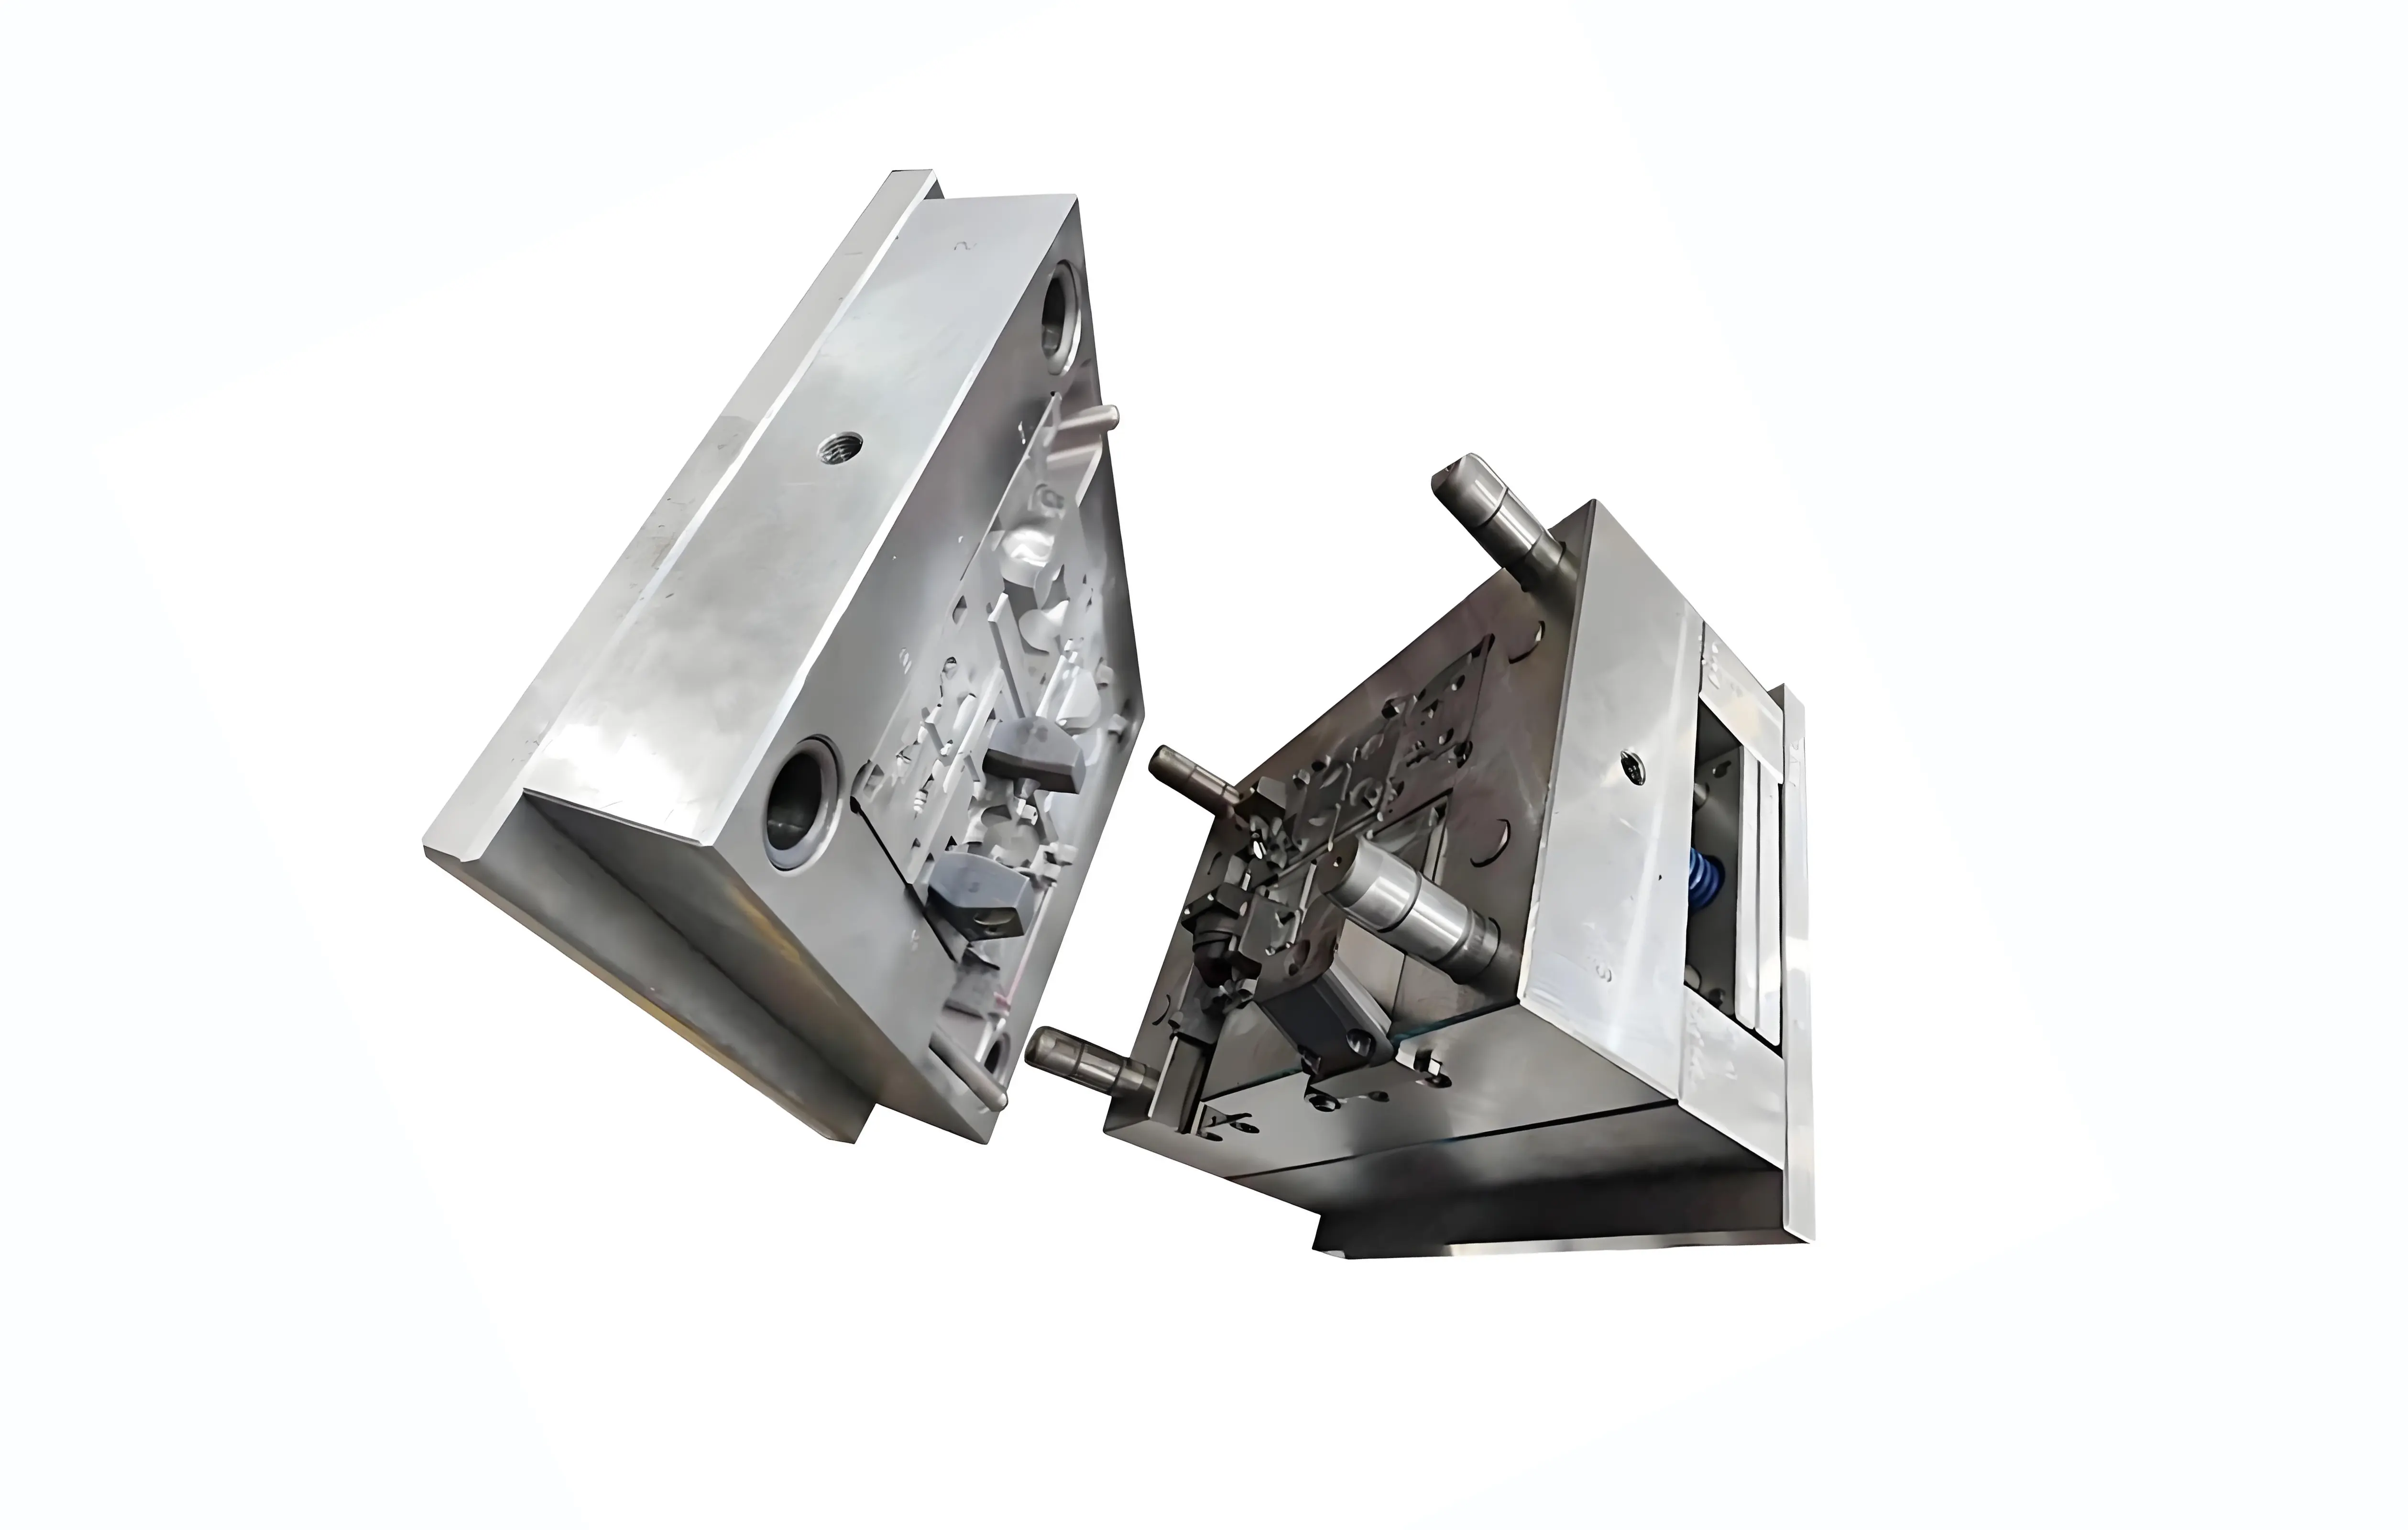
Le surmoulage de faisceaux de câbles (également défini comme moulage par insertion pour les assemblages de câbles) encapsule des câbles, bornes et inserts de connecteurs pré-assemblés dans des matériaux polymères thermoplastiques ou silicone. La structure moulée fournit une décharge de tension critique, une étanchéité environnementale, une protection contre les chocs mécaniques et une isolation électrique aux points de terminaison et de connexion des câbles.
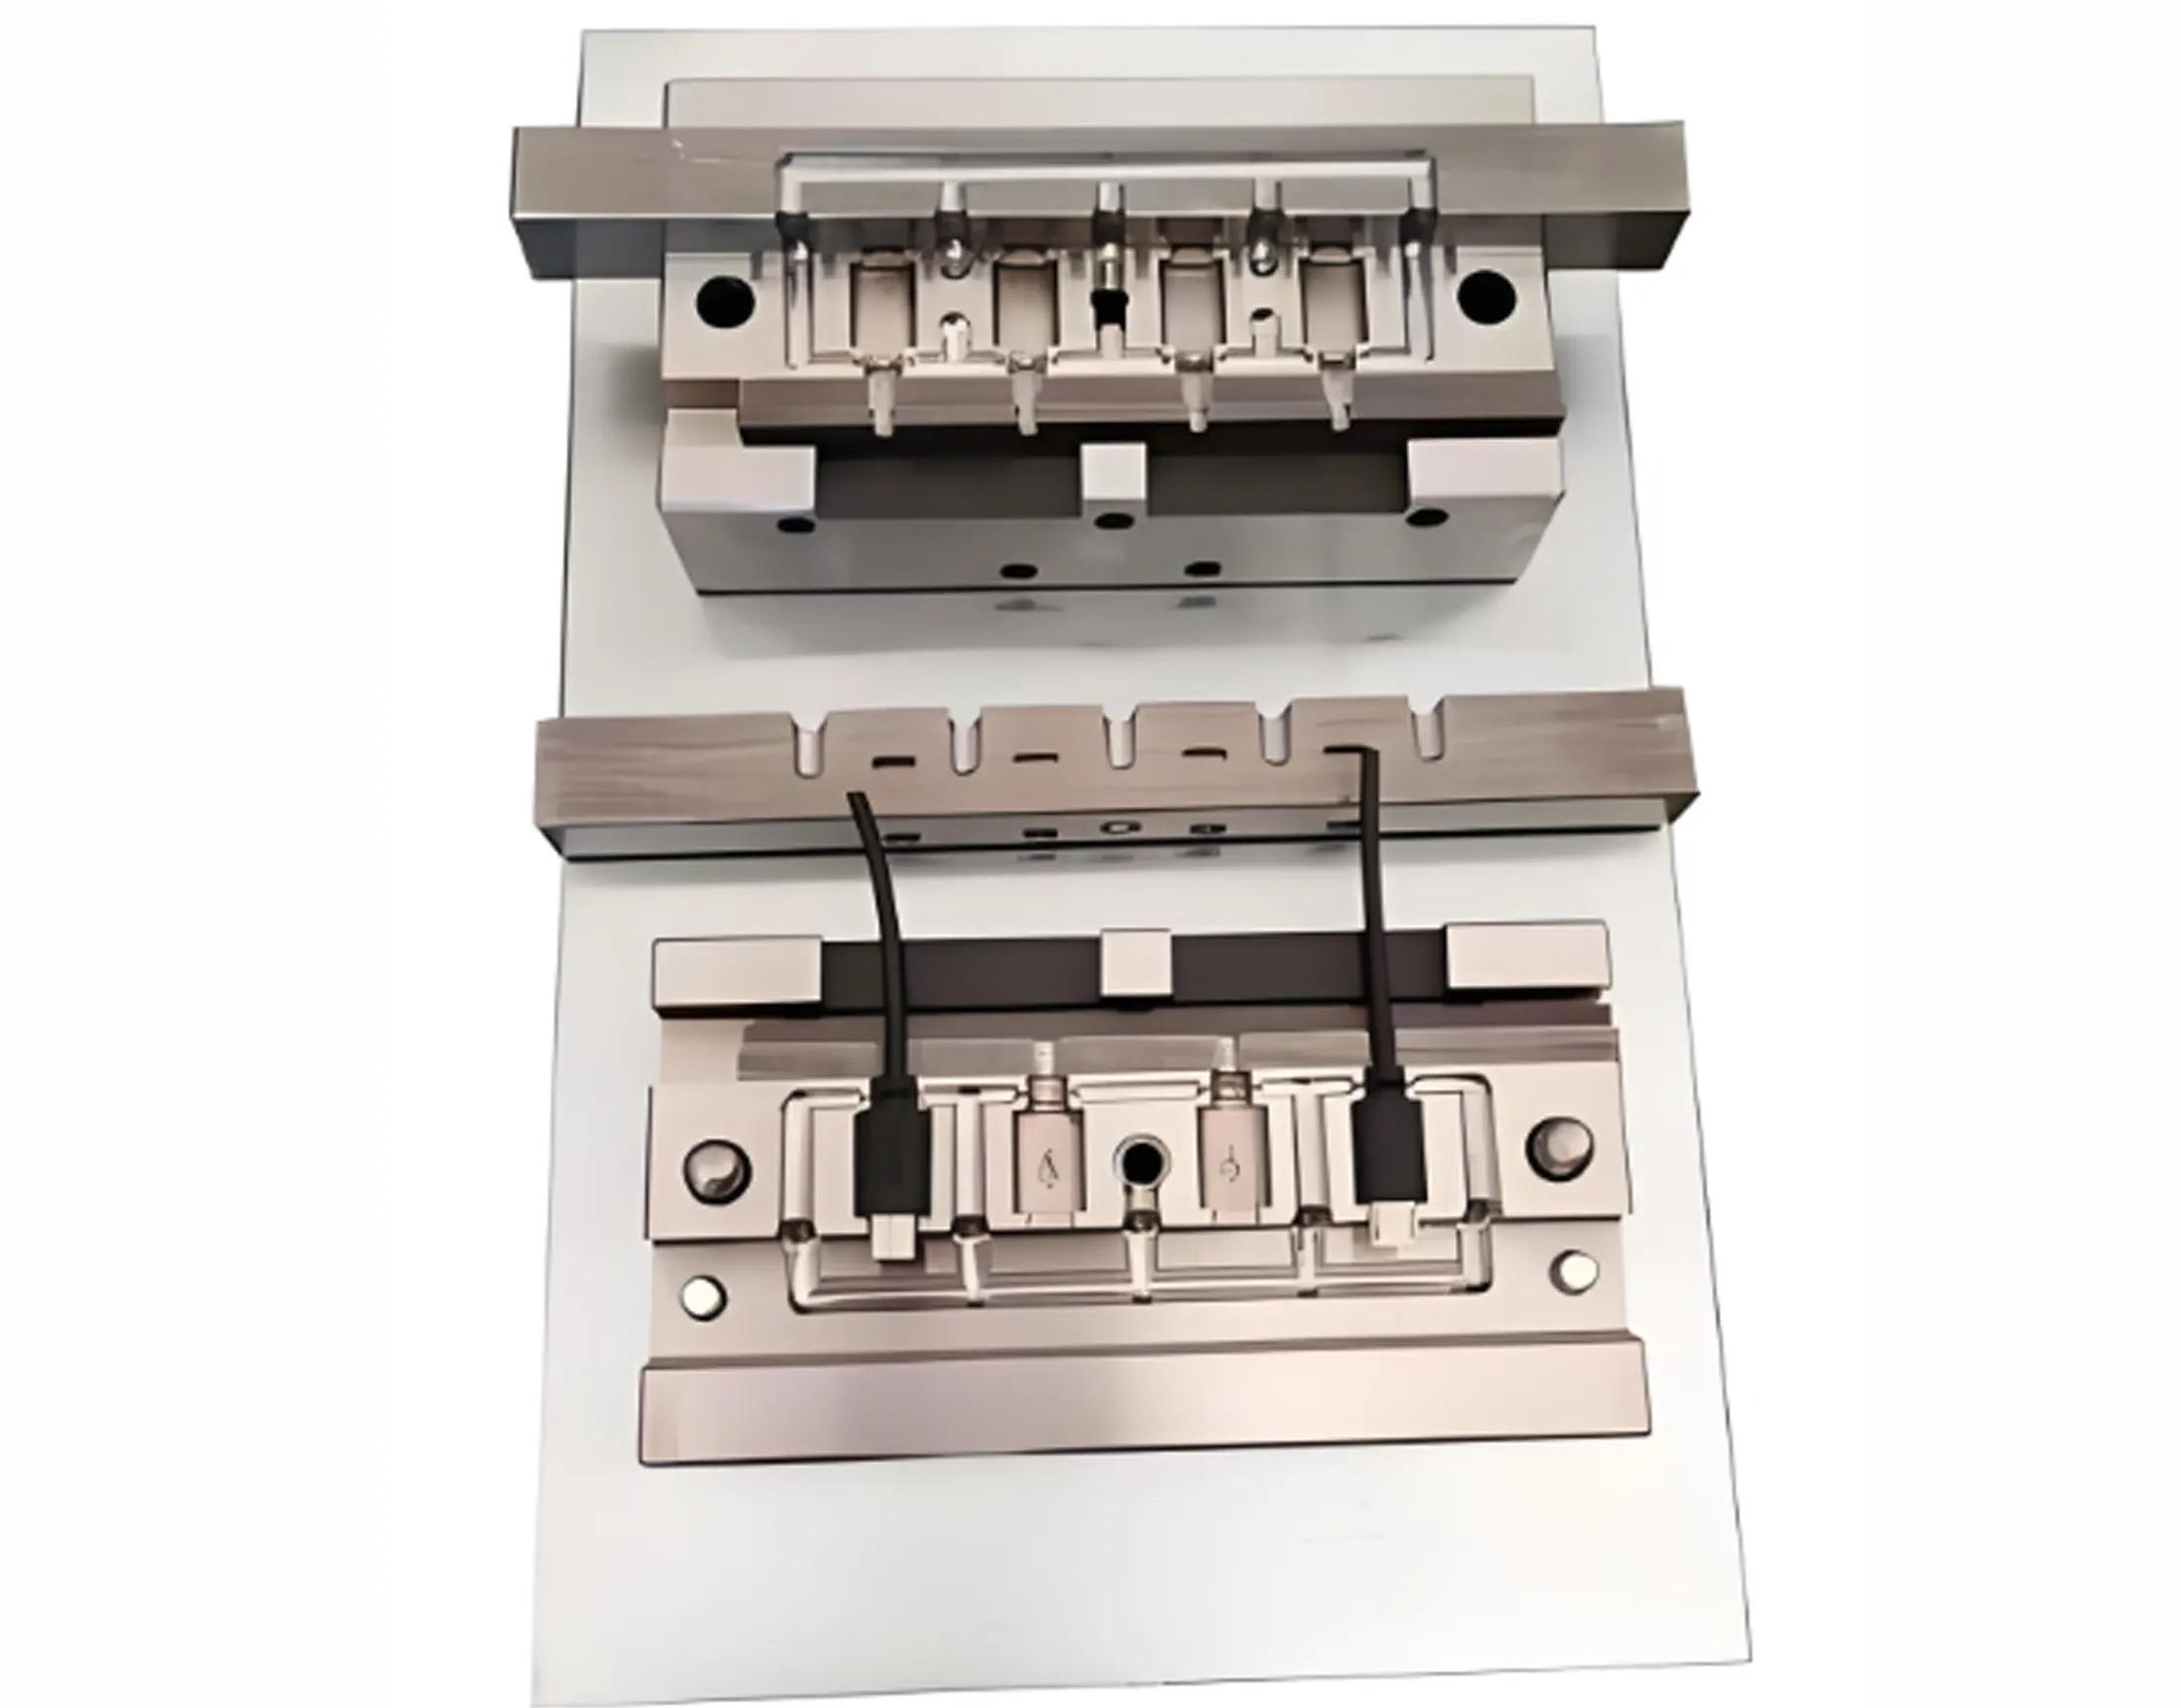
Contrairement au moulage par injection plastique conventionnel, le surmoulage de faisceaux doit protéger les inserts de câbles et de bornes préformés et fragiles tout au long du remplissage, du compactage et du refroidissement. L'alignement des conducteurs, l'intégrité de l'isolation, la continuité du blindage et la rétention des bornes doivent rester stables à chaque cycle de moulage. Pour cette raison, l'accès au moule, la méthode de fixation des inserts et la contrôlabilité du processus sont des facteurs critiques de conception et de sélection pour le succès de la production.
1. Moulage par injection vertical vs horizontal : Différences structurelles clés
1.1 Structure et caractéristiques opérationnelles du moulage par injection vertical
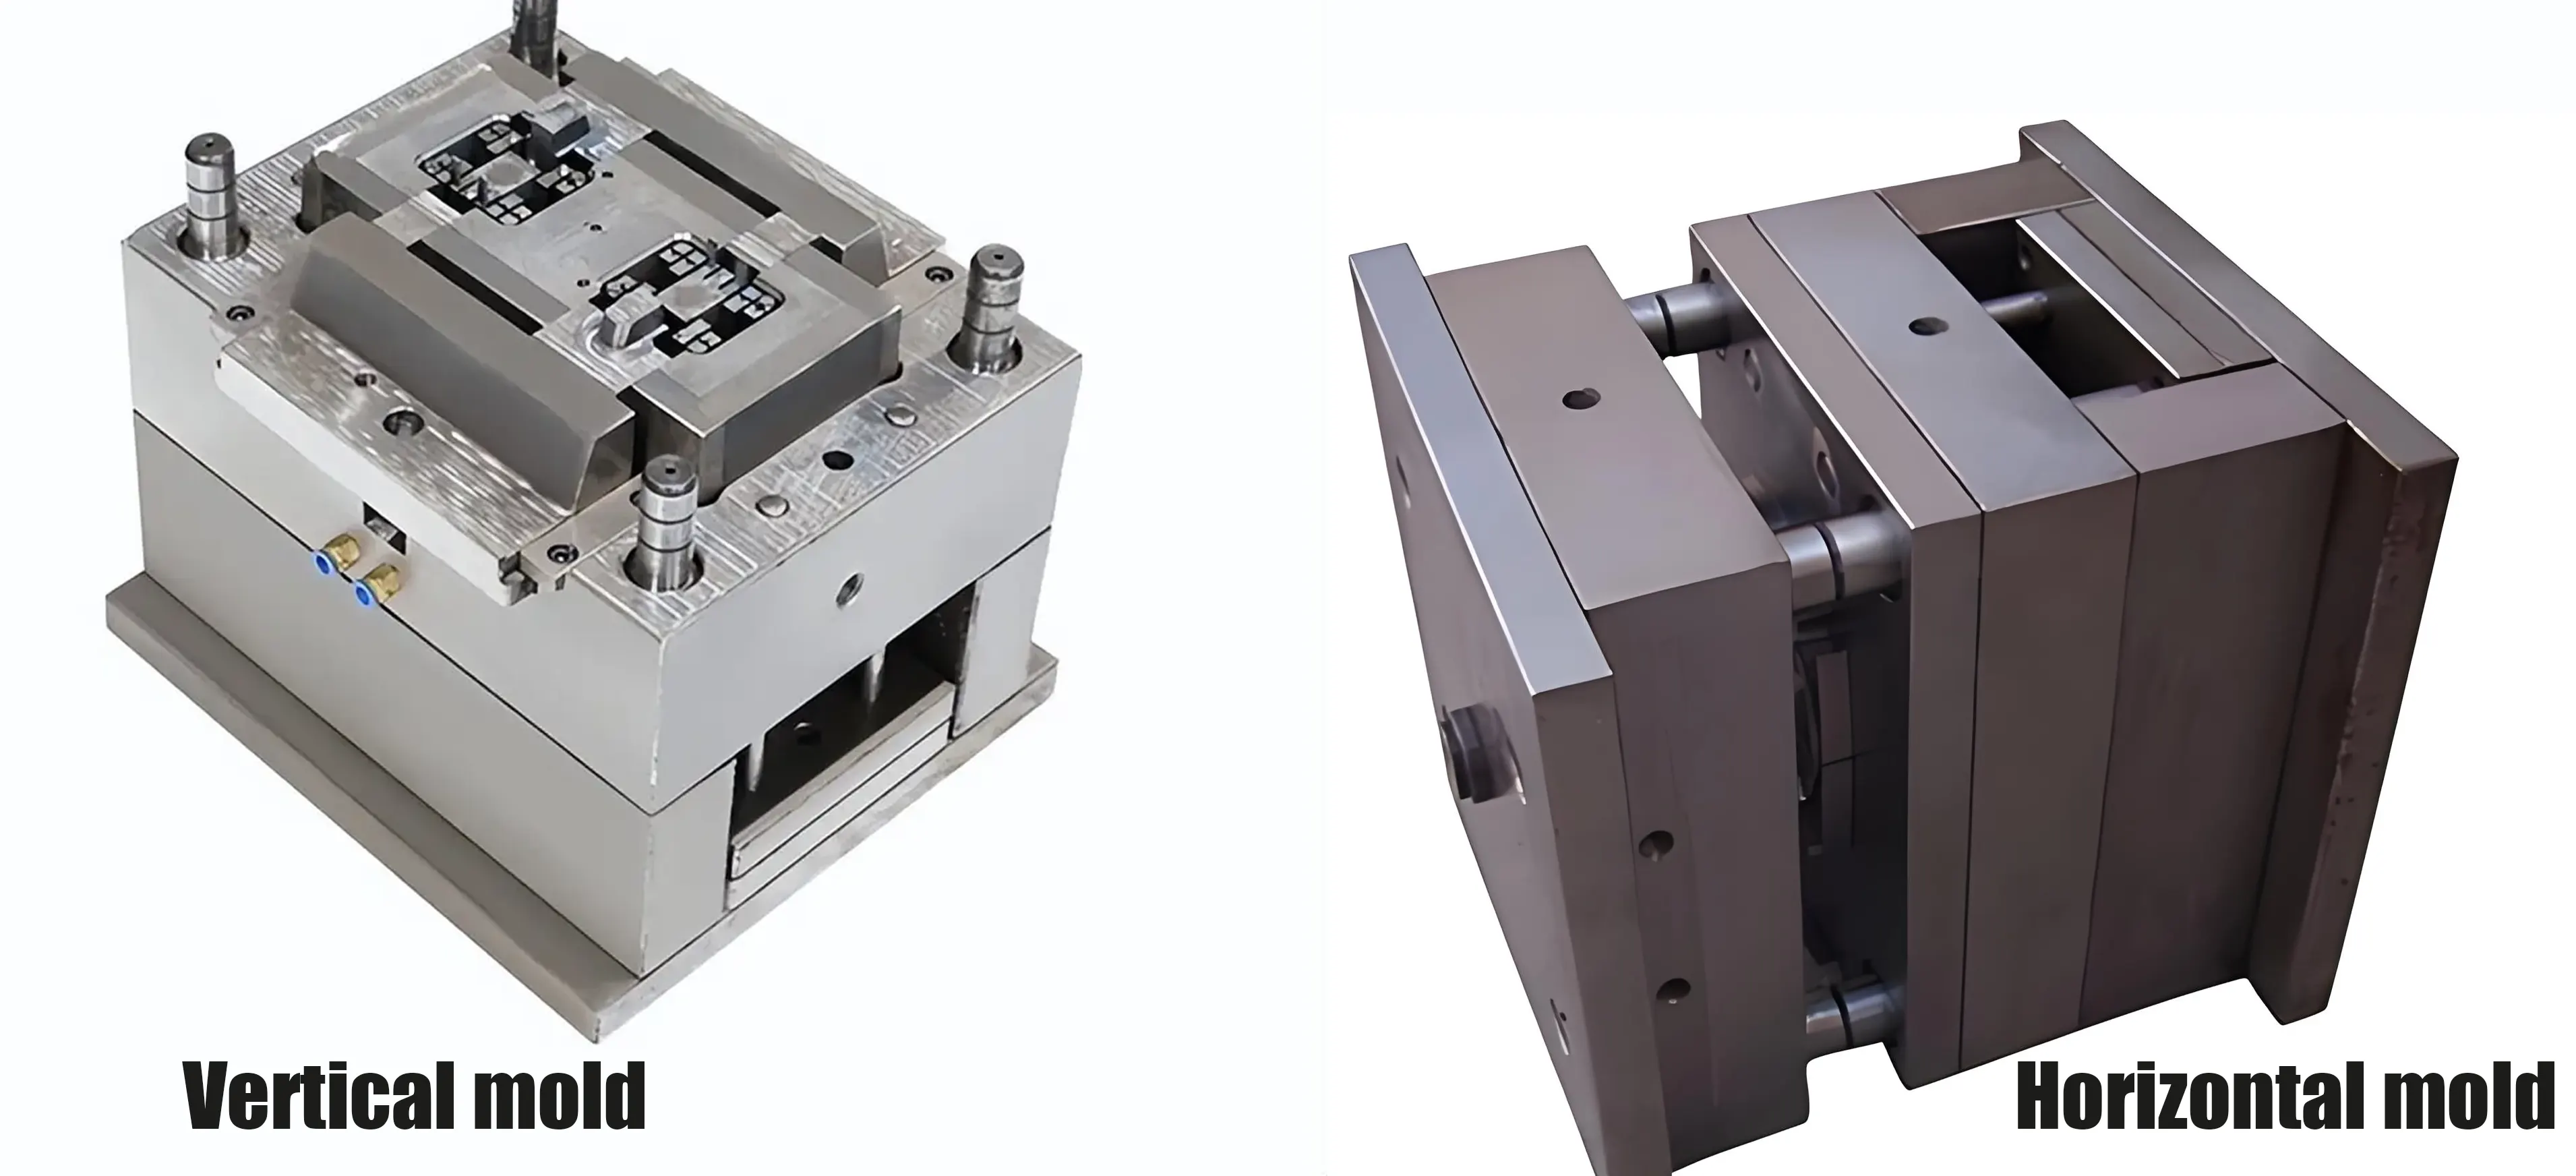
Les plateformes verticales intègrent couramment des tables rotatives et des moules coulissants multi-stations, permettant des flux de travail multi-positions qui permettent aux opérateurs de préparer un ensemble d'inserts pendant qu'une autre cavité est en production. Cela réduit le temps d'arrêt de la machine et améliore le rendement global pour les séries de pièces mixtes. Les mécanismes à noyau latéral sont également fréquemment déployés sur les moules verticaux pour former des contre-dépouilles, des rainures latérales, des caractéristiques d'étanchéité et d'autres géométries qui ne peuvent pas être démoulées le long de la direction principale d'ouverture du moule. Ces adaptations de moule résolvent la plupart des défis structurels de moulage pour les pièces de câbles surmoulées de forme personnalisée.
1.2 Structure et caractéristiques opérationnelles du moulage par injection horizontal
Les machines horizontales s'ouvrent le long d'un axe horizontal, l'éjection des pièces étant gérée par le système d'éjection intégré de la machine. Cette disposition s'associe naturellement à l'outillage multi-cavités et au chargement robotisé des inserts, ce qui la rend idéale pour les assemblages de câbles et de bornes standardisés construits en lots cohérents. La longueur d'écoulement et le comportement de remplissage sont régis par l'emplacement de la carotte, la conception du canal, la géométrie de la cavité, la configuration de l'insert et le réglage du processus plutôt que par l'orientation de la machine elle-même.
Un avantage clé des machines horizontales est l'intégration transparente de l'automatisation. La disposition symétrique d'ouverture horizontale du moule prend en charge l'alimentation en inserts en amont, le chargement robotisé, le déchargement automatisé des pièces, l'ébavurage post-moulage, les tests électriques et l'inspection visuelle — formant une cellule de production entièrement en boucle fermée. Ce flux de travail intégré stabilise le temps de cycle, réduit la dépendance à la main-d'œuvre manuelle et offre une production constante pour les produits de surmoulage de câbles de spécifications fixes.
2. Caractéristiques du processus et principes d'application des matériaux
Le PVC, le TPU, le TPE, le PA et le silicone peuvent être traités sur l'une ou l'autre configuration de machine. La fenêtre de processus réelle dépend de la température de fusion, de la viscosité, de la température du moule, du profil d'injection, des exigences d'évent et de refroidissement. L'orientation de la machine ne restreint pas intrinsèquement la compatibilité des matériaux.
2.1 Avantages du processus des machines verticales
Les machines verticales excellent dans les scénarios de production flexibles à forte mixité. Les systèmes d'injection à entraînement servo prennent en charge le réglage de vitesse multi-étages, convenant au surmoulage à paroi mince et cavité profonde de
fils de petit diamètre. Le contrôle de température multi-zones du fourreau et du moule améliore l'uniformité de la masse fondue, éliminant l'écoulement de matière incohérent courant avec les configurations de base à un seul étage. La protection de moule à basse pression intégrée détecte les inserts coincés et les corps étrangers avant la fermeture du moule, réduisant les risques de collision de moule et les coûts de maintenance à long terme.
2.2 Avantages du processus des machines horizontales
Les machines horizontales sont optimisées pour la production standardisée par lots. La vitesse d'injection réglée réduit le temps de remplissage, tandis que le contrôle précis de la température du moule et les dispositions de canaux de refroidissement conçues stabilisent la performance globale du cycle de moulage pour les matériaux thermoplastiques. La qualité constante des pièces repose sur le réglage coordonné de la contre-pression, de la vitesse d'injection, de la température de fusion, de la température du moule, de la géométrie de la carotte et de l'évent, plutôt que sur le réglage d'un seul paramètre.
Associés à la manipulation robotisée des inserts et à l'outillage multi-cavités, les systèmes horizontaux peuvent réduire la dépendance à la main-d'œuvre manuelle, stabiliser la cohérence du temps de cycle et réaliser une production continue par lots de faisceaux surmoulés standardisés.
3. Applications typiques de surmoulage de faisceaux de câbles et considérations de processus
Les scénarios d'application suivants sont courants en production réelle, mais il n'existe pas de correspondance fixe entre l'industrie/le produit et le type de machine. Tous les scénarios prennent en charge les équipements verticaux et horizontaux, et la sélection finale dépend du mode de production, du niveau d'automatisation et de la configuration du moule.
3.1 Assemblages de faisceaux flexibles et multi-branches
Les faisceaux de signaux multi-branches et les câbles flexibles de petit diamètre pour l'électronique grand public peuvent être produits sur les deux types de machines. Les configurations verticales simplifient la manipulation manuelle des inserts et les changements rapides de moule lors de séries personnalisées de petites quantités. Pour les faisceaux multi-branches standardisés de grande série, les machines horizontales équipées de fixations de maintien personnalisées et d'un chargement robotisé offrent une production de masse stable et répétable.
3.2 Assemblages de faisceaux haute tension automobiles
Faisceau haute tension automobile Le surmoulage de faisceaux haute tension automobiles exige une étanchéité fiable et une durabilité structurelle. Les dispositions horizontales fonctionnent bien pour les conceptions de bornes standardisées associées à un chargement robotisé et à un outillage multi-cavités. Pour les prototypes ou les assemblages haute tension à forte mixité, l'une ou l'autre configuration peut être utilisée en fonction de la complexité de l'insert, des exigences de fixation et du volume de production prévu.
3.3 Assemblages de câbles médicaux
L'une ou l'autre configuration de machine peut être utilisée pour le surmoulage de câbles médicaux. Les facteurs décisifs sont plus souvent la conformité des matériaux, les exigences de propreté, la validation du processus, la traçabilité des lots, la compatibilité de stérilisation et la logistique de manipulation des inserts. Une configuration verticale peut être pratique pour le chargement manuel lors de la production de prototypes ou à forte mixité, tandis qu'une cellule horizontale automatisée peut être appropriée pour la production stable à grand volume d'assemblages de câbles médicaux standardisés.
3.4 Assemblages de câbles industriels et de chaînes porte-câbles
Les câbles de chaînes porte-câbles industriels et les câbles de connexion d'équipements nécessitent une intégrité de blindage constante et une durabilité mécanique. Les conceptions de
câble industriel standardisées sont bien adaptées à la production automatisée par lots horizontale. Les prototypes de faisceaux industriels personnalisés, à faible volume ou de forme spéciale sont produits plus flexiblement sur des machines verticales avec des configurations de moule à changement rapide.
3.5 Surmoulage de connecteurs et de bornes
Le surmoulage de bornes et de connecteurs est le processus de surmoulage de câbles le plus courant en production de masse. Les moules multi-cavités horizontaux offrent un rendement efficace pour les bornes d'alimentation et de signal standardisées. Les bases de moule rotatives et coulissantes verticales prennent en charge la production mixte flexible pour les bornes de forme spéciale et les conceptions de connecteurs personnalisés à faible volume.
4. Défauts courants de surmoulage de faisceaux de câbles et causes possibles
La résolution des défauts sur le terrain est au cœur du réglage du processus de surmoulage. Le tableau ci-dessous répertorie les problèmes de moulage fréquents observés dans la production de faisceaux de câbles et leurs causes racines typiques, soutenant l'ajustement ciblé du moule et l'optimisation du processus :
|
Type de défaut
|
Causes racines
|
|
Injection incomplète
|
Volume d'injection insuffisant, mauvais évent, température de fusion ou de moule incorrecte, géométrie de carotte restreinte
|
|
Bavure
|
Force de serrage insuffisante, pression d'injection/compactage excessive, surfaces de joint usées ou endommagées, mauvais alignement du moule ou jeu d'évent excessif
|
|
Déplacement du câble
|
Rétention de fixation inadéquate, force d'injection déséquilibrée, carottes mal positionnées, longueur de câble libre non supportée
|
|
Vides
|
Air emprisonné, compactage insuffisant, mauvais évent, humidité du matériau, refroidissement inégal
|
|
Marques de retassure
|
Pression/temps de compactage insuffisant, épaisseur de paroi locale excessive, refroidissement inadéquat ou mauvaise conception de carotte/compactage
|
|
Marques de brûlure
|
Air emprisonné comprimé, vitesse d'injection excessive, mauvais évent
|
|
Délamination
|
Incompatibilité des matériaux, contamination, mauvais état de surface, interverrouillage mécanique insuffisant ou adhérence inadéquate entre le matériau de surmoulage et la surface du câble/de la borne
|
|
Dommages à l'isolation du câble
|
Température de fusion excessive, pression d'injection élevée, bords de moule tranchants, sur-serrage
|
|
Faible résistance à la traction/au pelage
|
Ancrage mécanique ou géométrie de décharge de tension insuffisants, mauvaise adhérence des matériaux ou encapsulation incomplète
|
|
Fuite (surmoulages étanches)
|
Encapsulation incomplète, défauts de ligne de joint, mauvaise géométrie d'étanchéité de l'insert
|
5. Tableau comparatif complet du moulage par injection vertical vs horizontal
Le tableau comparatif neutre suivant couvre les critères pratiques de sélection en usine, éliminant les jugements de performance absolus pour refléter l'adaptabilité réelle en production :
|
Facteur de sélection
|
Machine de moulage par injection verticale
|
Machine de moulage par injection horizontale
|
|
Chargement des inserts
|
Souvent pratique pour le placement manuel des inserts
|
Souvent adapté au chargement automatisé/robotisé
|
|
Routage complexe des câbles
|
Souvent avantageux pour les inserts flexibles/ramifiés
|
Nécessite des fixations conçues pour sécuriser les câbles
|
|
Production multi-cavités
|
Disponible, mais généralement limité dans les configurations de chargement manuel
|
Fort avantage pour l'outillage multi-cavités à grand volume
|
|
Capacité d'automatisation
|
Systèmes rotatifs/coulissants et chargement automatisé disponibles
|
Bien adapté au chargement robotisé et aux cellules de production automatisées
|
|
Accès au moule
|
Souvent pratique pour le chargement manuel des inserts
|
Souvent avantageux pour la manipulation automatisée des moules
|
|
Adaptation au volume de production
|
Lots de faible à moyen volume ou à forte mixité ; prend en charge la production à grand volume avec des mises à niveau d'automatisation
|
Pièces standardisées de volume moyen à élevé
|
|
Adaptation à la géométrie des pièces
|
Inserts complexes et profils de surmoulage personnalisés
|
Optimisé pour les géométries répétables et standardisées
|
|
Exigences d'aménagement d'usine
|
L'empreinte au sol et le dégagement en hauteur dépendent de la configuration de la machine, de la taille du moule et de la disposition de l'automatisation.
|
Nécessite un espace au sol linéaire ; l'empreinte varie selon le tonnage et la disposition de l'automatisation
|
|
Dépendance à la main-d'œuvre
|
Peut être plus élevée pour le chargement manuel
|
Exigences de main-d'œuvre considérablement réduites grâce à l'automatisation
|
|
Critère de meilleure adéquation
|
Flexibilité de manipulation des inserts + changements de moule fréquents
|
Intégration de l'automatisation + débit soutenu
|
6. Comment sélectionner la bonne machine de moulage par injection pour le surmoulage de faisceaux de câbles
Avant de sélectionner une machine, les ingénieurs examinent normalement les paramètres techniques clés suivants pour faire correspondre l'équipement aux exigences du projet.
6.1 Force de serrage
La force de serrage est calculée en fonction de la surface projetée de la pièce, de la pression de cavité, du nombre de cavités et d'une marge de sécurité standard. Un tonnage insuffisant entraîne des bavures et un débordement de la ligne de joint. Une force de serrage excessive peut augmenter la charge du moule et de la machine et, si elle est mal réglée, peut contribuer à une usure prématurée du moule.
6.2 Volume d'injection / Taille d'injection
La taille d'injection sélectionnée doit fournir une capacité suffisante pour la pièce, le système de canaux et la marge de processus nécessaire sans fonctionner inutilement près de la capacité d'injection maximale de la machine. Un dimensionnement approprié stabilise la cohérence de la masse fondue et évite la variabilité du processus lors des séries par lots.
6.3 Pression et vitesse d'injection
Le surmoulage à paroi mince et à fil fin nécessite un profil d'injection contrôlé qui équilibre la vitesse de remplissage avec la protection de l'isolation du câble et de l'insert. Les connecteurs plus grands ou les chemins d'écoulement plus longs peuvent nécessiter une pression d'injection plus élevée ou un profil d'injection par étapes, en fonction de la viscosité du matériau, de la conception de la carotte et de la géométrie de la cavité.
6.4 Taille du moule et ouverture
Le surmoulage de faisceaux de câbles implique souvent des connecteurs irréguliers, des câbles multi-branches et des bornes personnalisées, imposant des exigences strictes sur la course d'ouverture du moule et les dimensions des plateaux. Un espace d'ouverture suffisant est obligatoire pour un placement sûr des inserts et un démoulage en douceur, ce qui en fait un facteur limitant clé dans la sélection de la machine et du moule.
6.5 Méthode de chargement des inserts
Les méthodes de manipulation des inserts se répartissent en trois catégories courantes : placement manuel, chargement semi-automatique assisté par fixation et chargement entièrement automatique robotisé. Les configurations flexibles manuelles conviennent aux projets à forte mixité et petites séries, tandis que les systèmes robotisés sont réservés à la production de masse de spécifications fixes — cette stratégie de manipulation dicte directement l'orientation optimale de la machine.
6.6 Composition du temps de cycle
Le temps de cycle de moulage total se compose de six étapes séquentielles : chargement des inserts, fermeture du moule, injection et compactage, refroidissement, ouverture du moule et déchargement des pièces. Le débit global dépend de l'optimisation du processus de bout en bout. Les moules rotatifs verticaux peuvent offrir une efficacité de cycle compétitive en réduisant le temps d'arrêt de la machine, tout comme les configurations horizontales automatisées.
6.7 Caractéristiques des matériaux
De nombreux matériaux couramment utilisés pour le surmoulage de faisceaux, notamment le PVC, le TPU, le TPE, le PA et le silicone, peuvent être traités sur l'une ou l'autre configuration de machine lorsque l'unité d'injection, le contrôle de température, le système d'alimentation en matériau et le moule sont correctement adaptés. Les propriétés thermiques et la viscosité des matériaux façonnent le réglage du processus, plutôt que de restreindre la sélection du type de machine.
7. Flux d'évaluation de projet standard de l'ingénieur : Du dessin à la sélection de la machine
Tous les projets formels de surmoulage de faisceaux de câbles suivent un flux de travail d'évaluation cohérent avant l'outillage et la production. La sélection de la machine est toujours finalisée après validation de tous les paramètres produit et processus, plutôt que choisie à l'avance :
Étape 1 — Examiner le dessin du câble et de la borne Commencez par vérifier les spécifications clés : diamètre extérieur du câble, matériau d'isolation, calibre du conducteur, dimensions globales du connecteur, position de montage de la borne et disposition des branches. Ces détails définissent la géométrie de l'insert, les exigences d'ajustement du moule et la complexité des fixations pour le projet.
Étape 2 — Analyser la conception géométrique du surmoulage Évaluez l'uniformité de l'épaisseur de paroi, les structures de décharge de tension intégrées, les dispositions de rainures d'étanchéité, les caractéristiques de contre-dépouille et les directions de sortie des câbles. Cette évaluation identifie les défis de démoulage et les risques potentiels de remplissage ou de refroidissement dès la phase de conception.
Étape 3 — Confirmer le schéma de chargement des inserts Sélectionnez un flux de travail de production en fonction de la taille du lot de commande et de la cohérence du produit. Les projets personnalisés à forte mixité utilisent généralement une commutation rapide manuelle ou un positionnement assisté par fixation, tandis que la production de masse standardisée adopte des systèmes de chargement automatique robotisés.
Étape 4 — Définir les exigences de production Clarifiez la production annuelle, le volume de lot typique, le nombre de variantes de produit et le temps de cycle cible. Ces métriques déterminent si le projet privilégie la capacité de production flexible ou le débit continu maximal.
Étape 5 — Optimiser la configuration du moule Faites correspondre la structure du moule aux besoins du projet, en choisissant entre des dispositions à cavité unique ou multi-cavités, et en intégrant des mécanismes coulissants, rotatifs ou à noyau latéral pour résoudre les limitations géométriques de démoulage.
Étape 6 — Finaliser le type de machine Vérifiez par recoupement la force de serrage, la capacité d'injection, l'ouverture du moule et la compatibilité d'automatisation pour sélectionner l'équipement de moulage par injection vertical, horizontal ou hybride le mieux adapté au projet.
8. Matrice de décision d'ingénierie pour une sélection rapide
La matrice suivante résume les questions d'ingénierie clés qui guident la sélection pratique des machines pour les projets de surmoulage de
faisceaux de câbles :
|
Exigence produit et projet
|
Question de jugement d'ingénierie clé
|
|
Faisceau flexible multi-branches
|
Comment l'insert sera-t-il positionné et soutenu pendant le moulage ?
|
|
Surmoulage de bornes à grand volume
|
Le processus peut-il être automatisé et associé à un outillage multi-cavités ?
|
|
Changement fréquent de produit et essai de prototype
|
À quelle vitesse le moule et les fixations d'insert peuvent-ils être remplacés et débogués ?
|
|
Surmoulage de précision à paroi mince
|
La machine et le moule peuvent-ils fournir un remplissage stable et un contrôle de pression ?
|
|
Surmoulage de connecteurs de grande taille
|
Y a-t-il suffisamment d'ouverture de moule et d'espace de travail disponible ?
|
|
Surmoulage imperméable et étanche
|
Comment réaliser un contrôle standardisé de la géométrie d'étanchéité et de la validation du processus ?
|
|
Exigence mécanique de force de traction élevée
|
Quelles structures mécaniques de décharge de tension et d'ancrage doivent être réservées ?
|
|
Structure de sortie mixte multi-câbles
|
Comment fixer chaque branche de câble pour éviter tout déplacement pendant l'injection ?
|
9. Logique de décision centrale pour la sélection de la machine
Choisissez le moulage par injection vertical lorsque :
-
Le chargement manuel ou assisté par fixation des inserts est le mode de production dominant
-
Le produit présente un câblage flexible multi-branches complexe et une géométrie d'insert de forme spéciale
-
Production à forte mixité, de faible à moyen volume avec changements de moule fréquents
-
Vérification de prototype et production d'essai en petite série requises
-
Mécanismes de moule rotatifs/coulissants nécessaires pour des structures de moulage spéciales
Choisissez le moulage par injection horizontal lorsque :
-
La production stable à grand volume par lots est la demande principale
-
Chargement robotisé des inserts et intégration de ligne d'assemblage automatisée requis
-
Les produits sont standardisés avec des spécifications structurelles stables et unifiées
-
L'outillage multi-cavités est économiquement viable pour améliorer la production
-
Réduire l'intervention manuelle et stabiliser le temps de cycle sont des objectifs clés de contrôle des coûts
Conclusion clé : L'orientation de la machine est un facteur de sélection secondaire. Les décisions finales d'équipement dépendent de la conception du moule, de la stratégie de rétention des inserts, du niveau d'automatisation, des caractéristiques des matériaux et des exigences de qualité, plutôt que du secteur industriel ou de la taille du lot seul.
FAQ
Le moulage par injection vertical est-il toujours meilleur pour les faisceaux de câbles ?
Non. Il n'existe pas de type de machine universellement supérieur. Les configurations verticales simplifient le placement manuel des inserts pour les faisceaux flexibles complexes, tandis que les machines horizontales peuvent offrir une qualité de moulage égale ou supérieure avec des fixations qualifiées, un chargement robotisé et une conception de moule optimisée. Le choix final dépend des paramètres complets du projet.
Quelle est la différence entre le moulage par injection vertical et horizontal pour le surmoulage de câbles ?
La différence fondamentale réside dans l'axe d'ouverture et de serrage du moule, qui détermine le mode d'accès au moule et l'adaptabilité à l'automatisation. Les machines verticales offrent un meilleur espace de travail manuel pour les inserts complexes ; les machines horizontales sont plus compatibles avec les lignes de production de masse automatisées. Aucune disposition ne garantit intrinsèquement une précision ou une qualité supérieure.
Quelle machine de moulage par injection est meilleure pour le surmoulage de câbles ?
La sélection de la machine dépend de la méthode de chargement des inserts, de la configuration du moule, du niveau d'automatisation, de la géométrie du produit, du temps de cycle et du volume de production. Les machines verticales peuvent être avantageuses pour les assemblages à forte mixité nécessitant un chargement manuel ou assisté par fixation, tandis que les systèmes horizontaux peuvent être avantageux lorsque le chargement robotisé, l'outillage multi-cavités et la production standardisée sont requis.
Les machines verticales peuvent-elles être utilisées pour la production à grand volume ?
Oui. Les machines verticales équipées de tables rotatives, de mécanismes coulissants et de dispositifs de chargement automatisés peuvent atteindre une production stable à grand volume, brisant la limitation traditionnelle de « convient uniquement aux petites séries ». La capacité de production réelle dépend de la configuration de l'équipement et de l'optimisation du processus.
Les machines horizontales peuvent-elles mouler des inserts de faisceaux de câbles ?
Absolument. Le surmoulage horizontal est largement utilisé dans la production de faisceaux
automobiles, industriels et électroniques grand public. Un positionnement fiable des inserts peut être réalisé grâce à des fixations personnalisées et un chargement robotisé, répondant aux exigences de moulage de haute précision.
Quels facteurs clés déterminent la sélection de la machine pour le surmoulage de faisceaux ?
Les facteurs clés comprennent la force de serrage, la taille d'injection, la pression et la vitesse d'injection, l'ouverture du moule, le mode de chargement des inserts, le niveau d'automatisation, la géométrie du produit, les caractéristiques des matériaux et le volume de production, avec l'orientation de la machine comme indicateur de correspondance final.
CTA axé sur l'ingénierie
Si vous avez besoin d'une sélection de machine sur mesure et d'une validation de processus pour votre projet de surmoulage de faisceaux de câbles, soumettez vos dessins de câbles ou de bornes, les spécifications dimensionnelles de surmoulage, les exigences de matériaux, les normes de qualité, les objectifs de volume annuel et les conditions de chargement des inserts. Cela permet une évaluation complète de la géométrie des pièces, des concepts de moule, de la conception des fixations et de la configuration de la machine avant le début de l'outillage, éliminant les risques de production prévisibles et optimisant l'efficacité globale du processus.
Ce guide est construit sur une expérience pratique des processus de surmoulage, couvrant la comparaison des équipements clés, le dépannage des défauts, les flux de travail d'évaluation de projet standardisés et la logique de sélection de machine basée sur les données pour les scénarios de surmoulage de faisceaux de câbles automobiles, médicaux, industriels et électroniques grand public.