Il sovrastampaggio dei cablaggi protegge cavi, terminali e connettori per prodotti automobilistici, medicali, industriali ed elettronici di consumo, fornendo isolamento essenziale, protezione strutturale e tenuta ambientale. Gli ingegneri si trovano frequentemente ad affrontare la scelta tra configurazioni di stampaggio a iniezione verticali e orizzontali per progetti di sovrastampaggio, una decisione che influisce direttamente sulla fattibilità dello stampo, sul tasso di rendimento e sulla stabilità produttiva a lungo termine. Molti team di produzione si affidano a generalizzazioni obsolete per scegliere i tipi di macchina, il che spesso porta a disallineamenti delle attrezzature, spostamenti degli inserti o prestazioni di ciclo inefficienti. La selezione reale della macchina tiene conto della forma dell'inserto, del metodo di caricamento, della struttura dello stampo, del comportamento del materiale e dei piani di automazione. Questa guida condivide standard di giudizio pratici testati in fabbrica, analisi dei difetti comuni e flussi di lavoro di progetto strutturati per aiutare gli ingegneri ad abbinare la giusta configurazione di stampaggio a iniezione a ogni requisito di sovrastampaggio del cablaggio.
Cos'è il sovrastampaggio nella produzione di cablaggi?
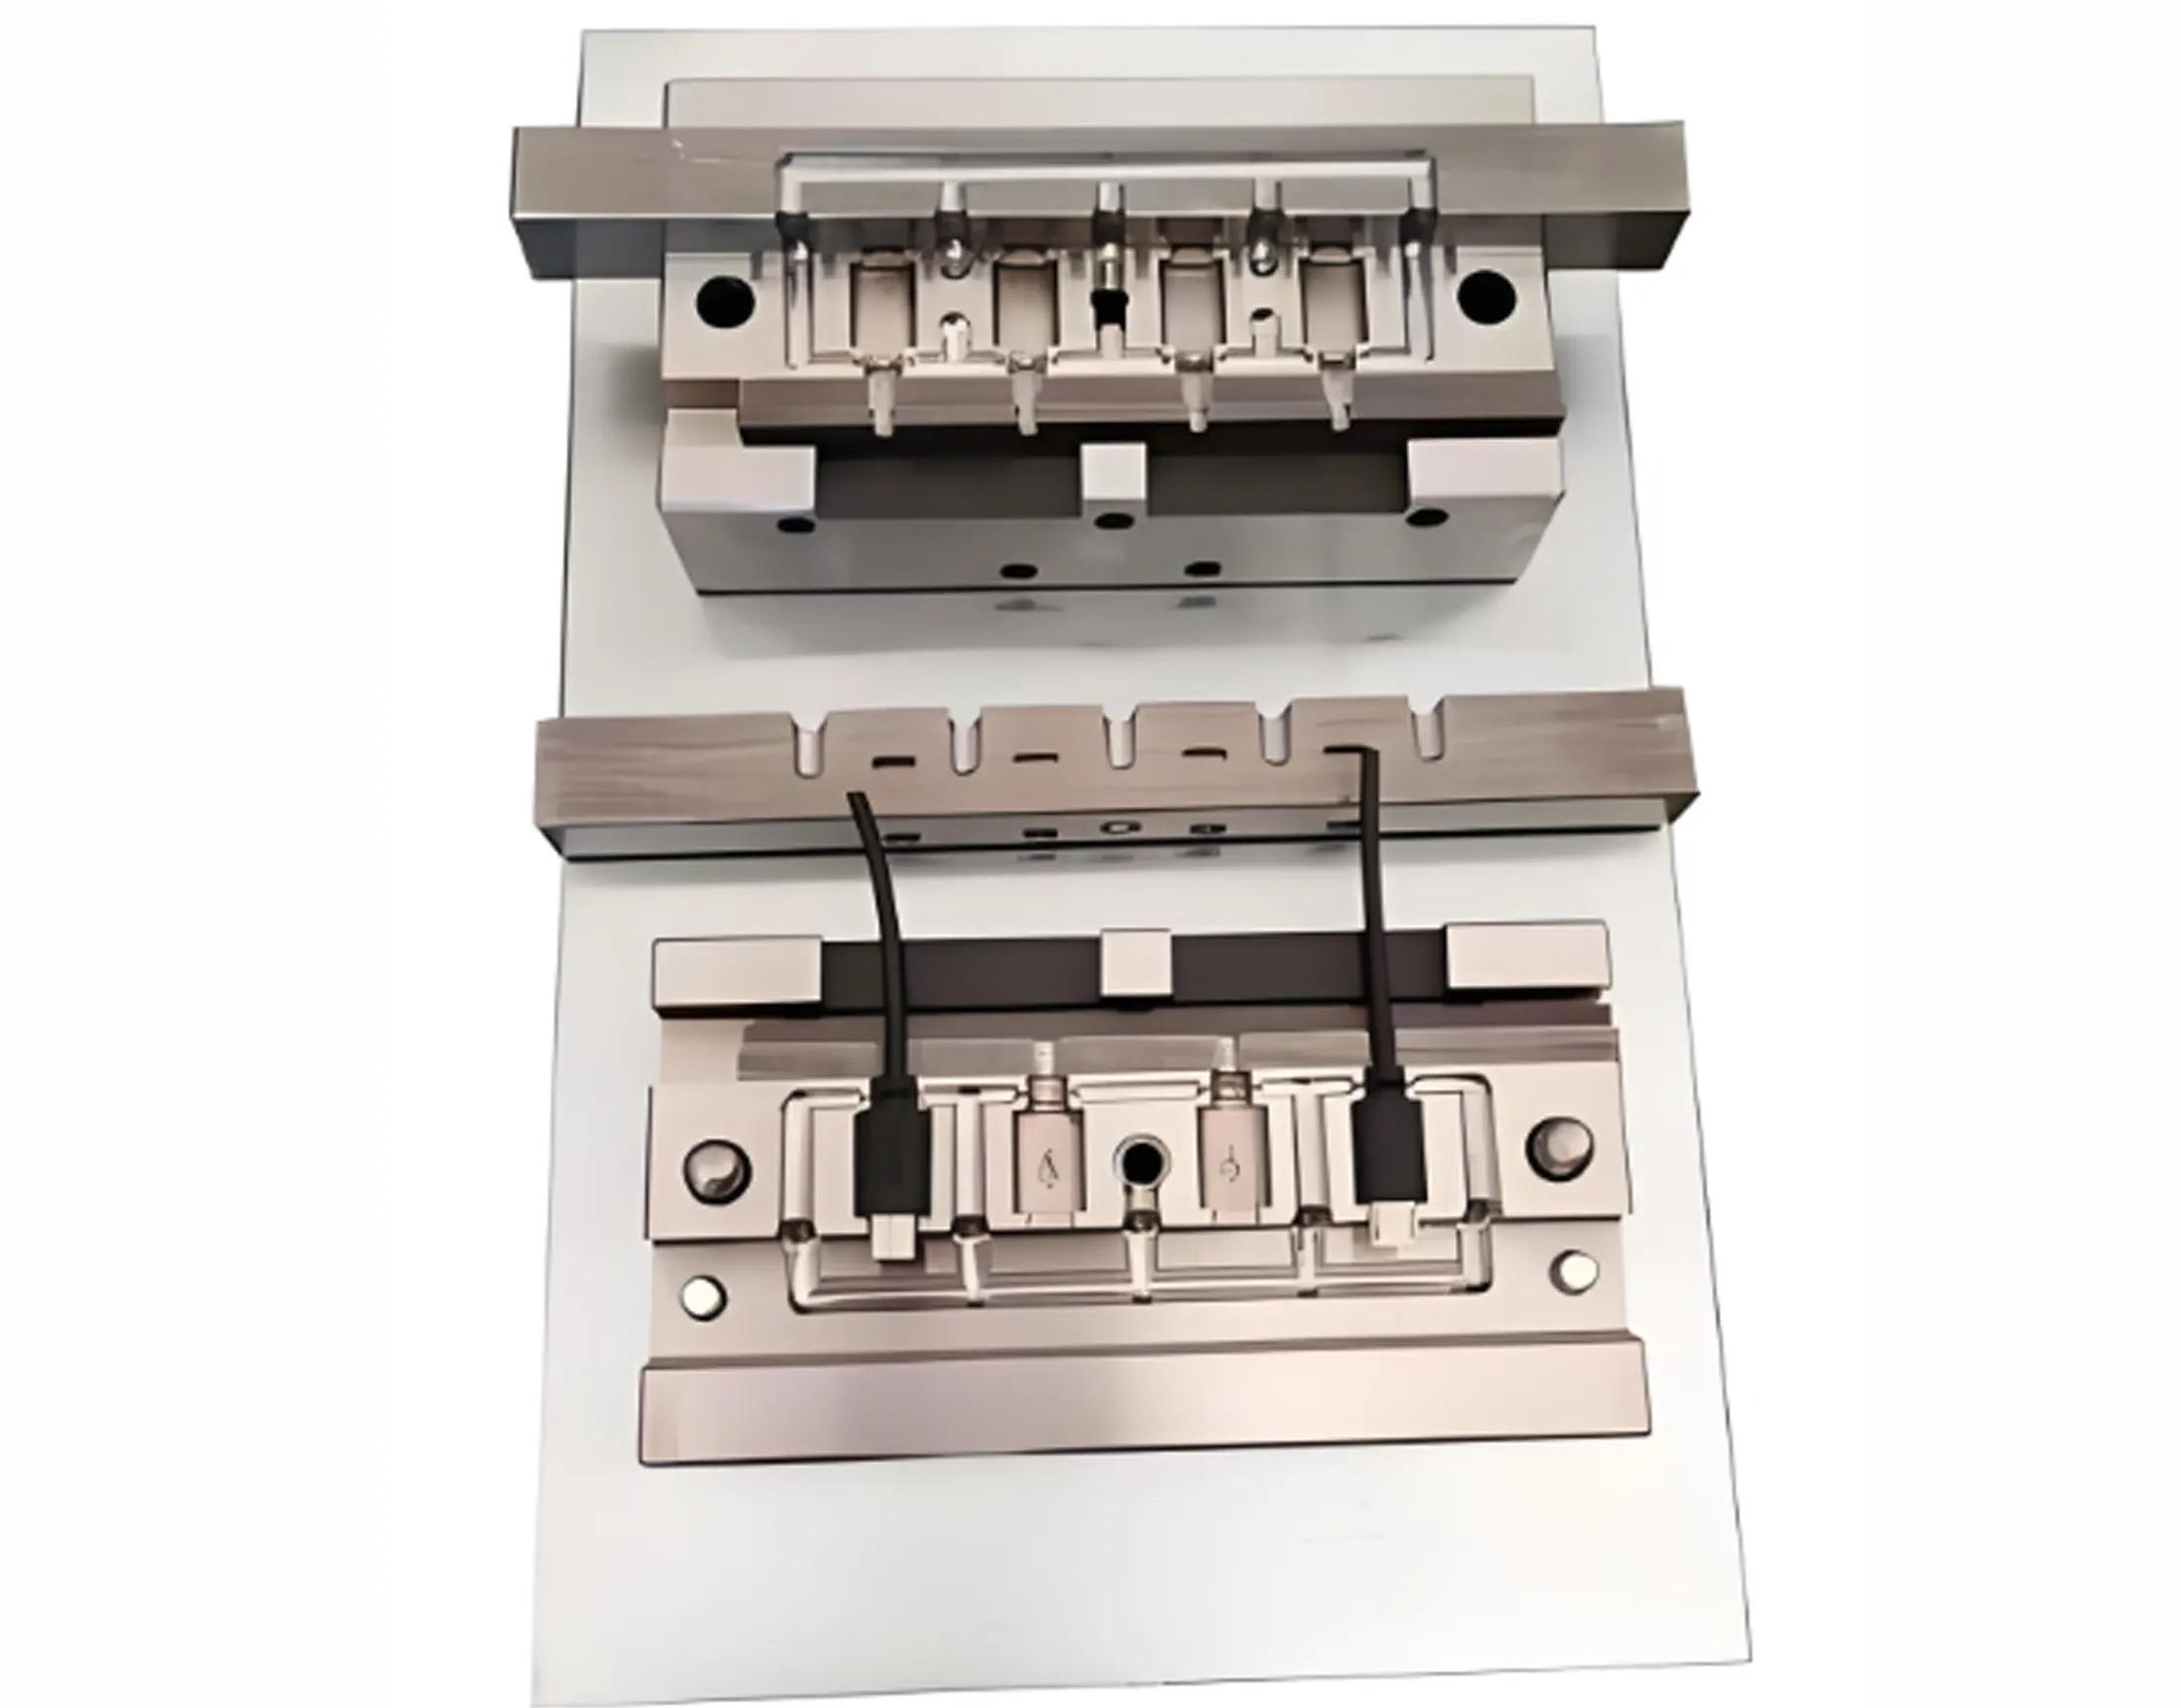
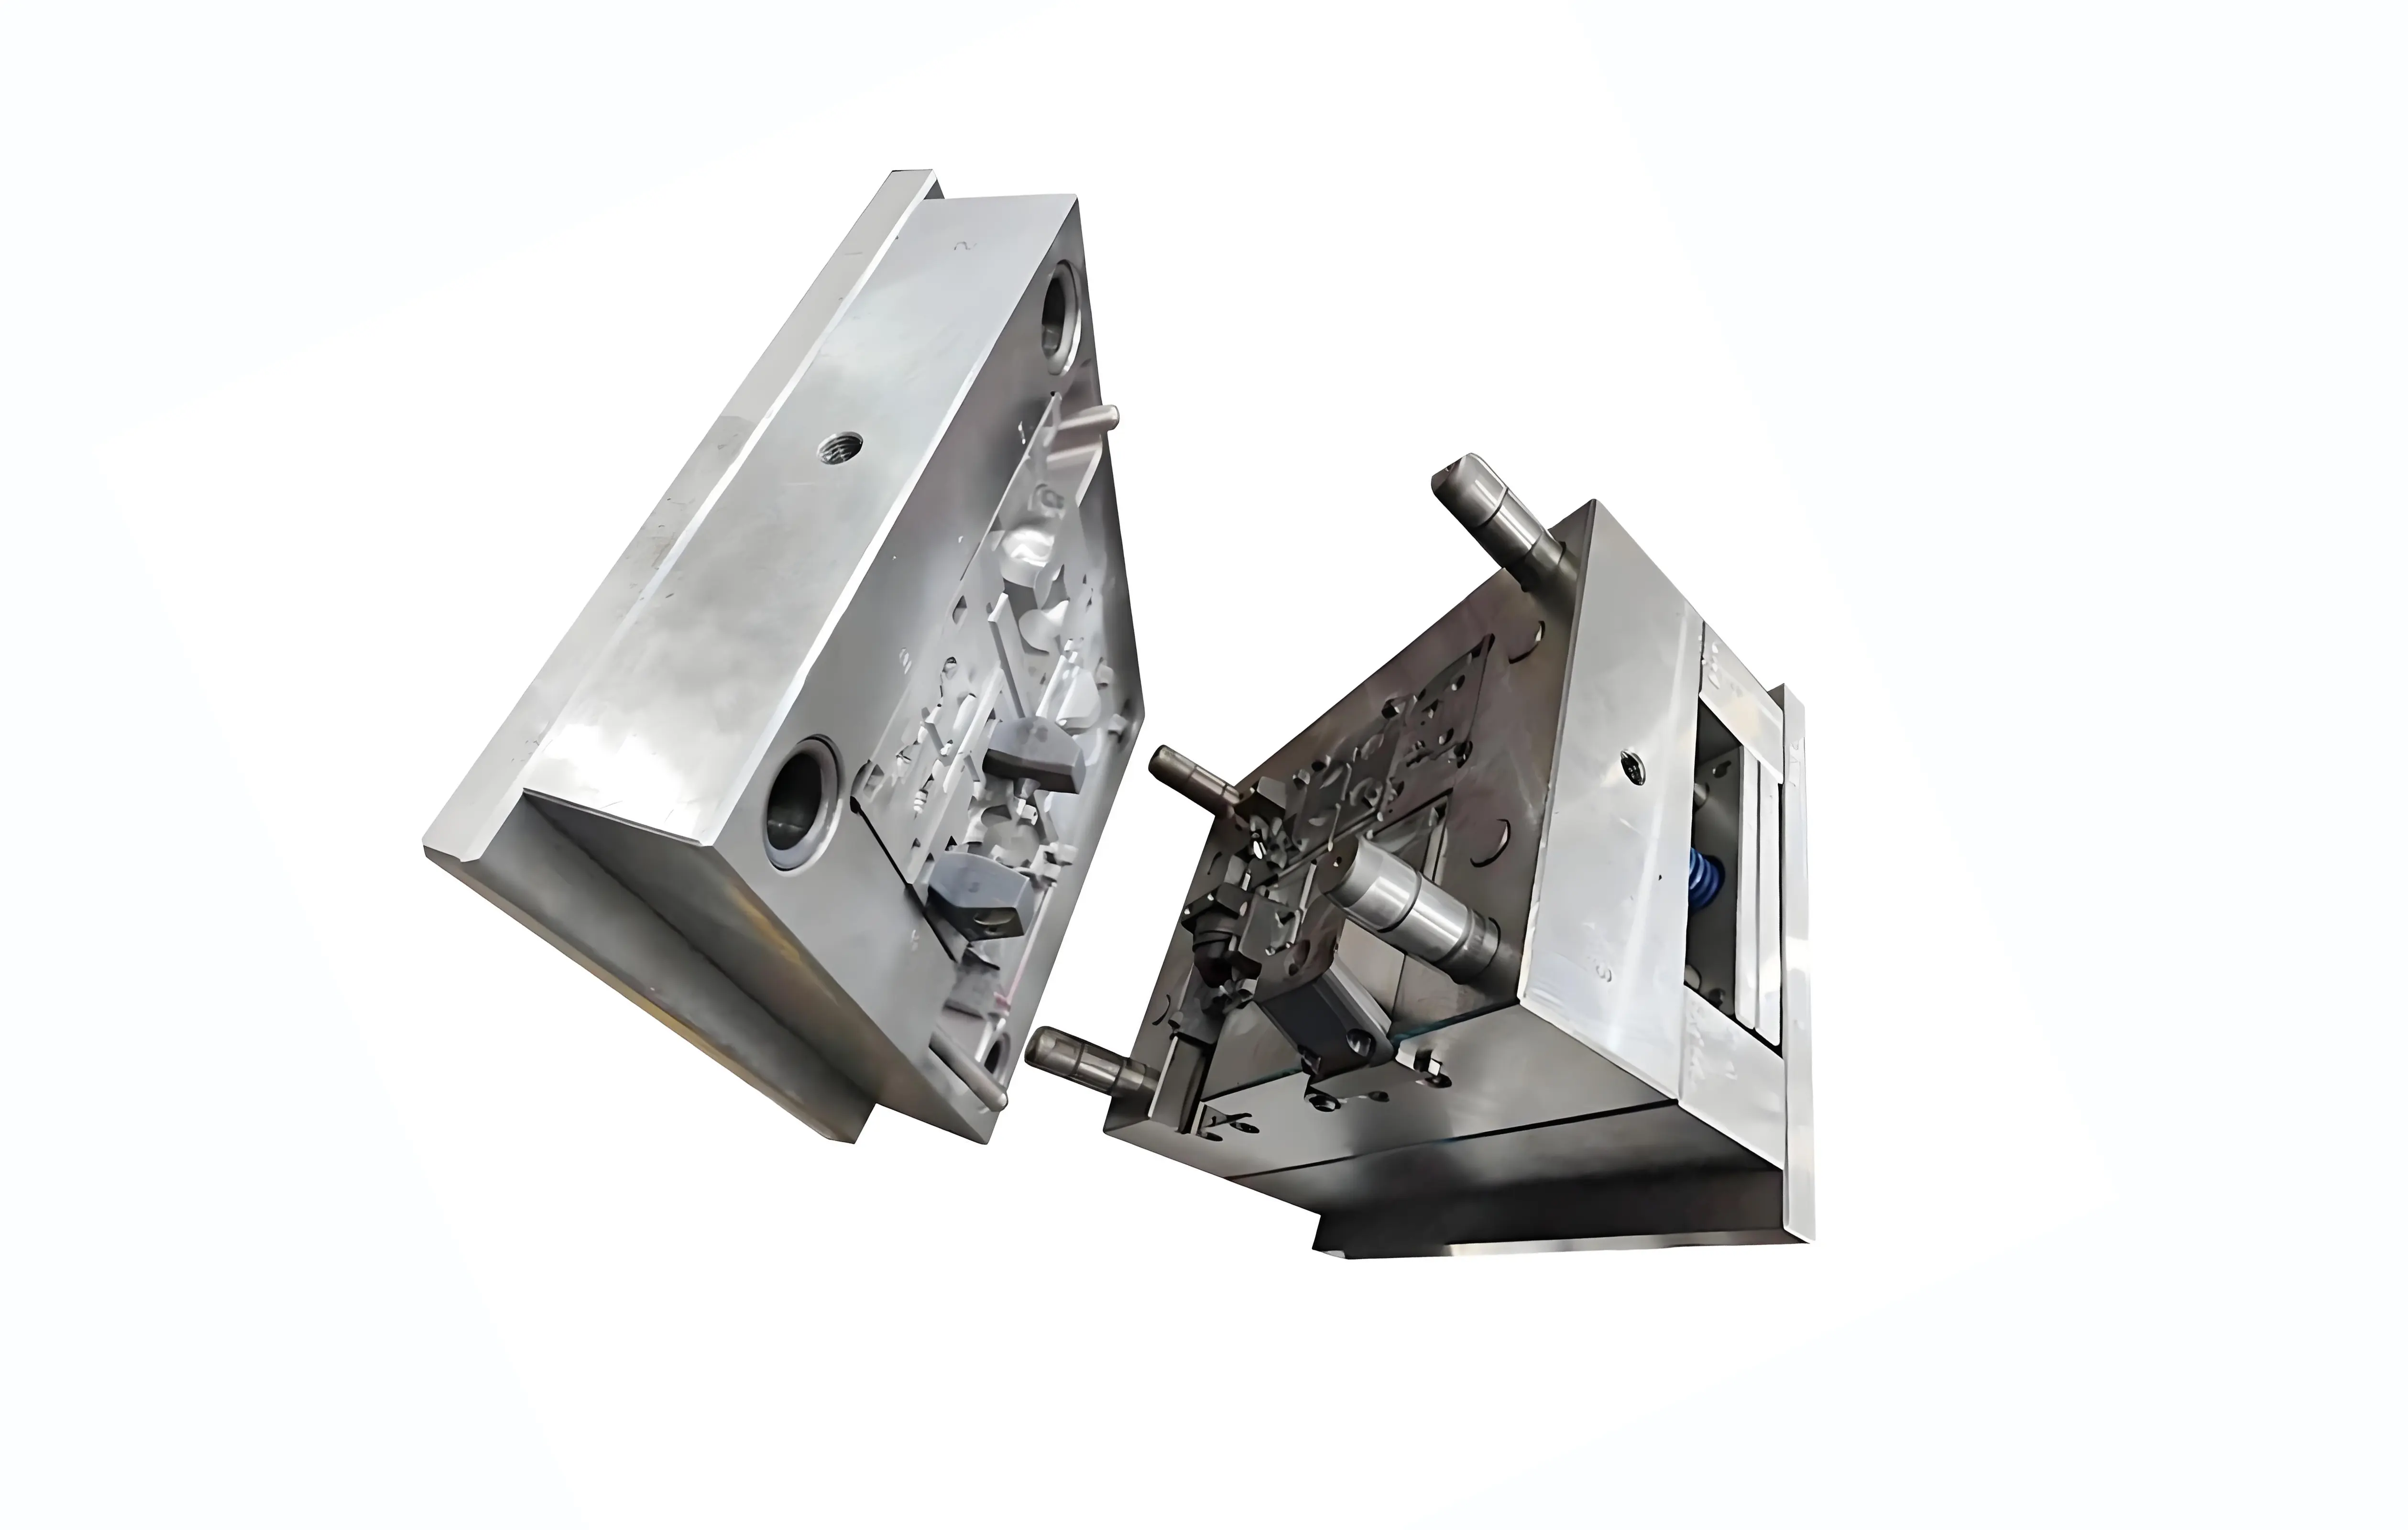
Il sovrastampaggio dei cablaggi (definito anche stampaggio a inserto per assemblaggi di cavi) incapsula cavi, terminali e inserti di connettori pre-assemblati all'interno di materiali polimerici termoplastici o siliconici. La struttura stampata fornisce scarico della tensione critico, tenuta ambientale, protezione dagli urti meccanici e isolamento elettrico nei punti di terminazione e connessione dei cavi.
A differenza dello stampaggio a iniezione plastico convenzionale, il sovrastampaggio dei cablaggi deve proteggere inserti di cavi e terminali preformati e fragili durante riempimento, compattazione e raffreddamento. L'allineamento dei conduttori, l'integrità dell'isolamento, la continuità della schermatura e la ritenzione dei terminali devono rimanere stabili durante ogni ciclo di stampaggio. Per questo motivo, l'accesso allo stampo, il metodo di fissaggio degli inserti e la controllabilità del processo sono fattori critici di progettazione e selezione per il successo della produzione.
1. Stampaggio a iniezione verticale vs orizzontale: Differenze strutturali chiave
1.1 Struttura e caratteristiche operative dello stampaggio a iniezione verticale
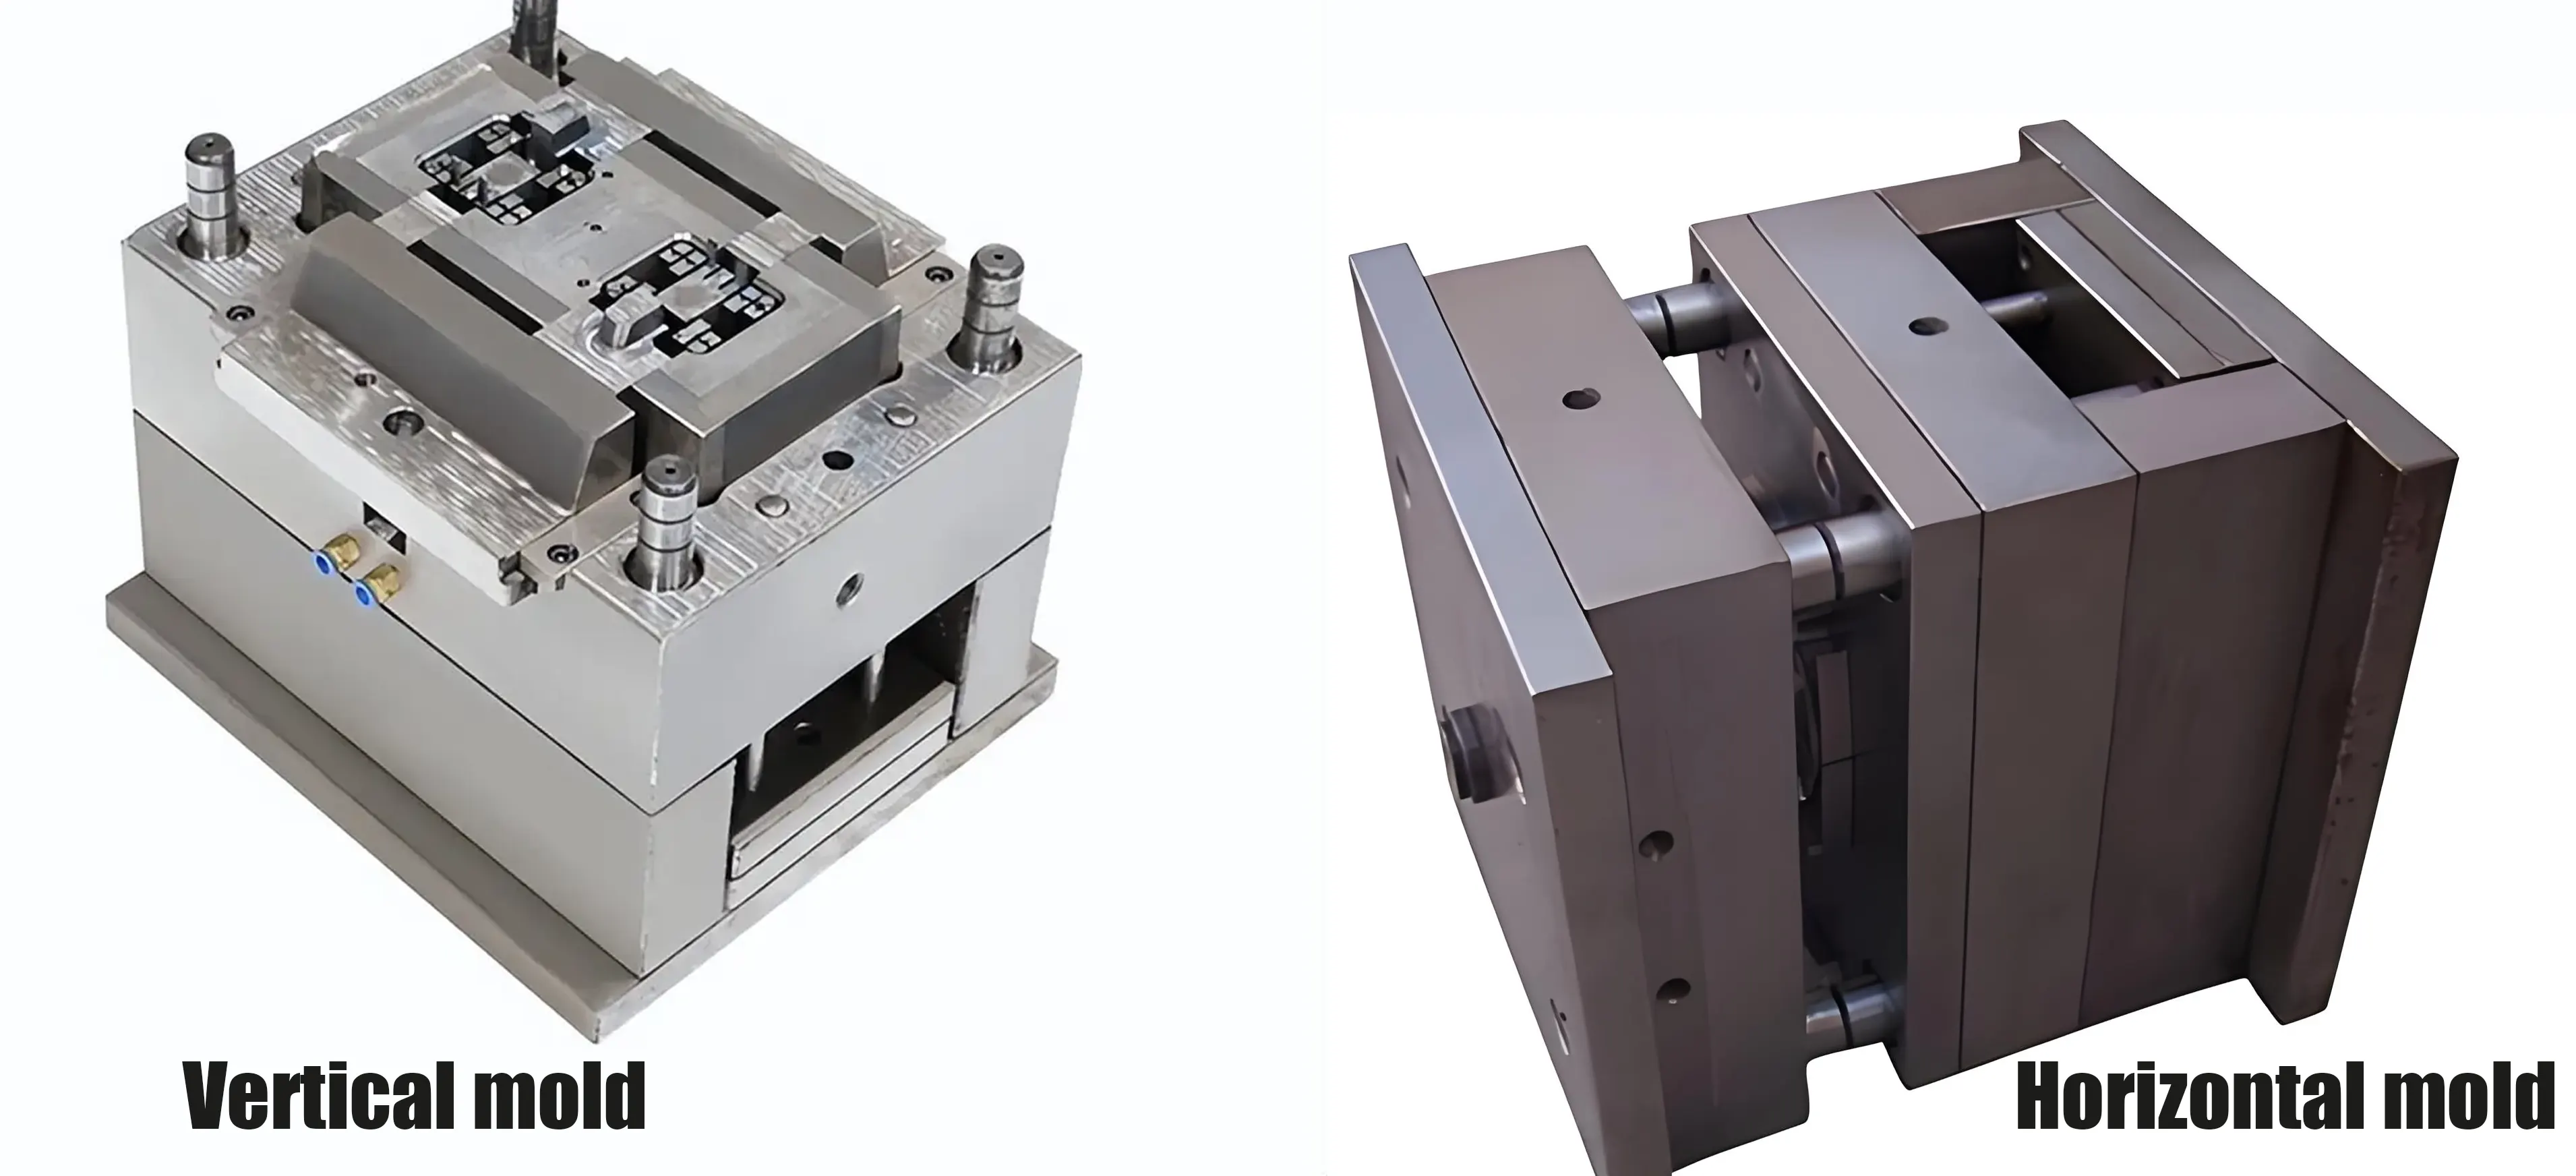
Le piattaforme verticali integrano comunemente tavole rotanti e stampi scorrevoli multi-stazione, consentendo flussi di lavoro multi-posizione che permettono agli operatori di preparare un set di inserti mentre un'altra cavità è in produzione. Ciò riduce il tempo di inattività della macchina e migliora la produzione complessiva per serie di parti miste. I meccanismi a nucleo laterale sono anche frequentemente impiegati su stampi verticali per formare sottosquadri, scanalature laterali, caratteristiche di tenuta e altre geometrie che non possono essere sformate lungo la direzione principale di apertura dello stampo. Queste adattamenti dello stampo risolvono la maggior parte delle sfide strutturali di stampaggio per parti di cavi sovrastampate di forma personalizzata.
1.2 Struttura e caratteristiche operative dello stampaggio a iniezione orizzontale
Le macchine orizzontali aprono lungo un asse orizzontale, con l'espulsione delle parti gestita dal sistema di espulsione integrato della macchina. Questa disposizione si abbina naturalmente a utensili multi-cavità e caricamento robotizzato degli inserti, rendendola ideale per assemblaggi standardizzati di cavi e terminali costruiti in lotti coerenti. La lunghezza del flusso e il comportamento di riempimento sono governati dalla posizione del gate, dal design del canale, dalla geometria della cavità, dalla configurazione dell'inserto e dalla messa a punto del processo piuttosto che dall'orientamento della macchina stessa.
Un vantaggio chiave delle macchine orizzontali è l'integrazione perfetta dell'automazione. La disposizione simmetrica di apertura orizzontale dello stampo supporta l'alimentazione degli inserti a monte, il caricamento robotizzato, lo scarico automatizzato delle parti, la rifinitura post-stampaggio, i test elettrici e l'ispezione visiva — formando una cella di produzione completamente a ciclo chiuso. Questo flusso di lavoro integrato stabilizza il tempo di ciclo, riduce la dipendenza dalla manodopera manuale e fornisce una produzione costante per prodotti di sovrastampaggio di cavi a specifiche fisse.
2. Caratteristiche del processo e principi di applicazione dei materiali
PVC, TPU, TPE, PA e silicone possono essere lavorati su entrambe le configurazioni di macchina. La finestra di processo effettiva dipende dalla temperatura di fusione, dalla viscosità, dalla temperatura dello stampo, dal profilo di iniezione, dai requisiti di sfiato e raffreddamento. L'orientamento della macchina non limita intrinsecamente la compatibilità dei materiali.
2.1 Vantaggi del processo delle macchine verticali
Le macchine verticali eccellono in scenari di produzione flessibili e ad alta mix. I sistemi di iniezione servo-assistiti supportano la regolazione multi-stadio della velocità, adatti al sovrastampaggio a parete sottile e cavità profonda di
fili di calibro fine. Il controllo della temperatura multi-zona di cilindro e stampo migliora l'uniformità della massa fusa, eliminando il flusso di materiale incoerente comune con le configurazioni di base a singolo stadio. La protezione dello stampo a bassa pressione integrata rileva inserti intrappolati e corpi estranei prima della chiusura dello stampo, riducendo i rischi di collisione dello stampo e i costi di manutenzione a lungo termine.
2.2 Vantaggi del processo delle macchine orizzontali
Le macchine orizzontali sono ottimizzate per la produzione standardizzata a lotti. La velocità di iniezione regolata riduce il tempo di riempimento, mentre il controllo preciso della temperatura dello stampo e le disposizioni ingegnerizzate dei canali di raffreddamento stabilizzano le prestazioni complessive del ciclo di stampaggio per materiali termoplastici. La qualità costante delle parti si basa sulla messa a punto coordinata di contropressione, velocità di iniezione, temperatura di fusione, temperatura dello stampo, geometria del gate e sfiato, piuttosto che sulla regolazione di un singolo parametro.
Abbinati alla movimentazione robotizzata degli inserti e agli utensili multi-cavità, i sistemi orizzontali possono ridurre la dipendenza dalla manodopera manuale, stabilizzare la coerenza del tempo di ciclo e realizzare una produzione continua a lotti di cablaggi sovrastampati standardizzati.
3. Applicazioni tipiche di sovrastampaggio di cablaggi e considerazioni di processo
I seguenti scenari applicativi sono comuni nella produzione reale, ma non esiste una corrispondenza fissa tra settore/prodotto e tipo di macchina. Tutti gli scenari supportano apparecchiature verticali e orizzontali, e la selezione finale dipende dalla modalità di produzione, dal livello di automazione e dalla configurazione dello stampo.
3.1 Assemblaggi di cablaggi flessibili e multi-ramificati
I cablaggi di segnale multi-ramificati e i cavi flessibili di calibro fine per l'elettronica di consumo possono essere prodotti su entrambi i tipi di macchina. Le configurazioni verticali semplificano la movimentazione manuale degli inserti e i cambi rapidi di stampo durante le serie personalizzate di piccoli lotti. Per i cablaggi multi-ramificati standardizzati di grandi lotti, le macchine orizzontali dotate di attrezzature di fissaggio personalizzate e caricamento robotizzato forniscono una produzione di massa stabile e ripetibile.
3.2 Assemblaggi di cablaggi ad alta tensione automobilistici
Cablaggio ad alta tensione automobilistico Il sovrastampaggio di cablaggi ad alta tensione automobilistici richiede una tenuta affidabile e una durabilità strutturale. Le disposizioni orizzontali funzionano bene per design di terminali standardizzati abbinati a caricamento robotizzato e utensili multi-cavità. Per prototipi o assemblaggi ad alta tensione ad alta mix, è possibile utilizzare entrambe le configurazioni a seconda della complessità dell'inserto, dei requisiti delle attrezzature e del volume di produzione previsto.
3.3 Assemblaggi di cavi medicali
Entrambe le configurazioni di macchina possono essere utilizzate per il sovrastampaggio di cavi medicali. I fattori decisivi sono più spesso la conformità dei materiali, i requisiti di pulizia, la validazione del processo, la tracciabilità dei lotti, la compatibilità con la sterilizzazione e la logistica di movimentazione degli inserti. Una configurazione verticale può essere conveniente per il caricamento manuale durante la produzione di prototipi o ad alta mix, mentre una cella orizzontale automatizzata può essere appropriata per la produzione stabile ad alto volume di assemblaggi di cavi medicali standardizzati.
3.4 Assemblaggi di cavi industriali e catene portacavi
I cavi per catene portacavi industriali e i cavi di connessione delle apparecchiature richiedono un'integrità della schermatura costante e una durabilità meccanica. I design di
cavo industriale standardizzati sono ben adatti alla produzione automatizzata a lotti orizzontale. I prototipi di cablaggi industriali personalizzati, a basso volume o di forma speciale sono prodotti più flessibilmente su macchine verticali con configurazioni di stampo a cambio rapido.
3.5 Sovrastampaggio di connettori e terminali
Il sovrastampaggio di terminali e connettori è il processo di sovrastampaggio di cavi più comune nella produzione di massa. Gli stampi multi-cavità orizzontali forniscono una produzione efficiente per terminali di alimentazione e segnale standardizzati. Le basi stampo rotanti e scorrevoli verticali supportano la produzione mista flessibile per terminali di forma speciale e design di connettori personalizzati a basso lotto.
4. Difetti comuni di sovrastampaggio di cablaggi e possibili cause
La risoluzione dei difetti sul campo è fondamentale per la messa a punto del processo di sovrastampaggio. La tabella seguente elenca i problemi di stampaggio frequenti osservati nella produzione di cablaggi e le loro tipiche cause profonde, supportando l'aggiustamento mirato dello stampo e l'ottimizzazione del processo:
|
Tipo di difetto
|
Cause profonde
|
|
Riempimento incompleto
|
Volume di iniezione insufficiente, sfiato scarso, temperatura di fusione o stampo errata, geometria del gate limitata
|
|
Bava
|
Forza di chiusura insufficiente, pressione di iniezione/compattazione eccessiva, superfici di separazione usurate o danneggiate, cattivo allineamento dello stampo o gioco di sfiato eccessivo
|
|
Spostamento del cavo
|
Ritenzione dell'attrezzatura inadeguata, forza di iniezione sbilanciata, gate posizionati male, lunghezza del cavo libero non supportata
|
|
Vuoti
|
Aria intrappolata, compattazione insufficiente, sfiato scarso, umidità del materiale, raffreddamento non uniforme
|
|
Segni di ritiro
|
Pressione/tempo di compattazione insufficiente, spessore di parete locale eccessivo, raffreddamento inadeguato o design scarso del gate/compattazione
|
|
Segni di bruciatura
|
Aria intrappolata compressa, velocità di iniezione eccessiva, sfiato scarso
|
|
Delaminazione
|
Incompatibilità dei materiali, contaminazione, cattive condizioni superficiali, interblocco meccanico insufficiente o adesione inadeguata tra il materiale di sovrastampaggio e la superficie del cavo/terminale
|
|
Danneggiamento dell'isolamento del cavo
|
Temperatura di fusione eccessiva, pressione di iniezione elevata, bordi dello stampo taglienti, serraggio eccessivo
|
|
Bassa resistenza alla trazione/pelatura
|
Ancoraggio meccanico o geometria di scarico della tensione insufficienti, scarsa adesione del materiale o incapsulamento incompleto
|
|
Perdite (sovrastampaggi sigillati)
|
Incapsulamento incompleto, difetti della linea di separazione, geometria di tenuta dell'inserto scarsa
|
5. Tabella comparativa completa dello stampaggio a iniezione verticale vs orizzontale
La seguente tabella comparativa neutrale copre i criteri pratici di selezione in fabbrica, eliminando giudizi assoluti sulle prestazioni per riflettere l'adattabilità reale alla produzione:
|
Fattore di selezione
|
Macchina per stampaggio a iniezione verticale
|
Macchina per stampaggio a iniezione orizzontale
|
|
Caricamento inserti
|
Spesso conveniente per il posizionamento manuale degli inserti
|
Spesso adatto al caricamento automatizzato/robotizzato
|
|
Instradamento complesso dei cavi
|
Spesso vantaggioso per inserti flessibili/ramificati
|
Richiede attrezzature progettate per fissare i cavi
|
|
Produzione multi-cavità
|
Disponibile, ma generalmente limitata nelle configurazioni a caricamento manuale
|
Forte vantaggio per utensili multi-cavità ad alto volume
|
|
Capacità di automazione
|
Sistemi rotanti/scorrevoli e caricamento automatizzato disponibili
|
Ben adatto al caricamento robotizzato e alle celle di produzione automatizzate
|
|
Accesso allo stampo
|
Spesso conveniente per il caricamento manuale degli inserti
|
Spesso vantaggioso per la movimentazione automatizzata degli stampi
|
|
Adattamento al volume di produzione
|
Lotti da bassi a medi o ad alta mix; supporta la produzione ad alto volume con aggiornamenti di automazione
|
Parti standardizzate da volume medio ad alto
|
|
Adattamento alla geometria delle parti
|
Inserti complessi e profili di sovrastampaggio personalizzati
|
Ottimizzata per geometrie ripetibili e standardizzate
|
|
Requisiti di layout della fabbrica
|
Ingombro e spazio libero superiore dipendono dalla configurazione della macchina, dalle dimensioni dello stampo e dal layout dell'automazione.
|
Richiede spazio lineare a pavimento; l'ingombro varia in base al tonnellaggio e al layout dell'automazione
|
|
Dipendenza dalla manodopera
|
Può essere maggiore per il caricamento manuale
|
Requisiti di manodopera notevolmente ridotti grazie all'automazione
|
|
Criterio di migliore adattabilità
|
Flessibilità di movimentazione degli inserti + cambi stampo frequenti
|
Integrazione dell'automazione + produttività sostenuta
|
6. Come selezionare la macchina per stampaggio a iniezione giusta per il sovrastampaggio di cablaggi
Prima di selezionare una macchina, gli ingegneri normalmente esaminano i seguenti parametri tecnici chiave per abbinare l'attrezzatura ai requisiti del progetto.
6.1 Forza di chiusura
La forza di chiusura viene calcolata in base all'area proiettata della parte, alla pressione della cavità, al numero di cavità e a un margine di sicurezza standard. Un tonnellaggio insufficiente porta a bave e traboccamento della linea di separazione. Una forza di chiusura eccessiva può aumentare il carico dello stampo e della macchina e, se impostata in modo improprio, può contribuire all'usura prematura dello stampo.
6.2 Volume di iniezione / Dimensione dell'iniezione
La dimensione dell'iniezione selezionata dovrebbe fornire capacità sufficiente per la parte, il sistema di canali e il margine di processo necessario senza operare inutilmente vicino alla capacità massima di iniezione della macchina. Un dimensionamento corretto stabilizza la coerenza della massa fusa ed evita la variabilità del processo durante le serie a lotti.
6.3 Pressione e velocità di iniezione
Il sovrastampaggio a parete sottile e filo fine richiede un profilo di iniezione controllato che bilanci la velocità di riempimento con la protezione dell'isolamento del cavo e dell'inserto. Connettori più grandi o percorsi di flusso più lunghi possono richiedere una pressione di iniezione più elevata o un profilo di iniezione a stadi, a seconda della viscosità del materiale, del design del gate e della geometria della cavità.
6.4 Dimensione dello stampo e apertura
Il sovrastampaggio di cablaggi spesso comporta connettori irregolari, cavi multi-ramificati e terminali personalizzati, imponendo requisiti severi sulla corsa di apertura dello stampo e sulle dimensioni dei piani di fissaggio. Uno spazio di apertura sufficiente è obbligatorio per un posizionamento sicuro degli inserti e un distacco agevole, rendendolo un fattore limitante chiave nella selezione di macchina e stampo.
6.5 Metodo di caricamento degli inserti
I metodi di movimentazione degli inserti si dividono in tre categorie comuni: posizionamento manuale, caricamento semi-automatico assistito da attrezzatura e caricamento completamente automatico robotizzato. Le configurazioni flessibili manuali sono adatte a progetti ad alta mix e piccoli lotti, mentre i sistemi robotizzati sono riservati alla produzione di massa a specifiche fisse — questa strategia di movimentazione determina direttamente l'orientamento ottimale della macchina.
6.6 Composizione del tempo di ciclo
Il tempo di ciclo di stampaggio totale è composto da sei fasi sequenziali: caricamento inserti, chiusura stampo, iniezione e compattazione, raffreddamento, apertura stampo e scarico parti. La produttività complessiva dipende dall'ottimizzazione del processo end-to-end. Gli stampi rotanti verticali possono offrire un'efficienza di ciclo competitiva riducendo il tempo di inattività della macchina, proprio come le configurazioni orizzontali automatizzate.
6.7 Caratteristiche dei materiali
Molti materiali comunemente usati per il sovrastampaggio di cablaggi, tra cui PVC, TPU, TPE, PA e silicone, possono essere lavorati su entrambe le configurazioni di macchina quando l'unità di iniezione, il controllo della temperatura, il sistema di alimentazione del materiale e lo stampo sono correttamente abbinati. Le proprietà termiche e la viscosità del materiale determinano la messa a punto del processo, piuttosto che limitare la selezione del tipo di macchina.
7. Flusso di valutazione standard del progetto dell'ingegnere: Dal disegno alla selezione della macchina
Tutti i progetti formali di sovrastampaggio di cablaggi seguono un flusso di lavoro di valutazione coerente prima della costruzione dello stampo e della produzione. La selezione della macchina viene sempre finalizzata dopo la validazione di tutti i parametri di prodotto e processo, piuttosto che essere scelta in anticipo:
Passo 1 — Esaminare il disegno del cavo e del terminale Iniziare verificando le specifiche principali: diametro esterno del cavo, materiale isolante, calibro del conduttore, dimensioni complessive del connettore, posizione di montaggio del terminale e layout delle ramificazioni. Questi dettagli definiscono la geometria dell'inserto, i requisiti di adattamento dello stampo e la complessità delle attrezzature per il progetto.
Passo 2 — Analizzare il design geometrico del sovrastampaggio Valutare l'uniformità dello spessore di parete, le strutture integrate di scarico della tensione, i layout delle scanalature di tenuta, le caratteristiche di sottosquadro e le direzioni di uscita dei cavi. Questa valutazione identifica le sfide di distacco dello stampo e i potenziali rischi di riempimento o raffreddamento nelle prime fasi di progettazione.
Passo 3 — Confermare lo schema di caricamento degli inserti Selezionare un flusso di lavoro di produzione in base alla dimensione del lotto di ordine e alla coerenza del prodotto. I progetti personalizzati ad alta mix utilizzano tipicamente il cambio rapido manuale o il posizionamento assistito da attrezzatura, mentre la produzione di massa standardizzata adotta sistemi di caricamento automatico robotizzato.
Passo 4 — Definire i requisiti di produzione Chiarire la produzione annua, il volume tipico del lotto, il numero di varianti di prodotto e il tempo di ciclo target. Queste metriche determinano se il progetto privilegia la capacità di produzione flessibile o la massima produttività continua.
Passo 5 — Ottimizzare la configurazione dello stampo Abbinare la struttura dello stampo alle esigenze del progetto, scegliendo tra layout a cavità singola o multi-cavità, e integrando meccanismi scorrevoli, rotanti o a nucleo laterale per risolvere i limiti geometrici di distacco.
Passo 6 — Finalizzare il tipo di macchina Verificare in modo incrociato forza di chiusura, capacità di iniezione, apertura dello stampo e compatibilità con l'automazione per selezionare l'attrezzatura per stampaggio a iniezione verticale, orizzontale o ibrida più adatta al progetto.
8. Matrice di decisione ingegneristica per la selezione rapida
La seguente matrice riassume le domande ingegneristiche chiave che guidano la selezione pratica della macchina per progetti di sovrastampaggio di
cablaggi:
|
Requisito prodotto e progetto
|
Domanda chiave di giudizio ingegneristico
|
|
Cablaggio flessibile multi-ramificato
|
Come verrà posizionato e supportato l'inserto durante lo stampaggio?
|
|
Sovrastampaggio di terminali ad alto volume
|
Il processo può essere automatizzato e abbinato a utensili multi-cavità?
|
|
Cambio frequente di prodotto e prova prototipo
|
Con quale rapidità è possibile sostituire e mettere a punto lo stampo e le attrezzature per inserti?
|
|
Sovrastampaggio di precisione a parete sottile
|
La macchina e lo stampo possono fornire riempimento stabile e controllo della pressione?
|
|
Sovrastampaggio di connettori di grandi dimensioni
|
È disponibile sufficiente apertura dello stampo e spazio operativo?
|
|
Sovrastampaggio impermeabile e sigillato
|
Come realizzare un controllo standardizzato della geometria di tenuta e la validazione del processo?
|
|
Requisito meccanico di alta forza di trazione
|
Quali strutture meccaniche di scarico della tensione e ancoraggio devono essere previste?
|
|
Struttura di uscita mista multi-cavo
|
Come fissare ogni ramificazione del cavo per evitare spostamenti durante l'iniezione?
|
9. Logica decisionale chiave per la selezione della macchina
Scegliere lo stampaggio a iniezione verticale quando:
-
Il caricamento manuale o assistito da attrezzatura degli inserti è la modalità di produzione principale
-
Il prodotto presenta cablaggi flessibili multi-ramificati complessi e geometria di inserti di forma speciale
-
Produzione ad alta mix, da basso a medio volume con frequenti cambi di stampo
-
Sono richiesti verifica di prototipi e produzione di prova in piccoli lotti
-
Sono necessari meccanismi di stampo rotanti/scorrevoli per strutture di stampaggio speciali
Scegliere lo stampaggio a iniezione orizzontale quando:
-
La produzione stabile a lotti ad alto volume è la richiesta principale
-
Sono richiesti caricamento robotizzato degli inserti e integrazione di linee di assemblaggio automatizzate
-
I prodotti sono standardizzati con specifiche strutturali stabili e unificate
-
Gli utensili multi-cavità sono economicamente validi per migliorare la produzione
-
Ridurre l'intervento manuale e stabilizzare il tempo di ciclo sono obiettivi chiave di controllo dei costi
Conclusione chiave: L'orientamento della macchina è un fattore di selezione secondario. Le decisioni finali sull'attrezzatura dipendono dal design dello stampo, dalla strategia di ritenzione degli inserti, dal livello di automazione, dalle caratteristiche dei materiali e dai requisiti di qualità, piuttosto che dal settore industriale o dalle dimensioni del lotto da soli.
FAQ
Lo stampaggio a iniezione verticale è sempre migliore per i cablaggi?
No. Non esiste un tipo di macchina universalmente superiore. Le configurazioni verticali semplificano il posizionamento manuale degli inserti per cablaggi flessibili complessi, mentre le macchine orizzontali possono fornire una qualità di stampaggio uguale o superiore con attrezzature qualificate, caricamento robotizzato e design dello stampo ottimizzato. La scelta finale dipende dai parametri completi del progetto.
Qual è la differenza tra stampaggio a iniezione verticale e orizzontale per il sovrastampaggio dei cavi?
La differenza fondamentale risiede nell'asse di apertura e chiusura dello stampo, che determina la modalità di accesso allo stampo e l'adattabilità all'automazione. Le macchine verticali forniscono un migliore spazio operativo manuale per inserti complessi; le macchine orizzontali sono più compatibili con le linee di produzione di massa automatizzate. Nessuna disposizione garantisce intrinsecamente una precisione o una qualità superiore.
Quale macchina per stampaggio a iniezione è migliore per il sovrastampaggio dei cavi?
La selezione della macchina dipende dal metodo di caricamento degli inserti, dalla configurazione dello stampo, dal livello di automazione, dalla geometria del prodotto, dal tempo di ciclo e dal volume di produzione. Le macchine verticali possono essere vantaggiose per assemblaggi ad alta mix che richiedono caricamento manuale o assistito da attrezzatura, mentre i sistemi orizzontali possono essere vantaggiosi dove sono richiesti caricamento robotizzato, utensili multi-cavità e produzione standardizzata.
Le macchine verticali possono essere utilizzate per la produzione ad alto volume?
Sì. Le macchine verticali dotate di tavole rotanti, meccanismi scorrevoli e dispositivi di caricamento automatizzati possono raggiungere una produzione stabile ad alto volume, superando la limitazione tradizionale di "adatta solo a piccoli lotti". La capacità di produzione effettiva dipende dalla configurazione dell'attrezzatura e dall'ottimizzazione del processo.
Le macchine orizzontali possono stampare inserti di cablaggi?
Assolutamente sì. Il sovrastampaggio orizzontale è ampiamente utilizzato nella produzione di cablaggi
automobilistici, industriali ed elettronici di consumo. Un posizionamento affidabile degli inserti può essere realizzato tramite attrezzature personalizzate e caricamento robotizzato, soddisfacendo i requisiti di stampaggio ad alta precisione.
Quali fattori chiave determinano la selezione della macchina per il sovrastampaggio dei cablaggi?
I fattori chiave includono forza di chiusura, dimensione dell'iniezione, pressione e velocità di iniezione, apertura dello stampo, modalità di caricamento degli inserti, livello di automazione, geometria del prodotto, caratteristiche dei materiali e volume di produzione, con l'orientamento della macchina come indicatore di corrispondenza finale.
CTA orientato all'ingegneria
Se hai bisogno di una selezione personalizzata della macchina e di una validazione del processo per il tuo progetto di sovrastampaggio di cablaggi, invia i tuoi disegni di cavi o terminali, le specifiche dimensionali del sovrastampaggio, i requisiti dei materiali, gli standard di qualità, gli obiettivi di volume annuo e le condizioni di caricamento degli inserti. Ciò consente una valutazione completa della geometria delle parti, dei concetti di stampo, del design delle attrezzature e della configurazione della macchina prima dell'inizio della costruzione dello stampo, eliminando i rischi di produzione prevedibili e ottimizzando l'efficienza complessiva del processo.
Questa guida è costruita sull'esperienza pratica dei processi di sovrastampaggio, coprendo il confronto delle apparecchiature principali, la risoluzione dei difetti, i flussi di lavoro di valutazione standardizzati del progetto e la logica di selezione della macchina basata sui dati per scenari di sovrastampaggio di cablaggi automobilistici, medicali, industriali ed elettronici di consumo.