El sobremoldeo de arneses de cables protege cables, terminales y conectores para productos automotrices, médicos, industriales y electrónicos de consumo, proporcionando aislamiento esencial, protección estructural y sellado ambiental. Los ingenieros frecuentemente enfrentan la elección entre configuraciones de moldeo por inyección vertical y horizontal para proyectos de sobremoldeo, una decisión que impacta directamente la viabilidad del molde, la tasa de rendimiento y la estabilidad de producción a largo plazo. Muchos equipos de fabricación se basan en generalizaciones obsoletas para elegir tipos de máquinas, lo que a menudo conduce a desajustes de accesorios, desplazamiento de insertos o rendimiento de ciclo ineficiente. La selección real de máquinas tiene en cuenta la forma del inserto, el método de carga, la estructura del molde, el comportamiento del material y los planes de automatización. Esta guía comparte estándares de juicio prácticos probados en fábrica, análisis de defectos comunes y flujos de trabajo de proyectos estructurados para ayudar a los ingenieros a emparejar la configuración correcta de moldeo por inyección para cada requisito de sobremoldeo de arneses de cables.
¿Qué es el sobremoldeo en la fabricación de arneses de cables?
El sobremoldeo de arneses de cables (también definido como moldeo por inserción para ensamblajes de cables) encapsula cables, terminales e insertos de conectores preensamblados dentro de materiales poliméricos termoplásticos o de silicona. La estructura moldeada proporciona alivio de tensión crítico, sellado ambiental, protección contra impactos mecánicos y aislamiento eléctrico en los puntos de terminación y conexión de cables.
A diferencia del moldeo por inyección de plástico convencional, el sobremoldeo de arneses debe proteger insertos de cables y terminales prefabricados y frágiles durante el llenado, empaquetado y enfriamiento. La alineación de conductores, la integridad del aislamiento, la continuidad del blindaje y la retención de terminales deben permanecer estables durante cada ciclo de moldeo. Por esta razón, el acceso al molde, el método de fijación del inserto y la controlabilidad del proceso son factores críticos de diseño y selección para el éxito de la producción.
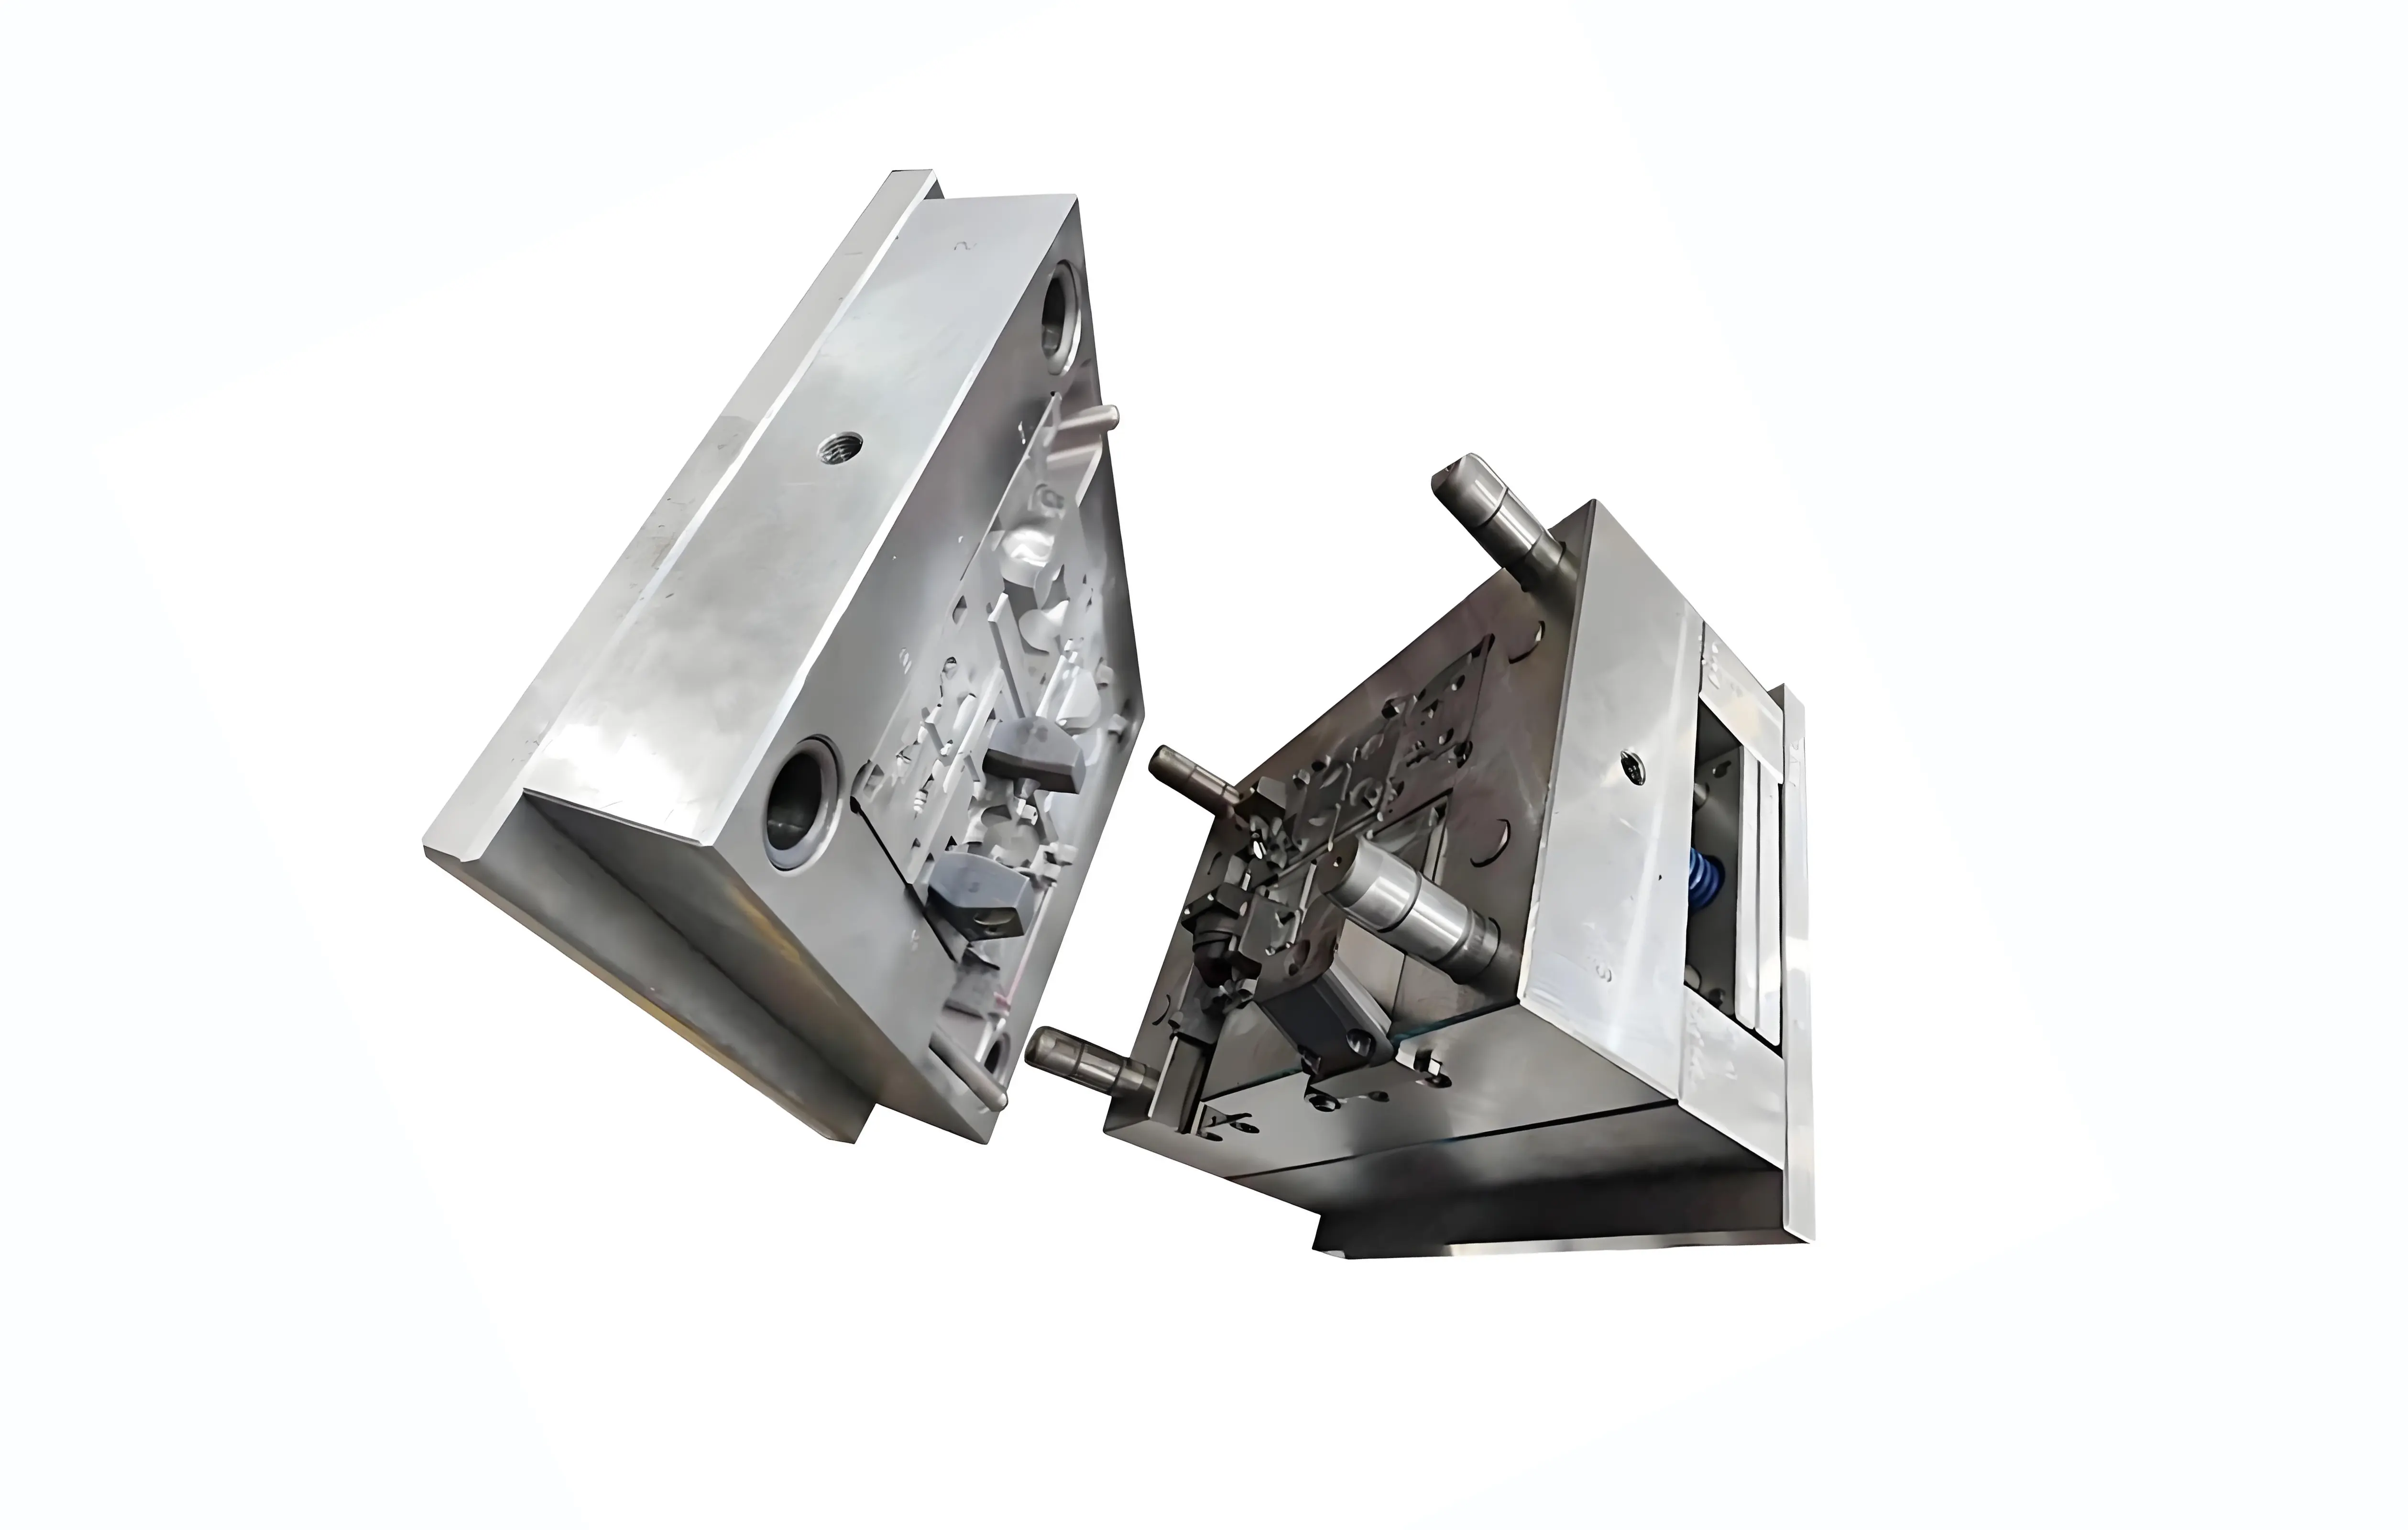
1. Moldeo por inyección vertical vs horizontal: Diferencias estructurales clave
1.1 Estructura y características operativas del moldeo por inyección vertical
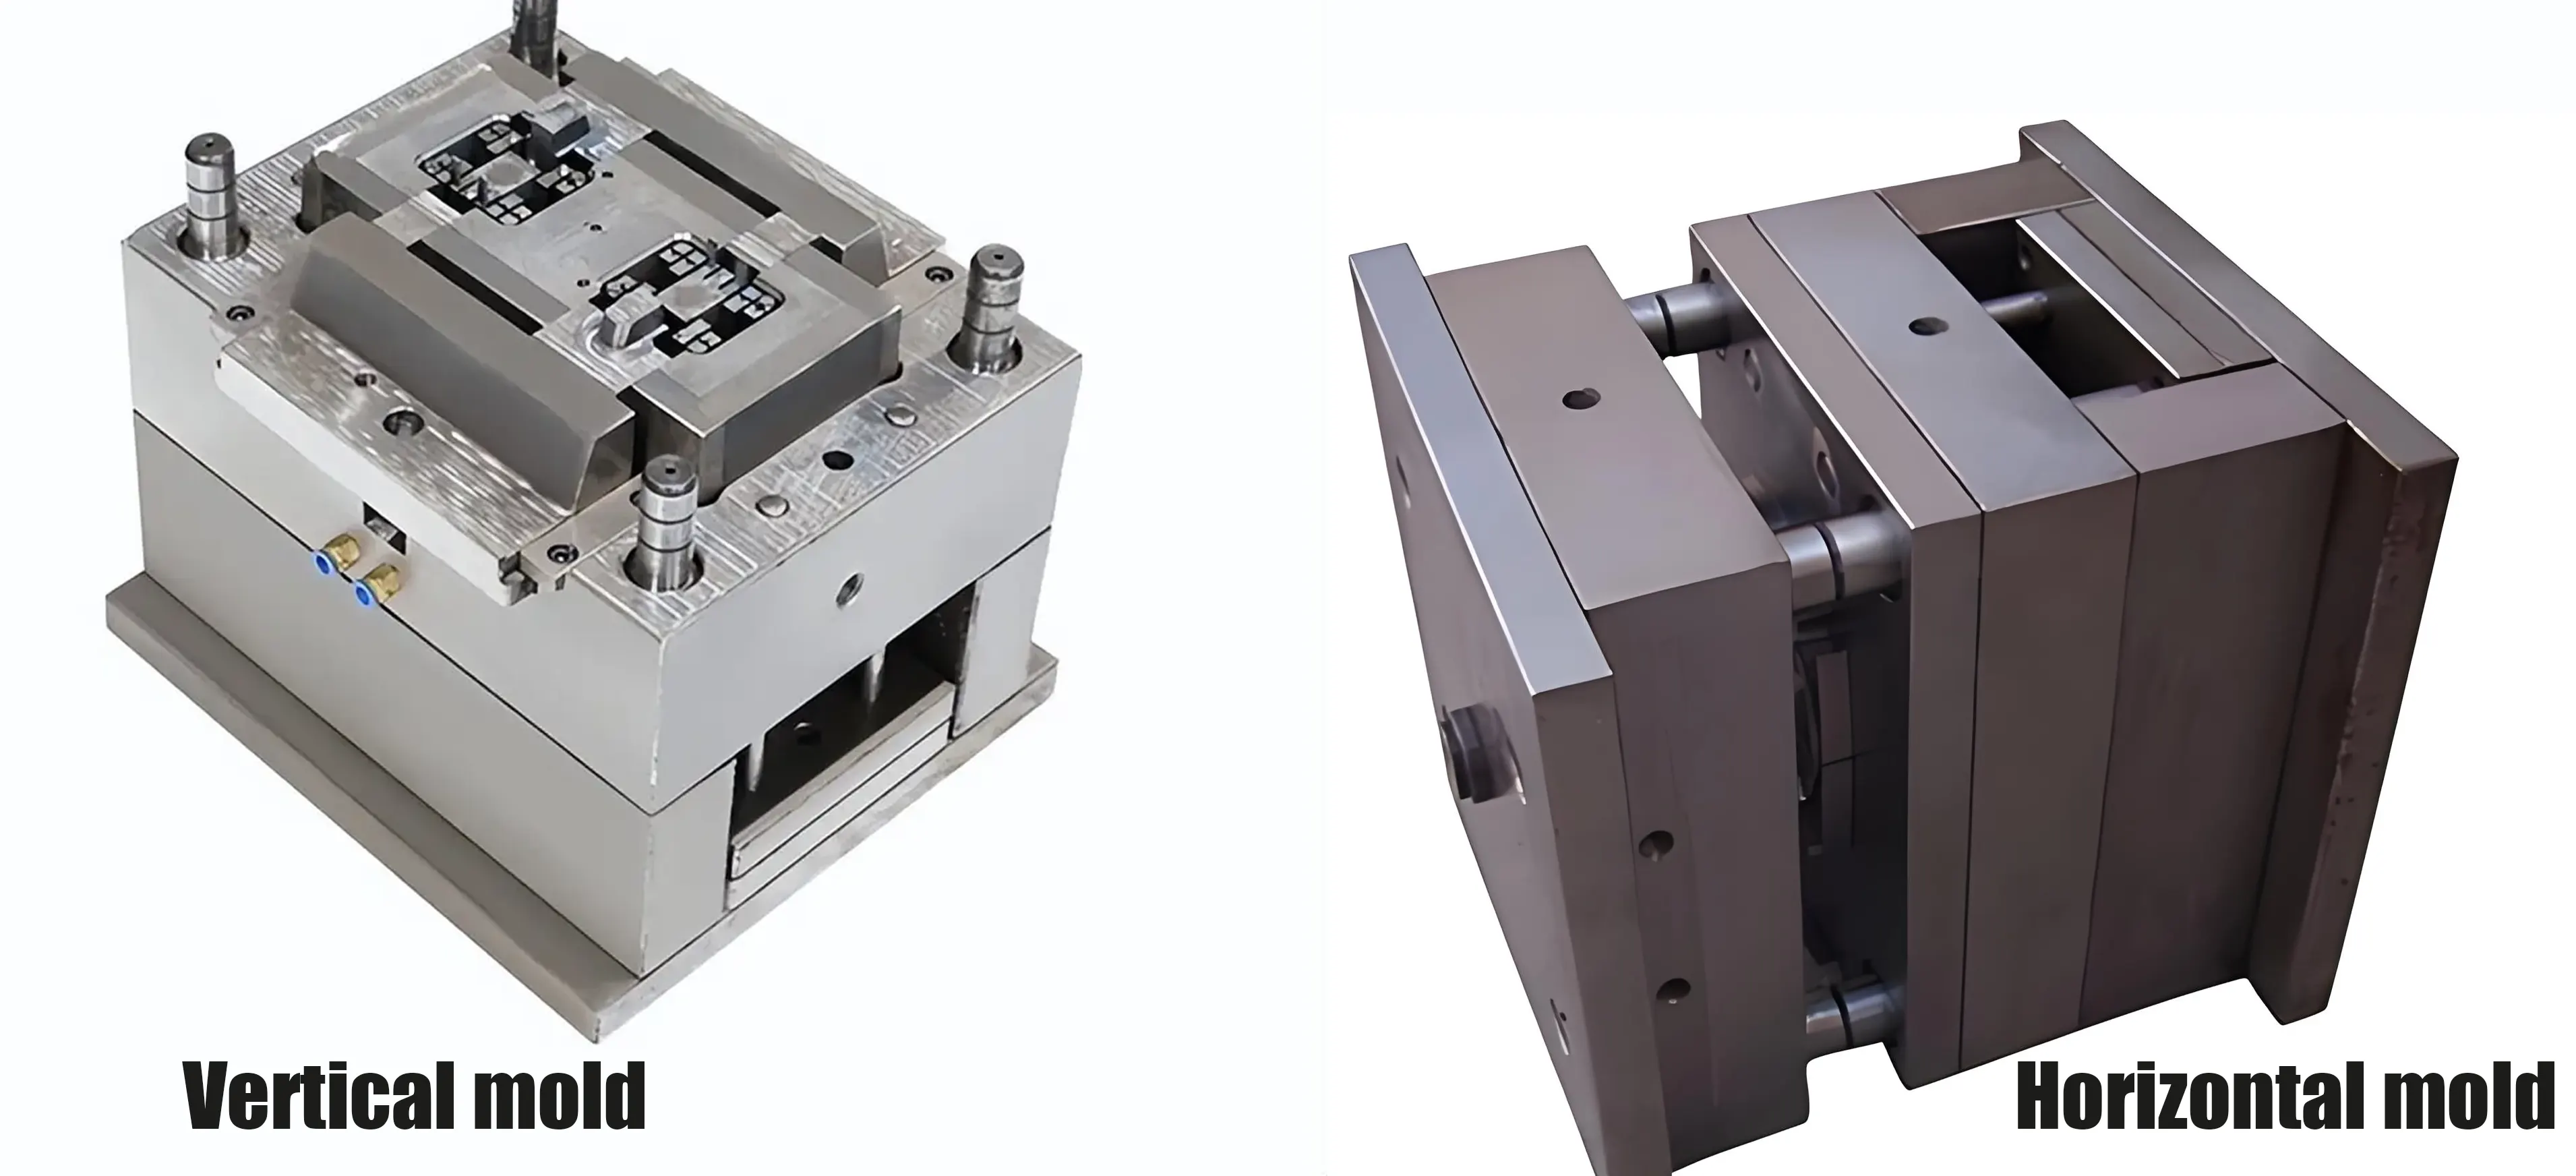
Las plataformas verticales comúnmente integran mesas giratorias y moldes deslizantes multiestación, permitiendo flujos de trabajo multiposición que permiten a los operadores preparar un conjunto de insertos mientras otra cavidad está en producción. Esto reduce el tiempo de inactividad de la máquina y mejora la producción general para corridas de piezas mixtas. Los mecanismos de núcleo lateral también se despliegan frecuentemente en moldes verticales para formar contracortes, ranuras laterales, características de sellado y otras geometrías que no pueden liberarse a lo largo de la dirección primaria de apertura del molde. Estas adaptaciones del molde resuelven la mayoría de los desafíos estructurales de moldeo para piezas de cables sobremoldeadas de forma personalizada.
1.2 Estructura y características operativas del moldeo por inyección horizontal
Las máquinas horizontales abren a lo largo de un eje horizontal, con la eyección de piezas manejada por el sistema eyector incorporado de la máquina. Esta disposición se combina naturalmente con herramientas multicavidad y carga robótica de insertos, lo que la hace ideal para ensamblajes estandarizados de cables y terminales construidos en lotes consistentes. La longitud de flujo y el comportamiento de llenado están gobernados por la ubicación de la compuerta, el diseño del canal, la geometría de la cavidad, la configuración del inserto y el ajuste del proceso, en lugar de la orientación de la máquina en sí.
Una ventaja clave de las máquinas horizontales es la integración perfecta de automatización. La disposición simétrica de apertura horizontal del molde soporta alimentación de insertos aguas arriba, carga robótica, descarga automatizada de piezas, recorte posterior al moldeo, pruebas eléctricas e inspección por visión — formando una celda de producción de circuito completamente cerrado. Este flujo de trabajo integrado estabiliza el tiempo de ciclo, reduce la dependencia de mano de obra manual y entrega una producción consistente para productos de sobremoldeo de cables de especificaciones fijas.
2. Características del proceso y principios de aplicación de materiales
PVC, TPU, TPE, PA y silicona pueden procesarse en cualquiera de las dos configuraciones de máquina. La ventana de proceso real depende de la temperatura de fusión, viscosidad, temperatura del molde, perfil de inyección, requisitos de ventilación y enfriamiento. La orientación de la máquina no restringe inherentemente la compatibilidad de materiales.
2.1 Ventajas del proceso de máquinas verticales
Las máquinas verticales sobresalen en escenarios de producción flexibles y de alta mezcla. Los sistemas de inyección accionados por servomotor soportan ajuste de velocidad multietapa, adaptándose al sobremoldeo de pared delgada y cavidad profunda de
cables de calibre fino. El control de temperatura multizona del barril y del molde mejora la uniformidad de la masa fundida, eliminando el flujo de material inconsistente común con configuraciones básicas de una sola etapa. La protección de molde de baja presión incorporada detecta insertos atrapados y objetos extraños antes del cierre del molde, reduciendo riesgos de colisión del molde y costos de mantenimiento a largo plazo.
2.2 Ventajas del proceso de máquinas horizontales
Las máquinas horizontales están optimizadas para producción estandarizada por lotes. La velocidad de inyección ajustada reduce el tiempo de llenado, mientras que el control preciso de la temperatura del molde y los diseños de canales de enfriamiento diseñados estabilizan el rendimiento general del ciclo de moldeo para materiales termoplásticos. La calidad consistente de las piezas depende del ajuste coordinado de la contrapresión, velocidad de inyección, temperatura de fusión, temperatura del molde, geometría de la compuerta y ventilación, en lugar del ajuste de un solo parámetro.
Combinados con manejo robótico de insertos y herramientas multicavidad, los sistemas horizontales pueden reducir la dependencia de mano de obra manual, estabilizar la consistencia del tiempo de ciclo y lograr producción continua por lotes de arneses sobremoldeados estandarizados.
3. Aplicaciones típicas de sobremoldeo de arneses de cables y consideraciones del proceso
Los siguientes escenarios de aplicación son comunes en la producción real, pero no existe una correspondencia fija entre industria/producto y tipo de máquina. Todos los escenarios soportan equipos verticales y horizontales, y la selección final depende del modo de producción, nivel de automatización y configuración del molde.
3.1 Ensamblajes de arneses flexibles y multiramificados
Los arneses de señal multiramificados y los cables flexibles de calibre fino para electrónica de consumo pueden producirse en ambos tipos de máquina. Las configuraciones verticales simplifican el manejo manual de insertos y los cambios rápidos de molde durante corridas personalizadas de lotes pequeños. Para arneses multiramificados estandarizados de lotes grandes, las máquinas horizontales equipadas con accesorios de sujeción personalizados y carga robótica entregan producción en masa estable y repetible.
3.2 Ensamblajes de arneses de alto voltaje automotrices
Arnés de alto voltaje automotriz El sobremoldeo de arneses de alto voltaje automotrices exige sellado confiable y durabilidad estructural. Las disposiciones horizontales funcionan bien para diseños de terminales estandarizados combinados con carga robótica y herramientas multicavidad. Para prototipos o ensamblajes de alto voltaje de alta mezcla, cualquiera de las dos configuraciones puede usarse dependiendo de la complejidad del inserto, requisitos de accesorios y volumen de producción esperado.
3.3 Ensamblajes de cables médicos
Cualquiera de las dos configuraciones de máquina puede usarse para sobremoldeo de cables médicos. Los factores decisivos son más a menudo el cumplimiento de materiales, requisitos de limpieza, validación de procesos, trazabilidad de lotes, compatibilidad de esterilización y logística de manejo de insertos. Una configuración vertical puede ser conveniente para carga manual durante producción de prototipos o alta mezcla, mientras que una celda horizontal automatizada puede ser apropiada para producción estable de alto volumen de ensamblajes de cables médicos estandarizados.
3.4 Ensamblajes de cables industriales y de cadena de arrastre
Los cables de cadena de arrastre industriales y los cables de conexión de equipos requieren integridad de blindaje consistente y durabilidad mecánica. Los diseños de
cable industrial estandarizados son muy adecuados para producción automatizada por lotes horizontal. Los prototipos de arneses industriales personalizados, de bajo volumen o de forma especial se producen más flexiblemente en máquinas verticales con configuraciones de molde de cambio rápido.
3.5 Sobremoldeo de conectores y terminales
El sobremoldeo de terminales y conectores es el proceso de sobremoldeo de cables más común en producción en masa. Los moldes multicavidad horizontales entregan producción eficiente para terminales de potencia y señal estandarizados. Las bases de molde giratorias y deslizantes verticales soportan producción mixta flexible para terminales de forma especial y diseños de conectores personalizados de bajo lote.
4. Defectos comunes de sobremoldeo de arneses de cables y posibles causas
La resolución de defectos en campo es fundamental para el ajuste del proceso de sobremoldeo. La siguiente tabla enumera problemas de moldeo frecuentes observados en la producción de arneses de cables y sus causas raíz típicas, apoyando el ajuste específico del molde y la optimización del proceso:
|
Tipo de defecto
|
Causas raíz
|
|
Tiro corto
|
Volumen de disparo insuficiente, ventilación deficiente, temperatura de fusión o molde incorrecta, geometría de compuerta restringida
|
|
Rebaba
|
Fuerza de cierre insuficiente, presión de inyección/empaque excesiva, superficies de partición desgastadas o dañadas, mala alineación del molde o holgura de ventilación excesiva
|
|
Desplazamiento del cable
|
Retención inadecuada del accesorio, fuerza de inyección desequilibrada, compuertas mal ubicadas, longitud de cable libre sin soporte
|
|
Vacíos
|
Aire atrapado, empaque insuficiente, ventilación deficiente, humedad del material, enfriamiento desigual
|
|
Marcas de hundimiento
|
Presión/tiempo de empaque insuficiente, espesor de pared local excesivo, enfriamiento inadecuado o diseño deficiente de compuerta/empaque
|
|
Marcas de quemadura
|
Aire atrapado comprimido, velocidad de inyección excesiva, ventilación deficiente
|
|
Delaminación
|
Incompatibilidad de materiales, contaminación, condición superficial deficiente, enclavamiento mecánico insuficiente o adhesión inadecuada entre el material de sobremoldeo y la superficie del cable/terminal
|
|
Daño del aislamiento del cable
|
Temperatura de fusión excesiva, alta presión de inyección, bordes afilados del molde, cierre excesivo
|
|
Baja fuerza de tracción/desprendimiento
|
Anclaje mecánico o geometría de alivio de tensión insuficientes, mala adhesión del material o encapsulación incompleta
|
|
Fugas (sobremoldeos sellados)
|
Encapsulación incompleta, defectos en la línea de partición, geometría de sellado del inserto deficiente
|
5. Tabla comparativa integral de moldeo por inyección vertical vs horizontal
La siguiente tabla comparativa neutral cubre criterios prácticos de selección en fábrica, eliminando juicios absolutos de rendimiento para reflejar la adaptabilidad real en producción:
|
Factor de selección
|
Máquina de moldeo por inyección vertical
|
Máquina de moldeo por inyección horizontal
|
|
Carga de insertos
|
A menudo conveniente para colocación manual de insertos
|
A menudo adecuada para carga automatizada/robótica
|
|
Enrutamiento complejo de cables
|
A menudo ventajoso para insertos flexibles/ramificados
|
Requiere accesorios diseñados para asegurar los cables
|
|
Producción multicavidad
|
Disponible, pero generalmente limitada en configuraciones de carga manual
|
Fuerte ventaja para herramientas multicavidad de alto volumen
|
|
Capacidad de automatización
|
Sistemas giratorios/deslizantes y carga automatizada disponibles
|
Bien adecuada para carga robótica y celdas de producción automatizadas
|
|
Acceso al molde
|
A menudo conveniente para carga manual de insertos
|
A menudo ventajoso para manejo automatizado de moldes
|
|
Adaptación al volumen de producción
|
Lotes de bajo a medio o alta mezcla; soporta producción de alto volumen con actualizaciones de automatización
|
Piezas estandarizadas de volumen medio a alto
|
|
Adaptación a la geometría de la pieza
|
Insertos complejos y perfiles de sobremoldeo personalizados
|
Optimizada para geometrías repetibles y estandarizadas
|
|
Requisitos de distribución de fábrica
|
La huella y el espacio libre superior dependen de la configuración de la máquina, el tamaño del molde y la disposición de automatización.
|
Requiere espacio lineal en el piso; la huella varía según el tonelaje y la disposición de automatización
|
|
Dependencia de mano de obra
|
Puede ser mayor para carga manual
|
Los requisitos de mano de obra se reducen enormemente mediante la automatización
|
|
Criterio de mejor ajuste
|
Flexibilidad de manejo de insertos + cambios frecuentes de molde
|
Integración de automatización + rendimiento sostenido
|
6. Cómo seleccionar la máquina de moldeo por inyección correcta para el sobremoldeo de arneses de cables
Antes de seleccionar una máquina, los ingenieros normalmente revisan los siguientes parámetros técnicos clave para emparejar el equipo con los requisitos del proyecto.
6.1 Fuerza de cierre
La fuerza de cierre se calcula en función del área proyectada de la pieza, la presión de cavidad, el número de cavidades y un margen de seguridad estándar. El tonelaje insuficiente conduce a rebaba y desbordamiento de la línea de partición. La fuerza de cierre excesiva puede aumentar la carga del molde y la máquina y, si se ajusta incorrectamente, puede contribuir al desgaste prematuro del molde.
6.2 Volumen de inyección / Tamaño de disparo
El tamaño de disparo seleccionado debe proporcionar capacidad suficiente para la pieza, el sistema de canales y el margen de proceso necesario sin operar innecesariamente cerca de la capacidad máxima de disparo de la máquina. El dimensionamiento adecuado estabiliza la consistencia de la masa fundida y evita la variabilidad del proceso durante las corridas por lotes.
6.3 Presión y velocidad de inyección
El sobremoldeo de pared delgada y cables finos requiere un perfil de inyección controlado que equilibre la velocidad de llenado con la protección del aislamiento del cable y el inserto. Los conectores más grandes o las trayectorias de flujo más largas pueden requerir mayor presión de inyección o un perfil de inyección por etapas, dependiendo de la viscosidad del material, el diseño de la compuerta y la geometría de la cavidad.
6.4 Tamaño del molde y apertura
El sobremoldeo de arneses de cables a menudo involucra conectores irregulares, cables multiramificados y terminales personalizados, lo que impone estrictos requisitos en la carrera de apertura del molde y las dimensiones de las platinas. El espacio de apertura suficiente es obligatorio para la colocación segura de insertos y el desmoldeo suave, lo que lo convierte en un factor limitante clave en la selección de máquina y molde.
6.5 Método de carga de insertos
Los métodos de manejo de insertos se dividen en tres categorías comunes: colocación manual, carga semiautomática asistida por accesorios y carga totalmente automática robótica. Las configuraciones flexibles manuales se adaptan a proyectos de alta mezcla y lotes pequeños, mientras que los sistemas robóticos se reservan para producción en masa de especificaciones fijas — esta estrategia de manejo dicta directamente la orientación óptima de la máquina.
6.6 Composición del tiempo de ciclo
El tiempo total del ciclo de moldeo consta de seis etapas secuenciales: carga de insertos, cierre del molde, inyección y empaque, enfriamiento, apertura del molde y descarga de piezas. El rendimiento general depende de la optimización del proceso de principio a fin. Los moldes giratorios verticales pueden entregar eficiencia de ciclo competitiva al reducir el tiempo de inactividad de la máquina, al igual que las configuraciones horizontales automatizadas.
6.7 Características del material
Muchos materiales comúnmente usados para sobremoldeo de arneses, incluyendo PVC, TPU, TPE, PA y silicona, pueden procesarse en cualquiera de las dos configuraciones de máquina cuando la unidad de inyección, el control de temperatura, el sistema de alimentación de material y el molde están correctamente emparejados. Las propiedades térmicas y la viscosidad del material dan forma al ajuste del proceso, en lugar de restringir la selección del tipo de máquina.
7. Flujo de evaluación de proyecto estándar del ingeniero: Desde el plano hasta la selección de máquina
Todos los proyectos formales de sobremoldeo de arneses de cables siguen un flujo de trabajo de evaluación consistente antes de la herramienta y la producción. La selección de máquina siempre se finaliza después de validar todos los parámetros del producto y del proceso, en lugar de elegirse de antemano:
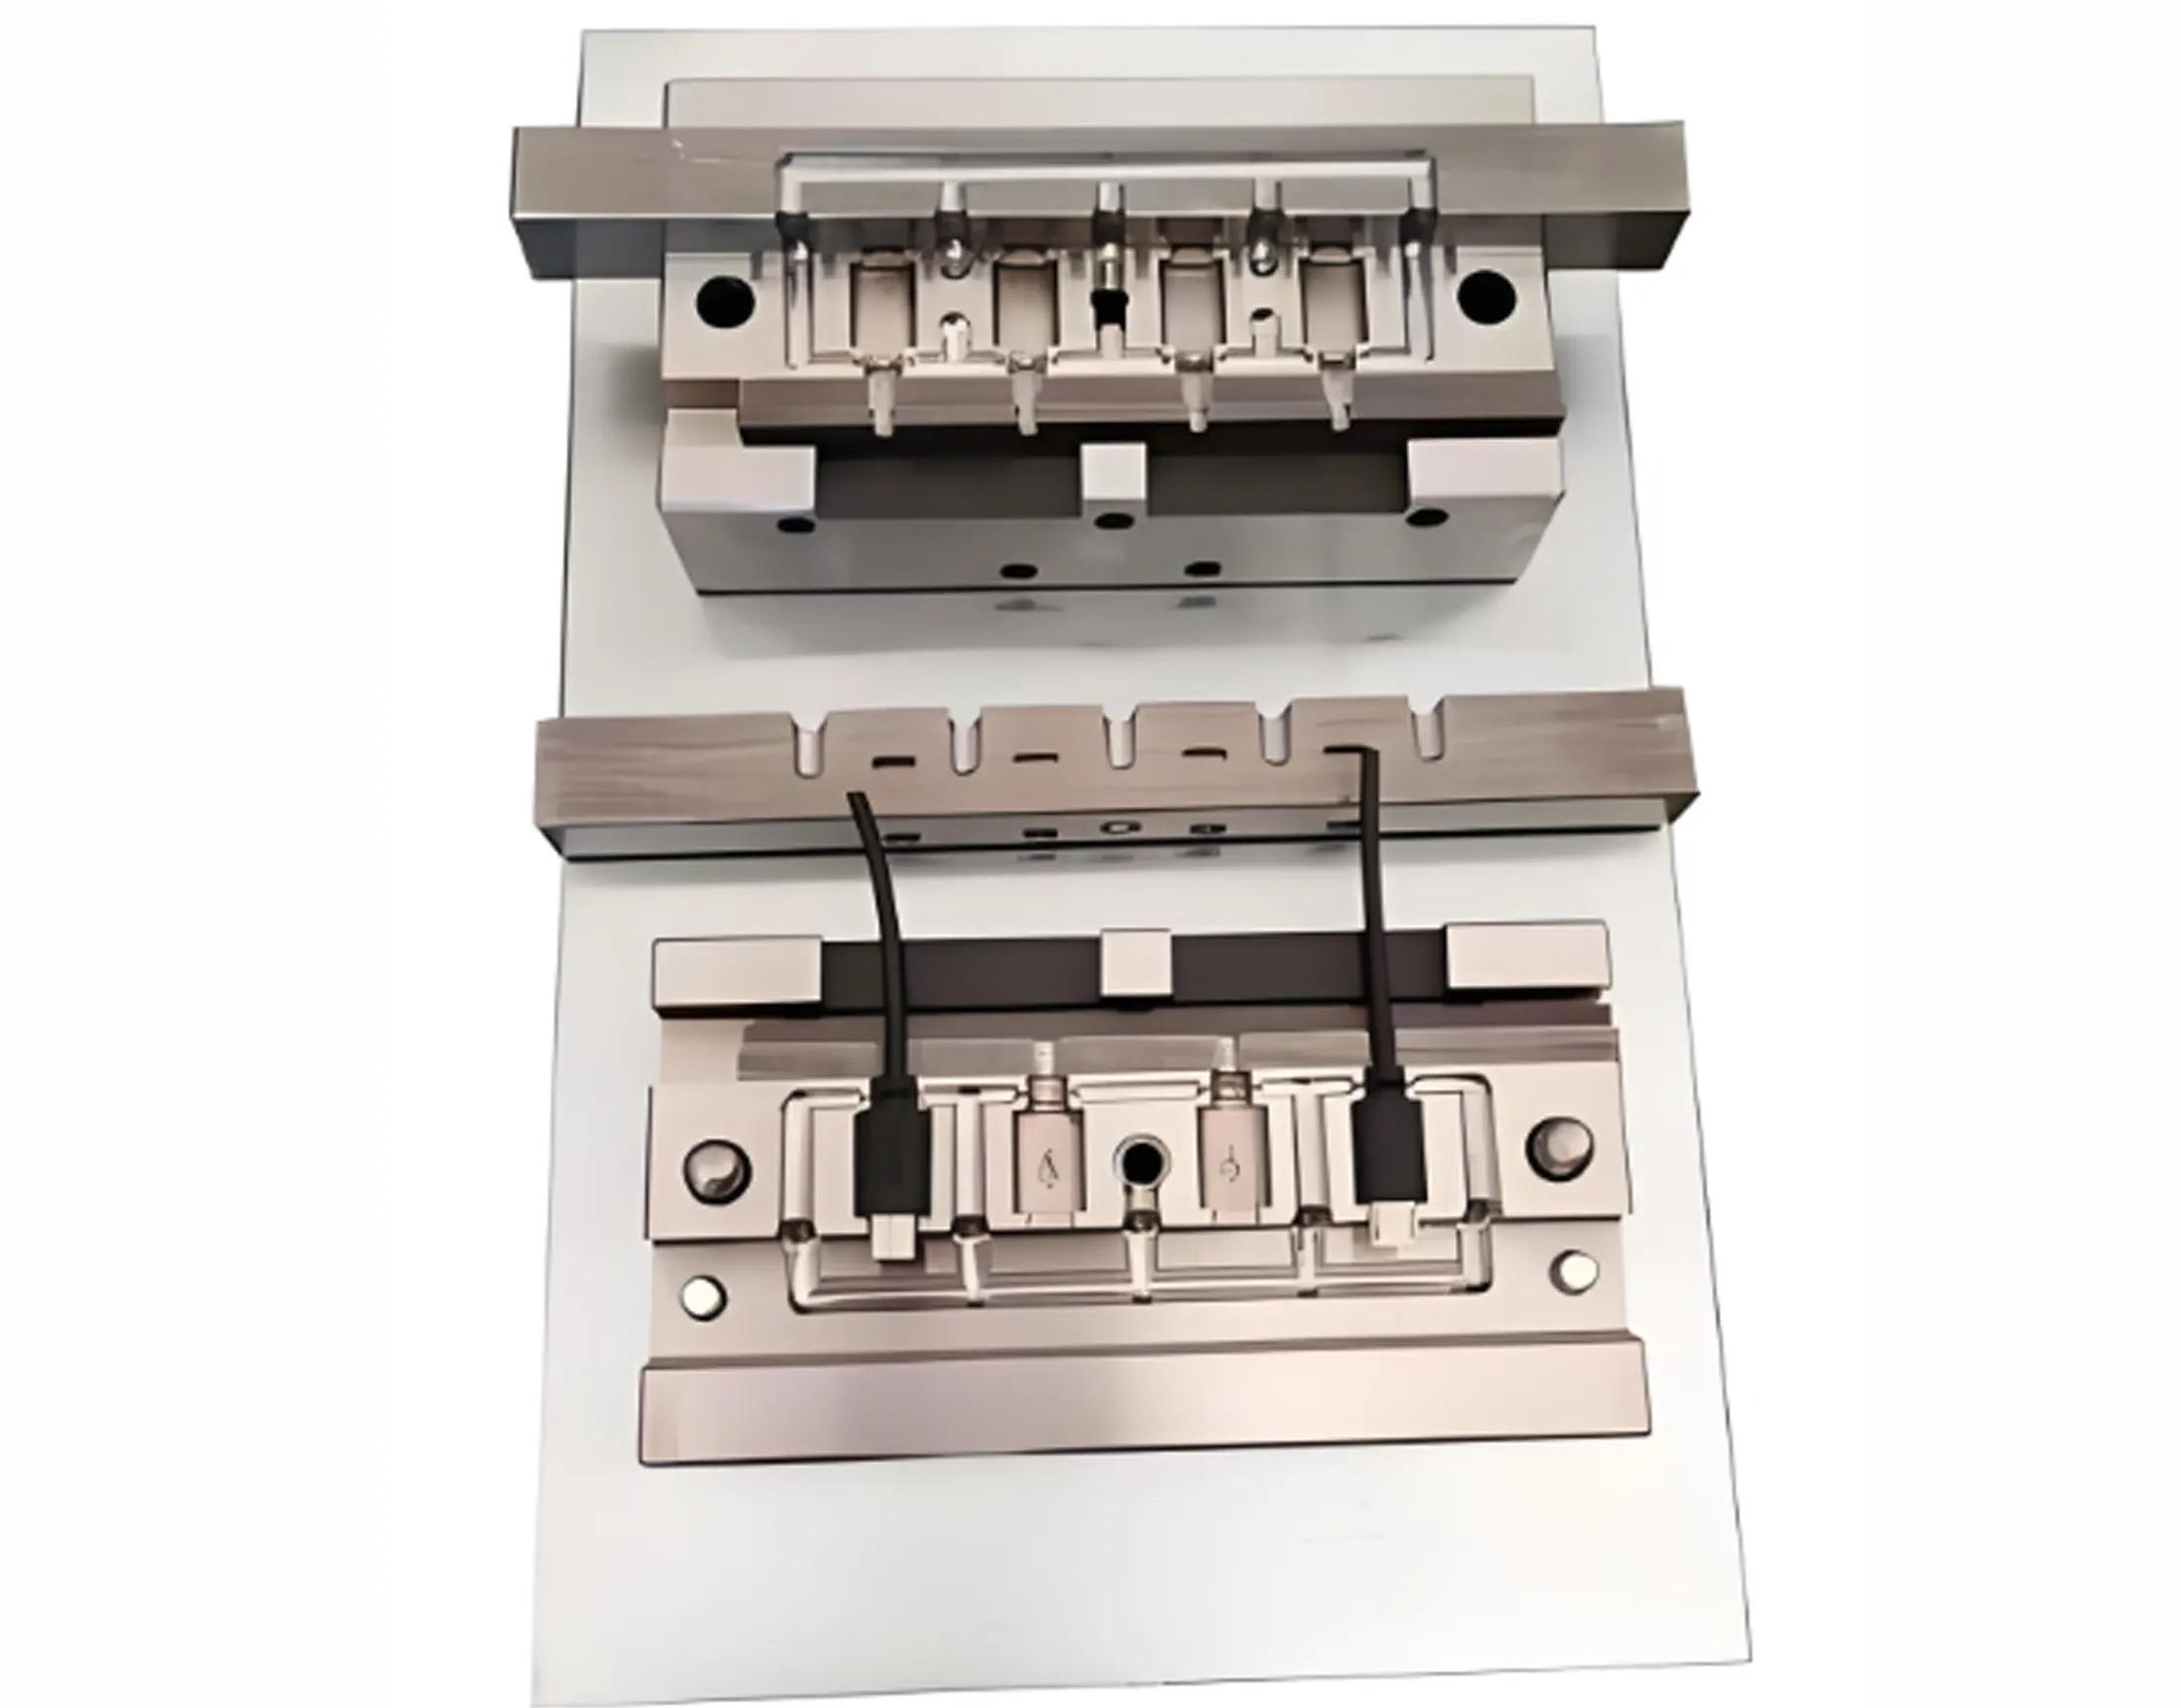
Paso 1 — Revisar el plano del cable y terminal Comience verificando las especificaciones principales: diámetro exterior del cable, material de aislamiento, calibre del conductor, dimensiones generales del conector, posición de montaje del terminal y diseño de ramificaciones. Estos detalles definen la geometría del inserto, los requisitos de ajuste del molde y la complejidad de los accesorios para el proyecto.
Paso 2 — Analizar el diseño geométrico del sobremoldeo Evalúe la uniformidad del espesor de pared, las estructuras integradas de alivio de tensión, los diseños de ranuras de sellado, las características de contracorte y las direcciones de salida del cable. Esta evaluación identifica desafíos de desmoldeo y riesgos potenciales de llenado o enfriamiento temprano en la fase de diseño.
Paso 3 — Confirmar el esquema de carga de insertos Seleccione un flujo de trabajo de producción basado en el tamaño del lote de pedido y la consistencia del producto. Los proyectos personalizados de alta mezcla típicamente usan cambio rápido manual o posicionamiento asistido por accesorios, mientras que la producción en masa estandarizada adopta sistemas de carga automática robótica.
Paso 4 — Definir requisitos de producción Aclare la producción anual, el volumen de lote típico, el número de variantes de producto y el tiempo de ciclo objetivo. Estas métricas determinan si el proyecto prioriza la capacidad de producción flexible o el máximo rendimiento continuo.
Paso 5 — Optimizar la configuración del molde Empareje la estructura del molde con las necesidades del proyecto, seleccionando entre diseños de cavidad única o multicavidad, e integrando mecanismos deslizantes, giratorios o de núcleo lateral para resolver limitaciones geométricas de desmoldeo.
Paso 6 — Finalizar el tipo de máquina Verifique de forma cruzada la fuerza de cierre, la capacidad de disparo, la apertura del molde y la compatibilidad de automatización para seleccionar el equipo de moldeo por inyección vertical, horizontal o híbrido más adecuado para el proyecto.
8. Matriz de decisión de ingeniería para selección rápida
La siguiente matriz resume las preguntas centrales de ingeniería que guían la selección práctica de máquinas para proyectos de sobremoldeo de
arneses de cables:
|
Requisito del producto y del proyecto
|
Pregunta central de juicio de ingeniería
|
|
Arnés flexible multiramificado
|
¿Cómo se posicionará y soportará el inserto durante el moldeo?
|
|
Sobremoldeo de terminales de alto volumen
|
¿Se puede automatizar el proceso y combinarlo con herramientas multicavidad?
|
|
Cambio frecuente de producto y prueba de prototipo
|
¿Con qué rapidez se pueden reemplazar y depurar el molde y los accesorios de inserto?
|
|
Sobremoldeo de precisión de pared delgada
|
¿Pueden la máquina y el molde proporcionar un llenado estable y control de presión?
|
|
Sobremoldeo de conectores de gran tamaño
|
¿Hay suficiente apertura de molde y espacio de operación disponible?
|
|
Sobremoldeo impermeable y sellado
|
¿Cómo lograr un control estandarizado de la geometría de sellado y la validación del proceso?
|
|
Requisito mecánico de alta fuerza de tracción
|
¿Qué estructuras mecánicas de alivio de tensión y anclaje deben reservarse?
|
|
Estructura de salida mixta multicable
|
¿Cómo fijar cada ramificación de cable para evitar el desplazamiento durante la inyección?
|
9. Lógica de decisión central para la selección de máquina
Elija moldeo por inyección vertical cuando:
-
La carga manual de insertos o asistida por accesorios es el modo de producción principal
-
El producto tiene cableado flexible multiramificado complejo y geometría de inserto de forma especial
-
Producción de alta mezcla, volumen bajo a medio con cambios frecuentes de molde
-
Se requieren verificación de prototipos y producción de prueba de lotes pequeños
-
Se necesitan mecanismos de molde giratorios/deslizantes para estructuras de moldeo especiales
Elija moldeo por inyección horizontal cuando:
-
La producción estable de alto volumen por lotes es la demanda central
-
Se requieren carga robótica de insertos e integración de línea de ensamblaje automatizada
-
Los productos están estandarizados con especificaciones estructurales estables y unificadas
-
Las herramientas multicavidad son económicamente viables para mejorar la producción
-
Reducir la intervención manual y estabilizar el tiempo de ciclo son objetivos clave de control de costos
Conclusión clave: La orientación de la máquina es un factor de selección secundario. Las decisiones finales del equipo dependen del diseño del molde, la estrategia de retención de insertos, el nivel de automatización, las características del material y los requisitos de calidad, en lugar de la vertical de la industria o el tamaño del lote por sí solos.
FAQ
¿El moldeo por inyección vertical es siempre mejor para arneses de cables?
No. No existe un tipo de máquina universalmente superior. Las configuraciones verticales simplifican la colocación manual de insertos para arneses flexibles complejos, mientras que las máquinas horizontales pueden entregar calidad de moldeo igual o superior con accesorios calificados, carga robótica y diseño de molde optimizado. La elección final depende de parámetros integrales del proyecto.
¿Cuál es la diferencia entre el moldeo por inyección vertical y horizontal para el sobremoldeo de cables?
La diferencia fundamental radica en el eje de apertura y cierre del molde, que determina el modo de acceso al molde y la adaptabilidad a la automatización. Las máquinas verticales proporcionan mejor espacio de operación manual para insertos complejos; las máquinas horizontales son más compatibles con líneas de producción en masa automatizadas. Ninguna disposición garantiza inherentemente mayor precisión o mejor calidad.
¿Qué máquina de moldeo por inyección es mejor para el sobremoldeo de cables?
La selección de la máquina depende del método de carga de insertos, la configuración del molde, el nivel de automatización, la geometría del producto, el tiempo de ciclo y el volumen de producción. Las máquinas verticales pueden ser ventajosas para ensamblajes de alta mezcla que requieren carga manual o asistida por accesorios, mientras que los sistemas horizontales pueden ser ventajosos donde se requieren carga robótica, herramientas multicavidad y producción estandarizada.
¿Se pueden usar máquinas verticales para producción de alto volumen?
Sí. Las máquinas verticales equipadas con mesas giratorias, mecanismos deslizantes y dispositivos de carga automatizados pueden lograr producción estable de alto volumen, rompiendo la limitación tradicional de "solo adecuada para lotes pequeños". La capacidad de producción real depende de la configuración del equipo y la optimización del proceso.
¿Pueden las máquinas horizontales moldear insertos de arneses de cables?
Absolutamente. El sobremoldeo horizontal se usa ampliamente en la producción de arneses
automotrices, industriales y de electrónica de consumo. El posicionamiento confiable de insertos se puede lograr mediante accesorios personalizados y carga robótica, cumpliendo con requisitos de moldeo de alta precisión.
¿Qué factores centrales determinan la selección de máquina para el sobremoldeo de arneses?
Los factores clave incluyen fuerza de cierre, tamaño de disparo, presión y velocidad de inyección, apertura del molde, modo de carga de insertos, nivel de automatización, geometría del producto, características del material y volumen de producción, con la orientación de la máquina como indicador de coincidencia final.
CTA enfocado en ingeniería
Si necesita selección de máquina personalizada y validación de procesos para su proyecto de sobremoldeo de arneses de cables, envíe sus planos de cables o terminales, especificaciones de dimensiones de sobremoldeo, requisitos de material, estándares de calidad, objetivos de volumen anual y condiciones de carga de insertos. Esto permite una evaluación completa de la geometría de la pieza, conceptos de molde, diseño de accesorios y configuración de máquina antes de que comience la herramienta, eliminando riesgos de producción predecibles y optimizando la eficiencia general del proceso.
Esta guía se basa en experiencia práctica de procesos de sobremoldeo, cubriendo comparación de equipos centrales, solución de defectos, flujos de trabajo de evaluación de proyectos estandarizados y lógica de selección de máquinas basada en datos para escenarios de sobremoldeo de arneses de cables automotrices, médicos, industriales y electrónicos de consumo.