Die Kabelbaumumspritzung schützt Kabel, Anschlüsse und Steckverbinder für Automobil-, Medizin-, Industrie- und Unterhaltungselektronikprodukte und bietet wesentliche Isolierung, strukturellen Schutz und Umgebungsabdichtung. Ingenieure stehen bei Umspritzprojekten häufig vor der Wahl zwischen vertikalen und horizontalen Spritzgießeinrichtungen, eine Entscheidung, die sich direkt auf die Machbarkeit der Form, die Ausbeute und die langfristige Produktionsstabilität auswirkt. Viele Fertigungsteams verlassen sich bei der Auswahl von Maschinentypen auf veraltete Verallgemeinerungen, was häufig zu Fehlanpassungen von Vorrichtungen, Verschiebungen von Einlegeteilen oder ineffizienter Zyklusleistung führt. Die tatsächliche Maschinenauswahl berücksichtigt die Einlegeteilform, die Lademethode, die Formstruktur, das Materialverhalten und Automatisierungspläne. Dieser Leitfaden teilt praktische, werkseitig getestete Beurteilungsstandards, Analysen häufiger Defekte und strukturierte Projektworkflows, um Ingenieuren zu helfen, die richtige Spritzgießkonfiguration für jede Kabelbaumumspritzanforderung auszuwählen.
Was ist Umspritzen in der Kabelbaumfertigung?
Die Kabelbaumumspritzung (auch als Einlegeteilspritzgießen für Kabelkonfektionen definiert) kapselt vormontierte Kabel, Anschlüsse und Steckverbindereinlegeteile in thermoplastischen oder Silikonpolymerwerkstoffen. Die geformte Struktur bietet kritische Zugentlastung, Umgebungsabdichtung, Schutz vor mechanischen Stößen und elektrische Isolierung an Kabelabschluss- und Verbindungspunkten.
Im Gegensatz zum herkömmlichen Kunststoffspritzgießen muss die Kabelbaumumspritzung vorgeformte, empfindliche Kabel- und Anschlusseinlegeteile während Füllung, Nachdruck und Kühlung schützen. Leiterausrichtung, Isolationsintegrität, Schirmkontinuität und Anschlussrückhaltung müssen während jedes Formzyklus stabil bleiben. Aus diesem Grund sind Formzugang, Einlegeteilfixierungsmethode und Prozesssteuerbarkeit kritische Konstruktions- und Auswahlfaktoren für den Produktionserfolg.
1. Vertikales vs. horizontales Spritzgießen: Zentrale strukturelle Unterschiede
1.1 Struktur und Betriebseigenschaften des vertikalen Spritzgießens
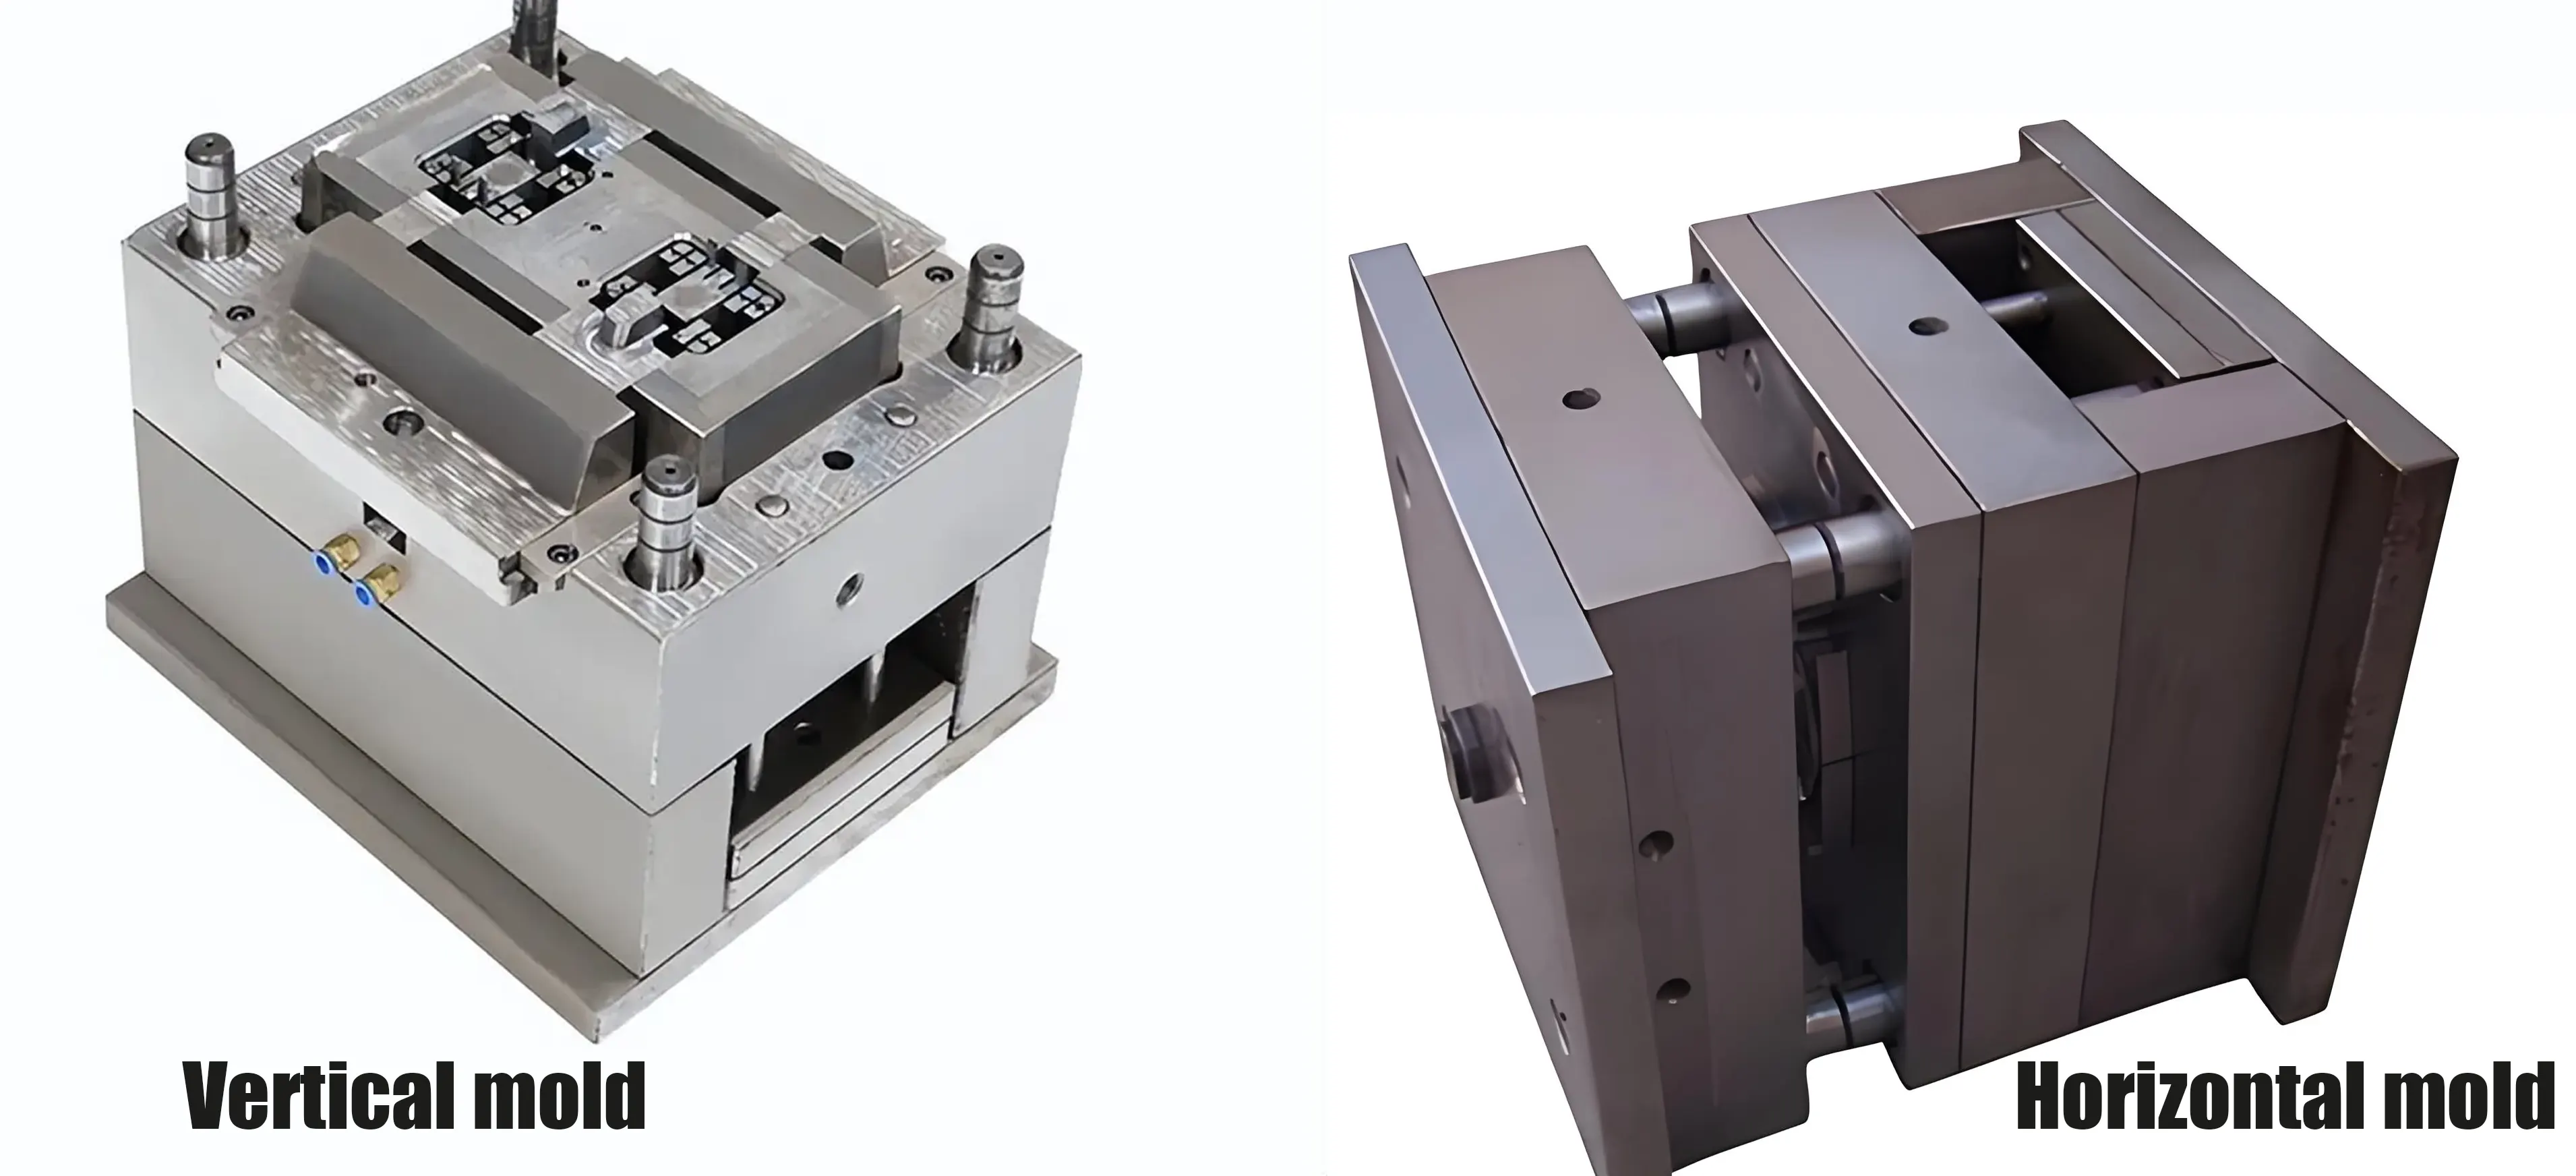
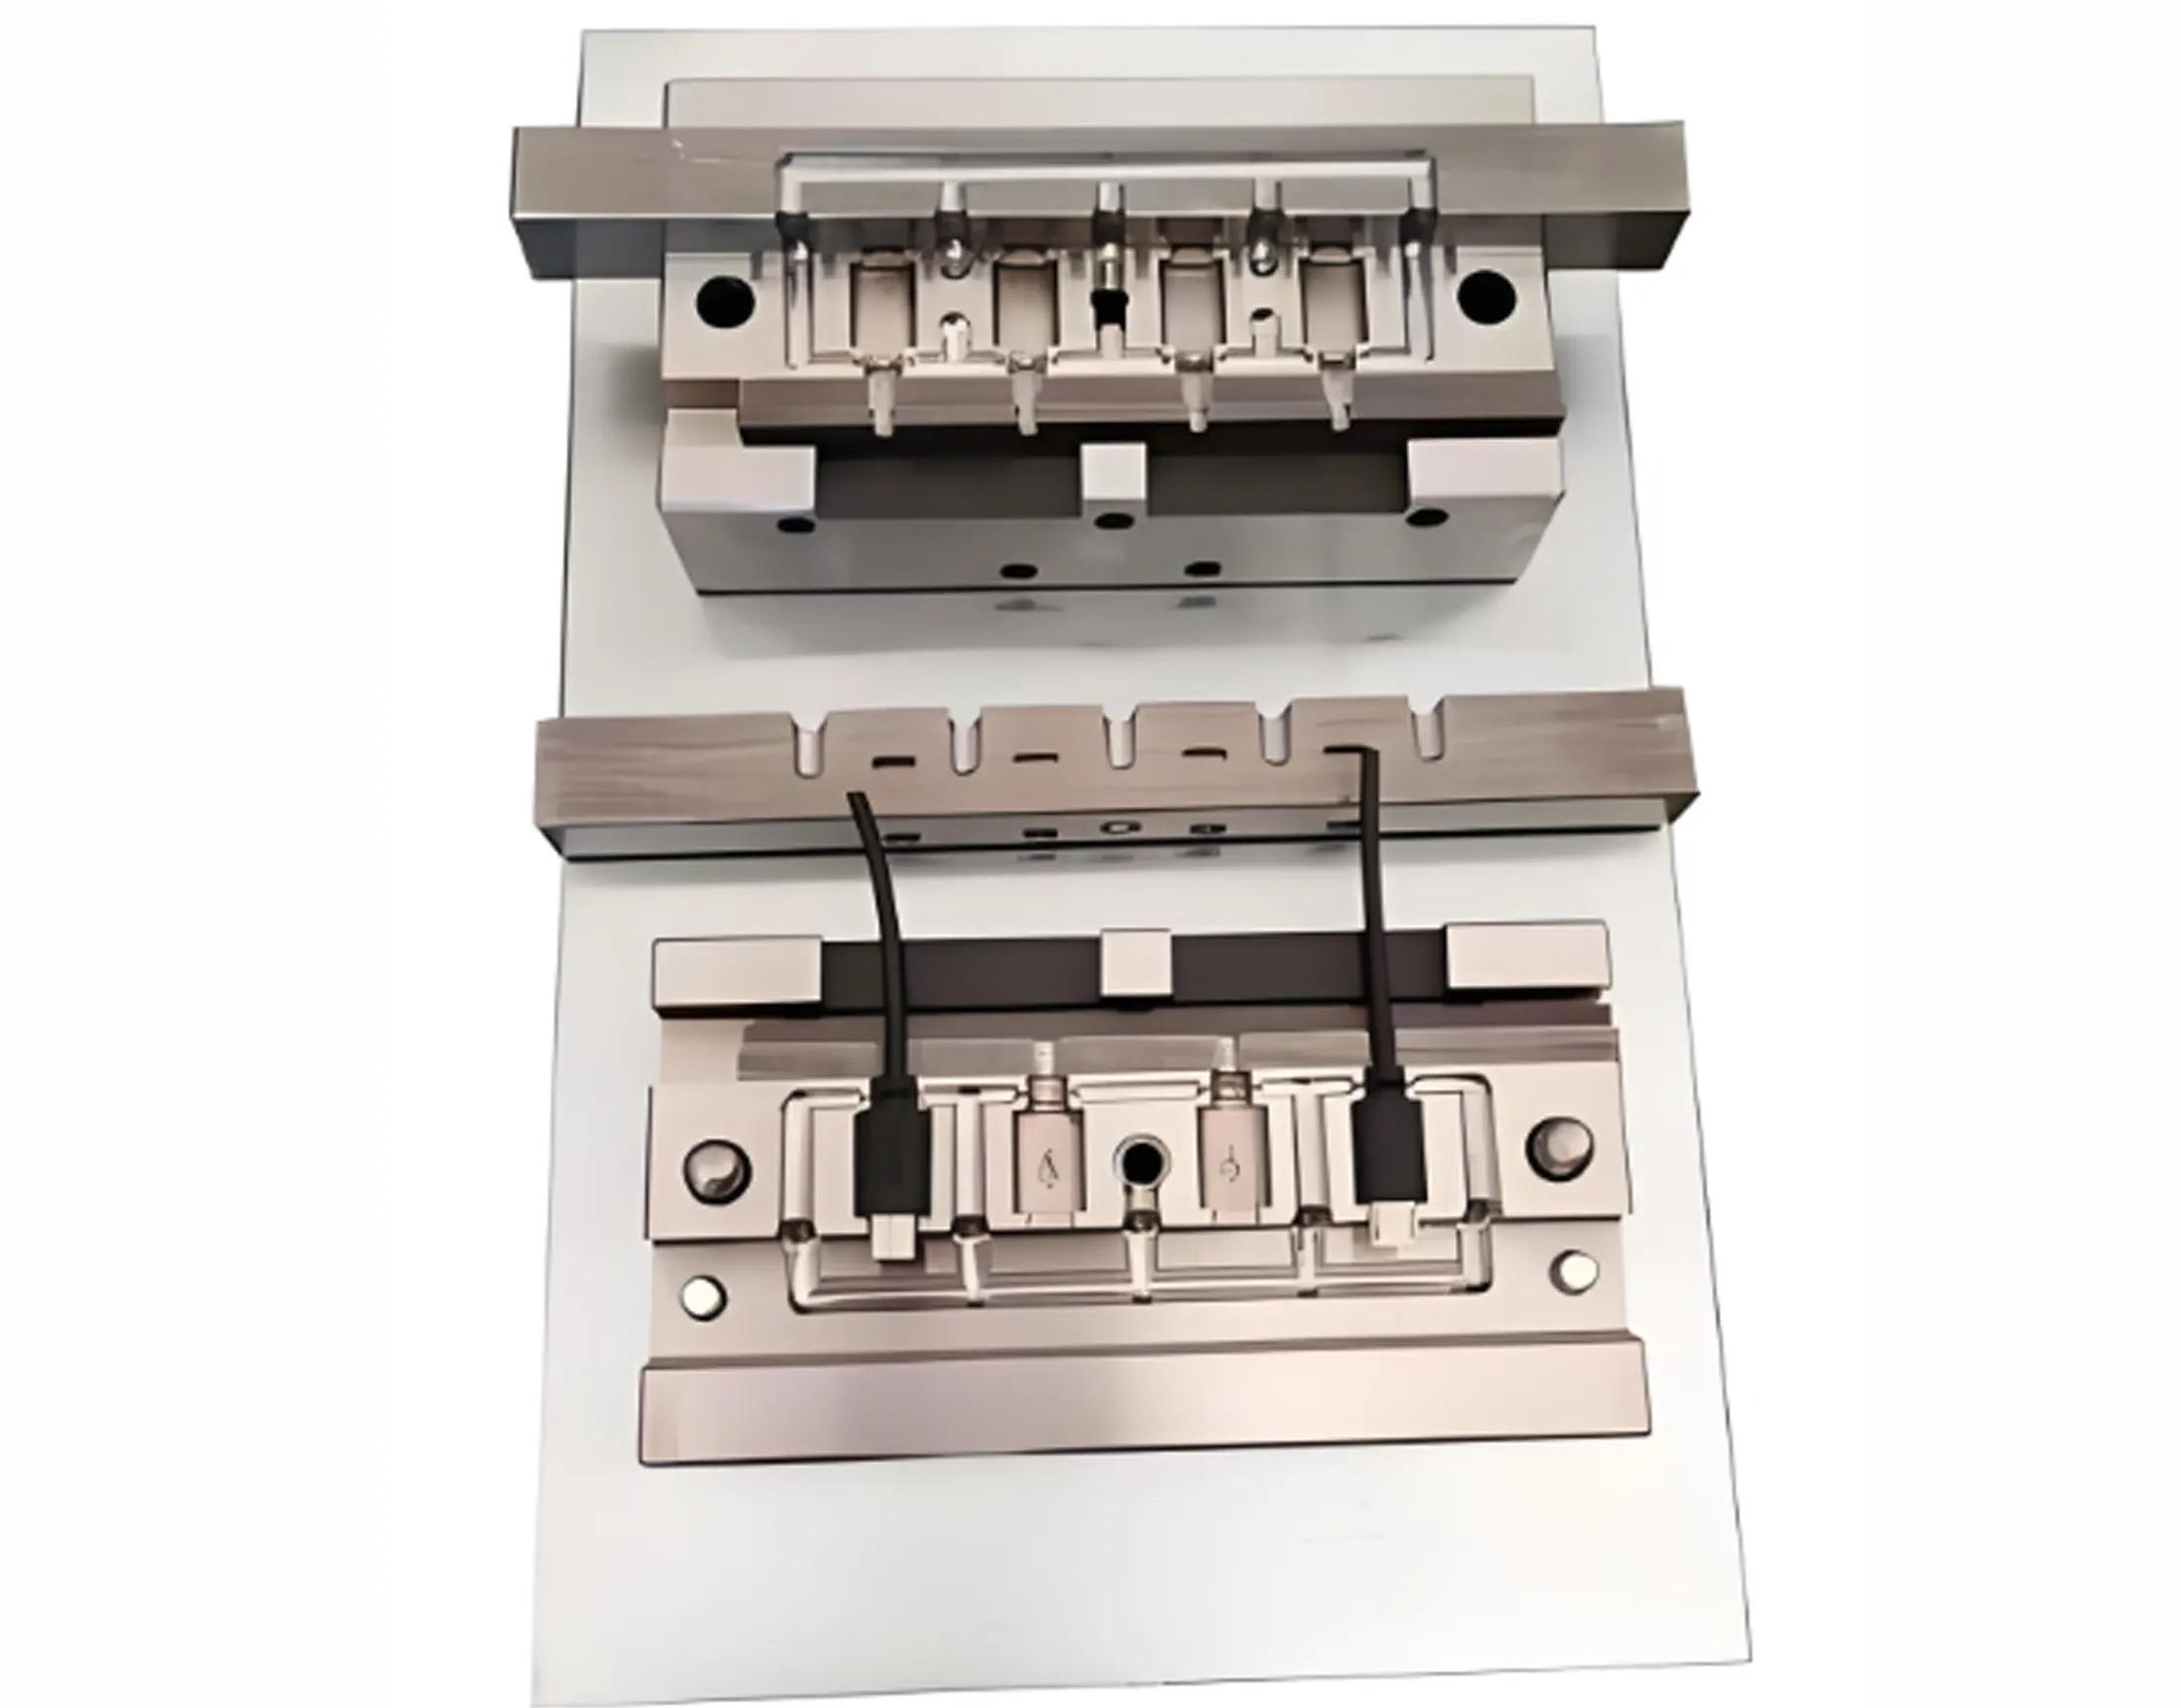
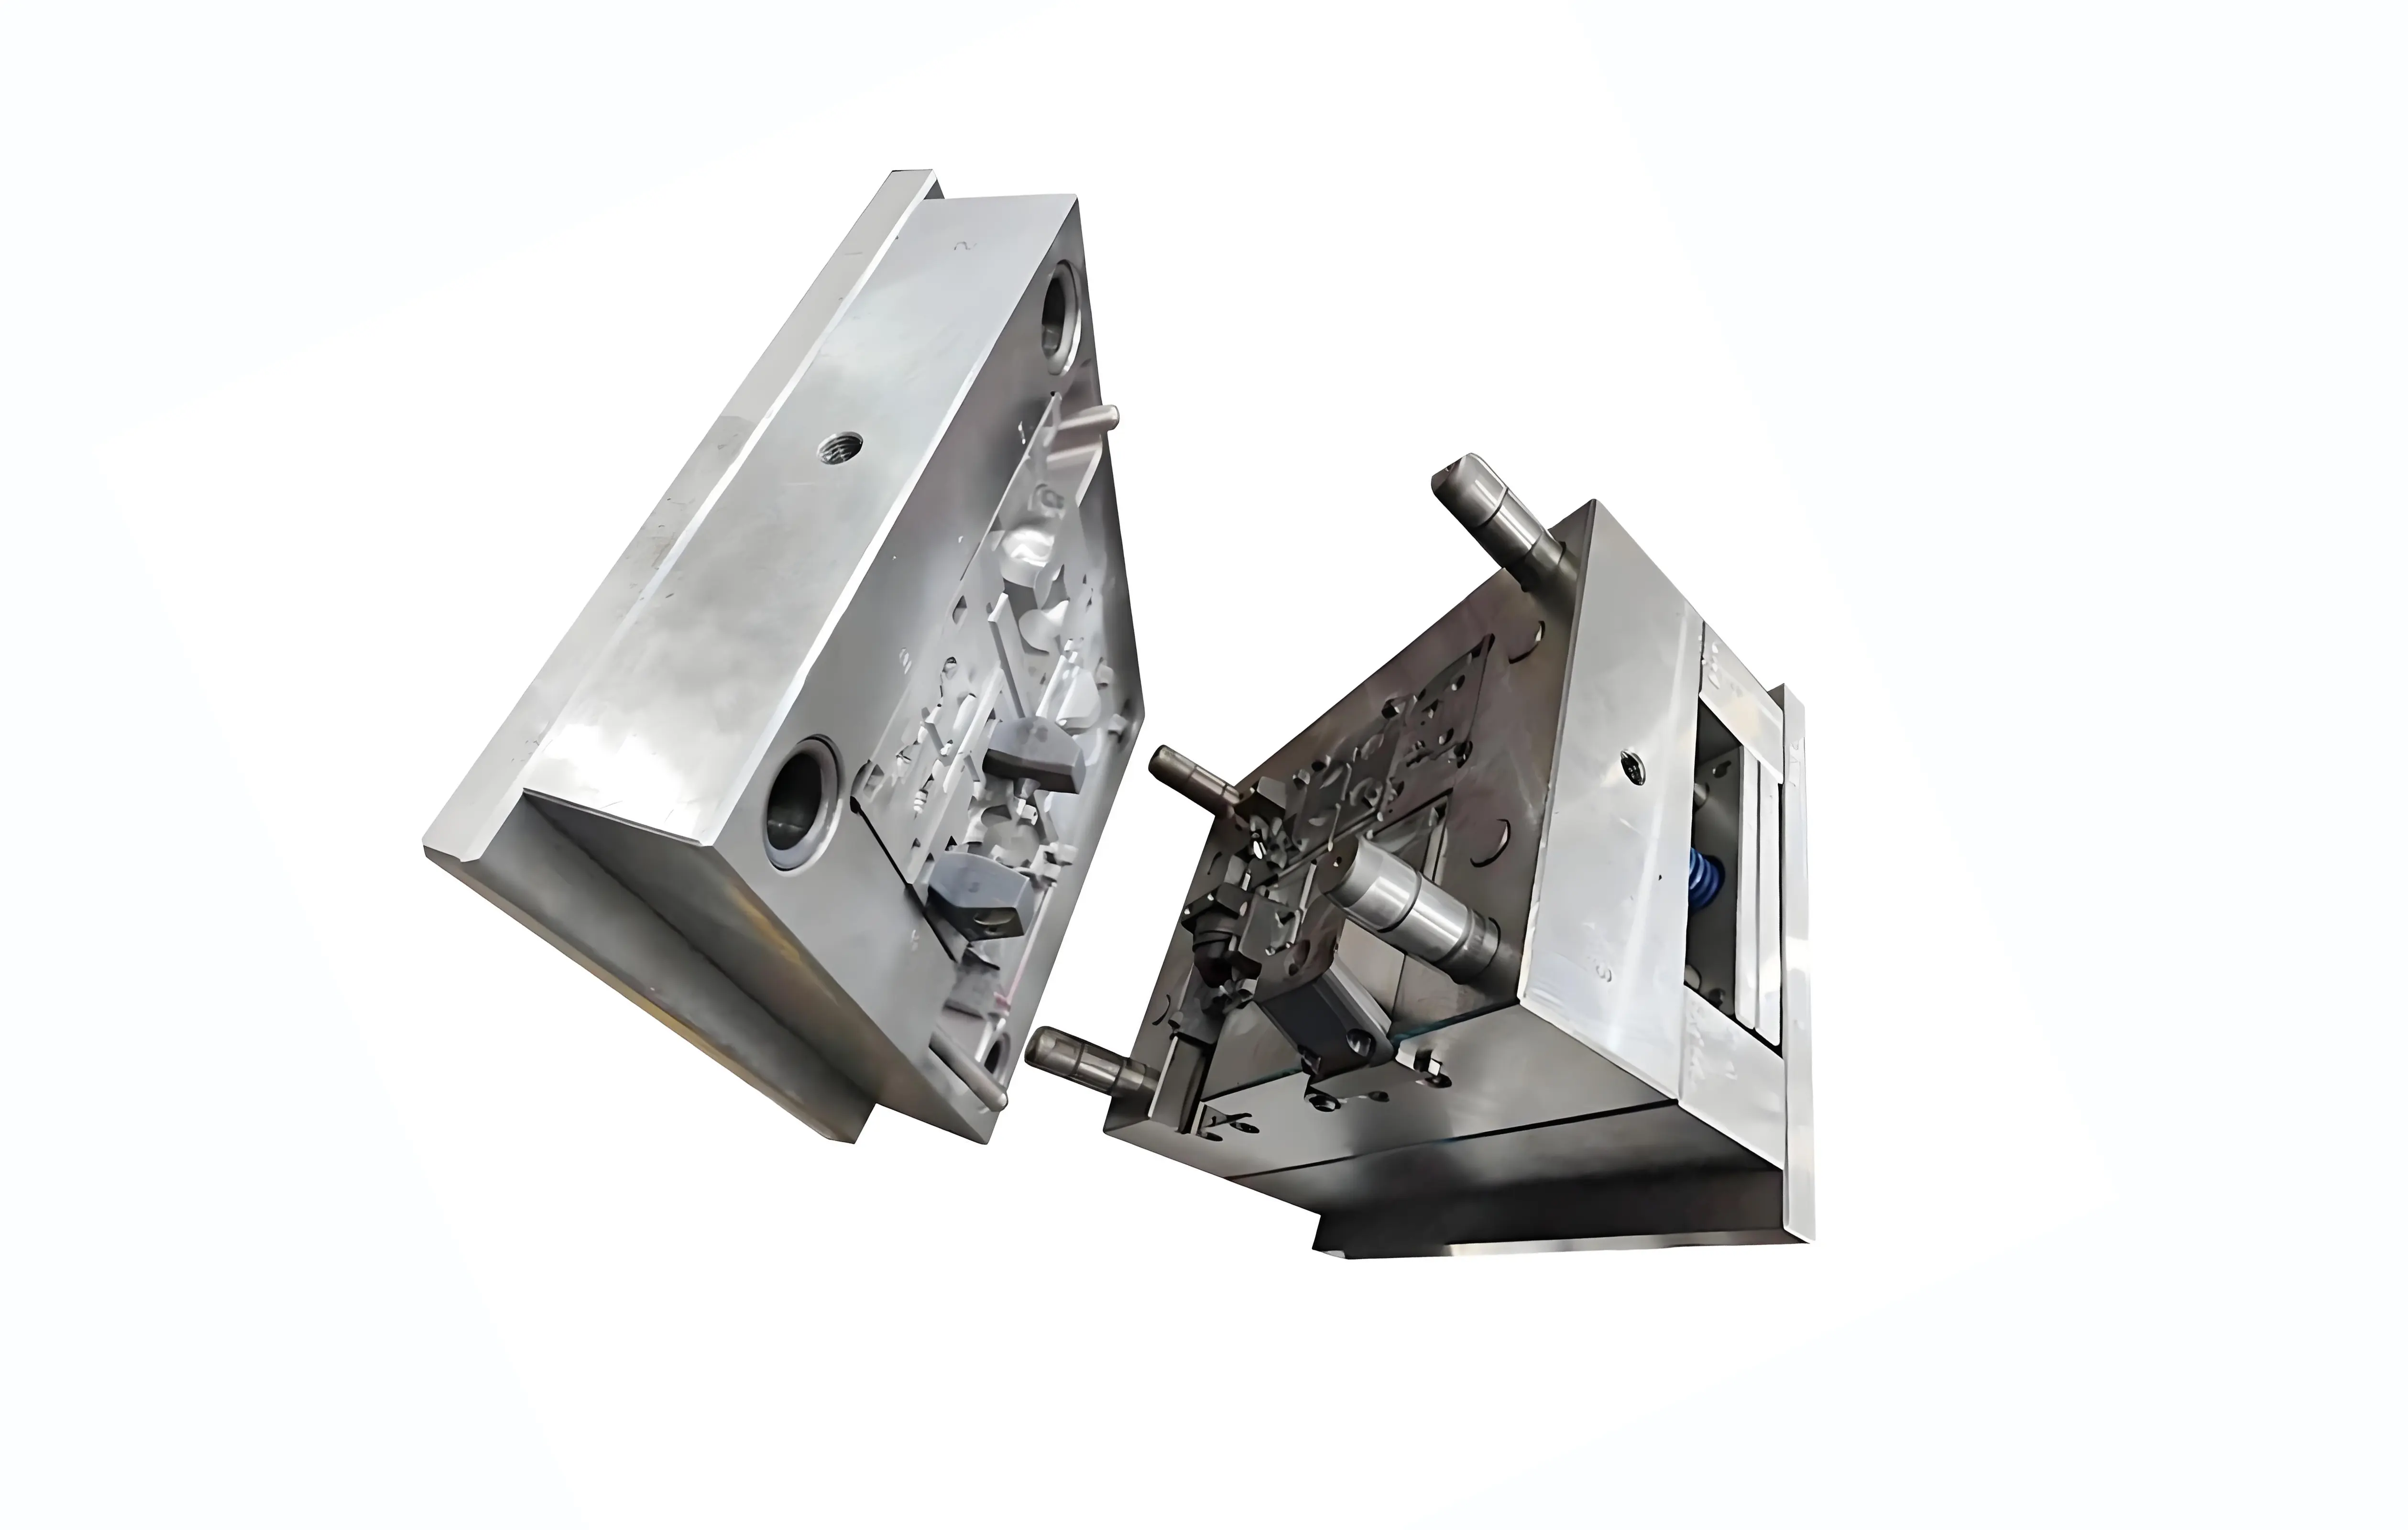
Vertikale Plattformen integrieren häufig Drehtische und Mehrstationen-Schiebeformen, was Mehrpositions-Workflows ermöglicht, bei denen Bediener einen Satz Einlegeteile vorbereiten können, während eine andere Kavität in Produktion ist. Dies reduziert die Leerlaufzeit der Maschine und verbessert die Gesamtleistung bei Mischteil-Serien. Seitenkernmechanismen werden auch häufig an vertikalen Formen eingesetzt, um Hinterschnitte, seitliche Nuten, Dichtungsmerkmale und andere Geometrien zu formen, die nicht entlang der primären Formöffnungsrichtung entformt werden können. Diese Formanpassungen lösen die meisten strukturellen Formherausforderungen für kundenspezifisch geformte umspritzte Kabelteile.
1.2 Struktur und Betriebseigenschaften des horizontalen Spritzgießens
Horizontale Maschinen öffnen entlang einer horizontalen Achse, wobei die Teileauswerfung durch das integrierte Auswerfersystem der Maschine erfolgt. Dieses Layout passt natürlich zu Mehrkavitätenwerkzeugen und robotergestütztem Einlegeteilladen und ist ideal für standardisierte Kabel- und Anschlusskonfektionen, die in konsistenten Chargen hergestellt werden. Fließlänge und Füllverhalten werden durch Angusslage, Kanalauslegung, Kavitätengeometrie, Einlegeteilkonfiguration und Prozessabstimmung bestimmt, nicht durch die Maschinenausrichtung selbst.
Ein Hauptvorteil horizontaler Maschinen ist die nahtlose Automatisierungsintegration. Das symmetrische horizontale Formöffnungslayout unterstützt die Zuführung von Einlegeteilen stromaufwärts, robotergestütztes Laden, automatisiertes Teileentladen, Nachbearbeitung nach dem Formen, elektrische Prüfung und Sichtprüfung — und bildet eine vollständig geschlossene Produktionszelle. Dieser integrierte Workflow stabilisiert die Zykluszeit, reduziert die Abhängigkeit von manueller Arbeit und liefert gleichbleibende Ergebnisse für Kabelumspritzprodukte mit festen Spezifikationen.
2. Prozesseigenschaften und Materialanwendungsprinzipien
PVC, TPU, TPE, PA und Silikon können auf beiden Maschinenkonfigurationen verarbeitet werden. Das tatsächliche Prozessfenster hängt von Schmelztemperatur, Viskosität, Formtemperatur, Einspritzprofil, Entlüftungs- und Kühlanforderungen ab. Die Maschinenausrichtung schränkt die Materialkompatibilität nicht grundsätzlich ein.
2.1 Prozessvorteile vertikaler Maschinen
Vertikale Maschinen zeichnen sich in flexiblen Produktionsszenarien mit hoher Mixvielfalt aus. Servogetriebene Einspritzsysteme unterstützen mehrstufige Geschwindigkeitsanpassung und eignen sich für das Umspritzen von dünnwandigen und tiefen Kavitäten von
feinen Drähten. Die Mehrzonen-Zylinder- und Formtemperaturregelung verbessert die Schmelzgleichmäßigkeit und eliminiert inkonsistenten Materialfluss, der bei einfachen einstufigen Einrichtungen üblich ist. Der integrierte Niederdruck-Formschutz erkennt eingeklemmte Einlegeteile und Fremdkörper vor dem Formschließen und reduziert Formkollisionsrisiken und langfristige Wartungskosten.
2.2 Prozessvorteile horizontaler Maschinen
Horizontale Maschinen sind für die standardisierte Chargenproduktion optimiert. Die abgestimmte Einspritzgeschwindigkeit verkürzt die Füllzeit, während präzise Formtemperaturregelung und konstruierte Kühlkanalanordnungen die gesamte Formzyklusleistung für thermoplastische Materialien stabilisieren. Gleichbleibende Teilequalität beruht auf der koordinierten Abstimmung von Staudruck, Einspritzgeschwindigkeit, Schmelztemperatur, Formtemperatur, Angussgeometrie und Entlüftung, nicht auf der Anpassung eines einzelnen Parameters.
In Kombination mit robotergestützter Einlegeteilhandhabung und Mehrkavitätenwerkzeugen können horizontale Systeme die Abhängigkeit von manueller Arbeit reduzieren, die Konsistenz der Zykluszeit stabilisieren und eine kontinuierliche Chargenproduktion standardisierter umspritzter Kabelbäume realisieren.
3. Typische Kabelbaumumspritzanwendungen und Prozessüberlegungen
Die folgenden Anwendungsszenarien sind in der tatsächlichen Produktion üblich, aber es gibt keine feste Entsprechung zwischen Branche/Produkt und Maschinentyp. Alle Szenarien unterstützen sowohl vertikale als auch horizontale Ausrüstung, und die endgültige Auswahl hängt von Produktionsmodus, Automatisierungsgrad und Formkonfiguration ab.
3.1 Flexible und mehrfach verzweigte Kabelbaumkonfektionen
Mehrfach verzweigte Signalkabelbäume und feine flexible Kabel für Unterhaltungselektronik können auf beiden Maschinentypen hergestellt werden. Vertikale Einrichtungen vereinfachen die manuelle Handhabung von Einlegeteilen und schnelle Formwechsel bei kundenspezifischen Kleinserien. Für standardisierte Mehrfachverzweigungskabelbäume in großen Chargen liefern horizontale Maschinen, die mit kundenspezifischen Haltevorrichtungen und robotergestütztem Laden ausgestattet sind, eine stabile, wiederholbare Massenproduktion.
3.2 Automobil-Hochspannungskabelbaumkonfektionen
Automobil-Hochspannungskabelbaum Die Umspritzung von Automobil-Hochspannungskabelbäumen erfordert zuverlässige Abdichtung und strukturelle Haltbarkeit. Horizontale Layouts eignen sich gut für standardisierte Anschlussdesigns in Kombination mit robotergestütztem Laden und Mehrkavitätenwerkzeugen. Für Prototypen oder Hochspannungskonfektionen mit hoher Mixvielfalt kann je nach Einlegeteilkcomplexität, Vorrichtungsanforderungen und erwartetem Produktionsvolumen eine der beiden Konfigurationen verwendet werden.
3.3 Medizinische Kabelkonfektionen
Beide Maschinenkonfigurationen können für die Umspritzung medizinischer Kabel verwendet werden. Die entscheidenden Faktoren sind häufiger Materialkonformität, Sauberkeitsanforderungen, Prozessvalidierung, Chargenrückverfolgbarkeit, Sterilisationskompatibilität und Einlegeteilhandhabungslogistik. Eine vertikale Einrichtung kann für das manuelle Laden während der Prototypen- oder Hochmixproduktion praktisch sein, während eine automatisierte horizontale Zelle für die stabile Großserienproduktion standardisierter medizinischer Kabelkonfektionen geeignet sein kann.
3.4 Industriekabel- und Schleppkettenkonfektionen
Industrielle Schleppkettenkabel und Geräteanschlusskabel erfordern gleichbleibende Schirmintegrität und mechanische Haltbarkeit. Standardisierte
Industriekabel-Designs eignen sich gut für die horizontale automatisierte Chargenproduktion. Kundenspezifische, kleinvolumige oder speziell geformte Industriekabelbaumprototypen werden flexibler auf vertikalen Maschinen mit Schnellwechsel-Formeinrichtungen hergestellt.
3.5 Steckverbinder- und Anschlussumspritzung
Die Umspritzung von Anschlüssen und Steckverbindern ist der häufigste Kabelumspritzprozess in der Massenproduktion. Horizontale Mehrkavitätenformen liefern effiziente Ergebnisse für standardisierte Strom- und Signalanschlüsse. Vertikale Dreh- und Schiebeformbasen unterstützen die flexible Mischproduktion für speziell geformte Anschlüsse und kundenspezifische Steckverbinderdesigns in kleinen Chargen.
4. Häufige Kabelbaumumspritzdefekte und mögliche Ursachen
Die Behebung von Defekten vor Ort ist der Kern der Umspritzprozessabstimmung. Die folgende Tabelle listet häufige Formprobleme auf, die in der Kabelbaumproduktion beobachtet werden, und ihre typischen Grundursachen, um gezielte Formanpassungen und Prozessoptimierungen zu unterstützen:
|
Defekttyp
|
Grundursachen
|
|
Kurzschuss
|
Unzureichendes Schussvolumen, schlechte Entlüftung, falsche Schmelz- oder Formtemperatur, eingeschränkte Angussgeometrie
|
|
Grat
|
Unzureichende Schließkraft, übermäßiger Einspritz-/Nachdruck, verschlissene oder beschädigte Trennflächen, schlechte Formausrichtung oder übermäßiges Entlüftungsspiel
|
|
Kabelverschiebung
|
Unzureichende Vorrichtungsrückhaltung, unausgeglichene Einspritzkraft, schlecht positionierte Angusspunkte, nicht unterstützte freie Kabellänge
|
|
Lunker
|
Eingeschlossene Luft, unzureichender Nachdruck, schlechte Entlüftung, Materialfeuchtigkeit, ungleichmäßige Kühlung
|
|
Einfallstellen
|
Unzureichender Nachdruck/Zeit, übermäßige lokale Wanddicke, unzureichende Kühlung oder schlechtes Anguss-/Nachdruckdesign
|
|
Verbrennungsmarkierungen
|
Komprimierte eingeschlossene Luft, übermäßige Einspritzgeschwindigkeit, schlechte Entlüftung
|
|
Delaminierung
|
Materialunverträglichkeit, Verunreinigung, schlechter Oberflächenzustand, unzureichende mechanische Verzahnung oder unzureichende Haftung zwischen Umspritzmaterial und Kabel-/Anschlussoberfläche
|
|
Kabelisolationsschaden
|
Übermäßige Schmelztemperatur, hoher Einspritzdruck, scharfe Formkanten, übermäßiges Spannen
|
|
Geringe Zug-/Schälfestigkeit
|
Unzureichende mechanische Verankerung oder Zugentlastungsgeometrie, schlechte Materialhaftung oder unvollständige Kapselung
|
|
Leckage (abgedichtete Umspritzungen)
|
Unvollständige Kapselung, Trennlinienfehler, schlechte Einlegeteildichtungsgeometrie
|
5. Umfassende Vergleichstabelle: Vertikales vs. horizontales Spritzgießen
Die folgende neutrale Vergleichstabelle deckt praktische Auswahlkriterien im Werk ab und eliminiert absolute Leistungsurteile, um die tatsächliche Produktionsanpassungsfähigkeit widerzuspiegeln:
|
Auswahlfaktor
|
Vertikale Spritzgießmaschine
|
Horizontale Spritzgießmaschine
|
|
Einlegeteilladen
|
Oft praktisch für manuelle Einlegeteilplatzierung
|
Oft geeignet für automatisiertes/robotergestütztes Laden
|
|
Komplexe Kabelführung
|
Oft vorteilhaft für flexible/verzweigte Einlegeteile
|
Erfordert konstruierte Vorrichtungen zur Kabelsicherung
|
|
Mehrkavitätenproduktion
|
Verfügbar, aber bei manuellen Ladeeinrichtungen normalerweise begrenzt
|
Starker Vorteil für Hochvolumen-Mehrkavitätenwerkzeuge
|
|
Automatisierungsfähigkeit
|
Dreh-/Schiebesysteme und automatisiertes Laden verfügbar
|
Gut geeignet für robotergestütztes Laden und automatisierte Produktionszellen
|
|
Formzugang
|
Oft praktisch für manuelles Einlegeteilladen
|
Oft vorteilhaft für automatisierte Formhandhabung
|
|
Anpassung an Produktionsvolumen
|
Niedrige bis mittlere oder Hochmix-Chargen; unterstützt Hochvolumenproduktion mit Automatisierungs-Upgrades
|
Standardisierte Teile mit mittlerem bis hohem Volumen
|
|
Anpassung an Teilegeometrie
|
Komplexe Einlegeteile und kundenspezifische Umspritzprofile
|
Optimiert für wiederholbare, standardisierte Geometrien
|
|
Anforderungen an das Werkslayout
|
Stellfläche und Kopffreiheit hängen von Maschinenkonfiguration, Formgröße und Automatisierungslayout ab.
|
Erfordert linearen Bodenplatz; Stellfläche variiert je nach Tonnage und Automatisierungslayout
|
|
Arbeitsabhängigkeit
|
Kann bei manuellem Laden höher sein
|
Arbeitsanforderungen durch Automatisierung stark reduziert
|
|
Best-Fit-Kriterium
|
Flexibilität bei der Einlegeteilhandhabung + häufige Formwechsel
|
Automatisierungsintegration + nachhaltiger Durchsatz
|
6. Wie man die richtige Spritzgießmaschine für die Kabelbaumumspritzung auswählt
Vor der Auswahl einer Maschine prüfen Ingenieure normalerweise die folgenden Kerntechnischen Parameter, um die Ausrüstung an die Projektanforderungen anzupassen.
6.1 Schließkraft
Die Schließkraft wird auf der Grundlage der projizierten Teilefläche, des Kavitätendrucks, der Kavitätenanzahl und einer Standardsicherheitsmarge berechnet. Unzureichende Tonnage führt zu Grat und Trennlinienüberlauf. Übermäßige Schließkraft kann die Form- und Maschinenbelastung erhöhen und bei unsachgemäßer Einstellung zu vorzeitigem Formverschleiß beitragen.
6.2 Einspritzvolumen / Schussgröße
Die ausgewählte Schussgröße sollte ausreichend Kapazität für das Teil, das Angusssystem und die erforderliche Prozessmarge bieten, ohne unnötig nahe an der maximalen Schusskapazität der Maschine zu arbeiten. Eine ordnungsgemäße Dimensionierung stabilisiert die Schmelzkonsistenz und vermeidet Prozessvariabilität während Chargenläufen.
6.3 Einspritzdruck und -geschwindigkeit
Die Umspritzung von dünnwandigen und feinen Drähten erfordert ein kontrolliertes Einspritzprofil, das die Füllgeschwindigkeit mit dem Schutz der Kabelisolierung und des Einlegeteils in Einklang bringt. Größere Steckverbinder oder längere Fließwege können je nach Materialviskosität, Angussdesign und Kavitätengeometrie einen höheren Einspritzdruck oder ein gestuftes Einspritzprofil erfordern.
6.4 Formgröße und Öffnungsweg
Die Kabelbaumumspritzung umfasst häufig unregelmäßige Steckverbinder, mehrfach verzweigte Kabel und kundenspezifische Anschlüsse, was strenge Anforderungen an den Formöffnungshub und die Aufspannplattenabmessungen stellt. Ausreichender Öffnungsraum ist für die sichere Platzierung von Einlegeteilen und ein reibungsloses Entformen unerlässlich, was ihn zu einem entscheidenden begrenzenden Faktor bei der Maschinen- und Formauswahl macht.
6.5 Einlegeteillademethode
Die Methoden zur Handhabung von Einlegeteilen fallen in drei häufige Kategorien: manuelle Platzierung, vorrichtungsunterstütztes halbautomatisches Laden und robotergestütztes vollautomatisches Laden. Manuelle flexible Einrichtungen eignen sich für Projekte mit hoher Mixvielfalt und kleinen Chargen, während Robotersysteme für die Massenproduktion mit festen Spezifikationen reserviert sind — diese Handhabungsstrategie bestimmt direkt die optimale Maschinenausrichtung.
6.6 Zusammensetzung der Zykluszeit
Die gesamte Formzykluszeit besteht aus sechs aufeinanderfolgenden Phasen: Einlegeteilladen, Formschließen, Einspritzen und Nachdrücken, Kühlen, Formöffnen und Teileentladen. Der Gesamtdurchsatz hängt von der End-to-End-Prozessoptimierung ab. Vertikale Drehformen können eine wettbewerbsfähige Zykluseffizienz bieten, indem sie die Maschinenleerlaufzeit reduzieren, genau wie automatisierte horizontale Einrichtungen.
6.7 Materialeigenschaften
Viele häufig verwendete Kabelbaumumspritzmaterialien, darunter PVC, TPU, TPE, PA und Silikon, können auf beiden Maschinenkonfigurationen verarbeitet werden, wenn Einspritzeinheit, Temperaturregelung, Materialzuführsystem und Form richtig aufeinander abgestimmt sind. Die thermischen Eigenschaften und die Viskosität des Materials bestimmen die Prozessabstimmung, anstatt die Auswahl des Maschinentyps einzuschränken.
7. Standard-Projektbewertungsablauf des Ingenieurs: Vom Zeichnung zur Maschinenauswahl
Alle formellen Kabelbaumumspritzprojekte folgen einem konsistenten Bewertungsworkflow vor der Werkzeugherstellung und Produktion. Die Maschinenauswahl wird immer nach der Validierung aller Produkt- und Prozessparameter finalisiert und nicht im Voraus gewählt:
Schritt 1 — Überprüfen Sie die Kabel- und Anschlusszeichnung Beginnen Sie mit der Überprüfung der Kernspezifikationen: Kabelaußendurchmesser, Isoliermaterial, Leiterquerschnitt, Gesamtabmessungen des Steckverbinders, Anschlussmontageposition und Verzweigungslayout. Diese Details definieren die Einlegeteilgeometrie, die Formpassungsanforderungen und die Vorrichtungskomplexität für das Projekt.
Schritt 2 — Analysieren Sie das geometrische Umspritzdesign Bewerten Sie die Wanddickengleichmäßigkeit, integrierte Zugentlastungsstrukturen, Dichtungsnutanordnungen, Hinterschnittmerkmale und Kabelaustrittsrichtungen. Diese Bewertung identifiziert Formentformungsherausforderungen und potenzielle Füll- oder Kühlrisiken früh in der Konstruktionsphase.
Schritt 3 — Bestätigen Sie das Einlegeteilladeschema Wählen Sie einen Produktionsworkflow basierend auf Bestellchargengröße und Produktkonsistenz. Kundenspezifische Hochmixprojekte verwenden typischerweise manuelles Schnellwechseln oder vorrichtungsunterstützte Positionierung, während die standardisierte Massenproduktion robotergestützte automatische Ladesysteme einsetzt.
Schritt 4 — Definieren Sie die Produktionsanforderungen Klären Sie Jahresleistung, typisches Chargenvolumen, Anzahl der Produktvarianten und Zielzykluszeit. Diese Kennzahlen bestimmen, ob das Projekt flexible Produktionsfähigkeit oder maximalen kontinuierlichen Durchsatz priorisiert.
Schritt 5 — Optimieren Sie die Formkonfiguration Passen Sie die Formstruktur an die Projektanforderungen an, wählen Sie zwischen Einzel- oder Mehrkavitätenlayouts und integrieren Sie Schiebe-, Dreh- oder Seitenkernmechanismen, um geometrische Entformungsbeschränkungen zu lösen.
Schritt 6 — Finalisieren Sie den Maschinentyp Überprüfen Sie Schließkraft, Schusskapazität, Formöffnungsweg und Automatisierungskompatibilität gegenseitig, um die für das Projekt am besten geeignete vertikale, horizontale oder hybride Spritzgießausrüstung auszuwählen.
8. Technische Entscheidungsmatrix für die schnelle Auswahl
Die folgende Matrix fasst die zentralen technischen Fragen zusammen, die die praktische Maschinenauswahl für
Kabelbaum-Umspritzprojekte leiten:
|
Produkt- und Projektanforderung
|
Zentrale technische Beurteilungsfrage
|
|
Flexibler Mehrfachverzweigungskabelbaum
|
Wie wird das Einlegeteil während des Formens positioniert und unterstützt?
|
|
Hochvolumen-Anschlussumspritzung
|
Kann der Prozess automatisiert und mit Mehrkavitätenwerkzeugen abgestimmt werden?
|
|
Häufiger Produktwechsel und Prototypenversuch
|
Wie schnell können die Form und die Einlegeteilvorrichtungen ausgetauscht und eingefahren werden?
|
|
Dünnwandige Präzisionsumspritzung
|
Können Maschine und Form eine stabile Füllung und Druckregelung bieten?
|
|
Umspritzung großer Steckverbinder
|
Ist ausreichender Formöffnungsweg und Arbeitsraum verfügbar?
|
|
Wasserdichte und abgedichtete Umspritzung
|
Wie kann eine standardisierte Kontrolle der Dichtungsgeometrie und Prozessvalidierung realisiert werden?
|
|
Mechanische Anforderung hoher Zugkraft
|
Welche mechanischen Zugentlastungs- und Verankerungsstrukturen müssen vorgesehen werden?
|
|
Mehrkabel-Mischausgangsstruktur
|
Wie wird jeder Kabelzweig fixiert, um eine Verschiebung während des Einspritzens zu vermeiden?
|
9. Kernentscheidungslogik für die Maschinenauswahl
Wählen Sie vertikales Spritzgießen, wenn:
-
Manuelles oder vorrichtungsunterstütztes Einlegeteilladen der Hauptproduktionsmodus ist
-
Das Produkt komplexe mehrfach verzweigte flexible Verkabelung und speziell geformte Einlegeteilgeometrie aufweist
-
Hochmix-, Niedrig- bis Mittelvolumenproduktion mit häufigen Formwechseln
-
Prototypenvalidierung und Kleinserienversuchsproduktion erforderlich sind
-
Dreh-/Schiebeformmechanismen für spezielle Formstrukturen benötigt werden
Wählen Sie horizontales Spritzgießen, wenn:
-
Stabile Hochvolumen-Chargenproduktion die Kernanforderung ist
-
Robotergestütztes Einlegeteilladen und automatisierte Montagelinienintegration erforderlich sind
-
Produkte mit stabilen und einheitlichen Strukturspezifikationen standardisiert sind
-
Mehrkavitätenwerkzeuge wirtschaftlich rentabel sind, um die Ausgabe zu verbessern
-
Die Reduzierung manueller Eingriffe und die Stabilisierung der Zykluszeit wichtige Kostenkontrollziele sind
Zentrale Schlussfolgerung: Die Maschinenausrichtung ist ein sekundärer Auswahlfaktor. Die endgültigen Ausrüstungsentscheidungen hängen von Formdesign, Einlegeteilrückhaltestrategie, Automatisierungsgrad, Materialeigenschaften und Qualitätsanforderungen ab, nicht allein von der Branchenvertikalen oder Chargengröße.
FAQ
Ist vertikales Spritzgießen immer besser für Kabelbäume?
Nein. Es gibt keinen universell überlegenen Maschinentyp. Vertikale Layouts vereinfachen die manuelle Einlegeteilplatzierung für komplexe flexible Kabelbäume, während horizontale Maschinen mit qualifizierten Vorrichtungen, robotergestütztem Laden und optimiertem Formdesign eine gleiche oder überlegene Formqualität liefern können. Die endgültige Wahl hängt von umfassenden Projektparametern ab.
Was ist der Unterschied zwischen vertikalem und horizontalem Spritzgießen für die Kabelumspritzung?
Der grundlegende Unterschied liegt in der Formöffnungs- und Schließachse, die den Formzugangsmodus und die Automatisierungsanpassungsfähigkeit bestimmt. Vertikale Maschinen bieten besseren manuellen Arbeitsraum für komplexe Einlegeteile; horizontale Maschinen sind kompatibler mit automatisierten Massenproduktionslinien. Keines der Layouts garantiert von Natur aus höhere Präzision oder bessere Qualität.
Welche Spritzgießmaschine ist besser für die Kabelumspritzung?
Die Maschinenauswahl hängt von der Einlegeteillademethode, der Formkonfiguration, dem Automatisierungsgrad, der Produktgeometrie, der Zykluszeit und dem Produktionsvolumen ab. Vertikale Maschinen können für Hochmixkonfektionen vorteilhaft sein, die manuelles oder vorrichtungsunterstütztes Laden erfordern, während horizontale Systeme dort vorteilhaft sein können, wo robotergestütztes Laden, Mehrkavitätenwerkzeuge und standardisierte Produktion erforderlich sind.
Können vertikale Maschinen für die Hochvolumenproduktion verwendet werden?
Ja. Vertikale Maschinen, die mit Drehtischen, Schiebemechanismen und automatisierten Ladevorrichtungen ausgestattet sind, können eine stabile Hochvolumenproduktion erreichen und die traditionelle Einschränkung „nur für kleine Chargen geeignet“ durchbrechen. Die tatsächliche Produktionskapazität hängt von der Ausrüstungskonfiguration und Prozessoptimierung ab.
Können horizontale Maschinen Kabelbaumeinlegeteile formen?
Absolut. Horizontales Umspritzen wird häufig in der Produktion von
Automobil-, Industrie- und Unterhaltungselektronik-Kabelbäumen verwendet. Eine zuverlässige Einlegeteilpositionierung kann durch kundenspezifische Vorrichtungen und robotergestütztes Laden realisiert werden, wodurch hochpräzise Formanforderungen erfüllt werden.
Welche Kernfaktoren bestimmen die Maschinenauswahl für die Kabelbaumumspritzung?
Zu den Schlüsselfaktoren gehören Schließkraft, Schussgröße, Einspritzdruck und -geschwindigkeit, Formöffnungsweg, Einlegeteillademodus, Automatisierungsgrad, Produktgeometrie, Materialeigenschaften und Produktionsvolumen, wobei die Maschinenausrichtung als endgültiger Übereinstimmungsindikator dient.
Technisch ausgerichteter CTA
Wenn Sie eine maßgeschneiderte Maschinenauswahl und Prozessvalidierung für Ihr Kabelbaumumspritzprojekt benötigen, reichen Sie Ihre Kabel- oder Anschlusszeichnungen, Umspritzabmessungsspezifikationen, Materialanforderungen, Qualitätsstandards, Jahresvolumenziele und Einlegeteilladebedingungen ein. Dies ermöglicht eine vollständige Bewertung der Teilegeometrie, Formkonzepte, Vorrichtungskonstruktion und Maschinenkonfiguration vor Beginn der Werkzeugherstellung, wodurch vorhersehbare Produktionsrisiken eliminiert und die Gesamtprozesseffizienz optimiert werden.
Dieser Leitfaden basiert auf praktischer Umspritzprozesserfahrung und deckt den Vergleich der Kernausrüstung, Fehlerbehebung, standardisierte Projektbewertungsworkflows und datengesteuerte Maschinenauswahllogik für Automobil-, Medizin-, Industrie- und Unterhaltungselektronik-Kabelbaumumspritzszenarien ab.