Заливка жгутов проводов защищает кабели, клеммы и разъемы для автомобильных, медицинских, промышленных и потребительских электронных продуктов, обеспечивая необходимую изоляцию, структурную защиту и герметизацию от окружающей среды. Инженеры часто сталкиваются с выбором между вертикальными и горизонтальными конфигурациями литья под давлением для проектов заливки, решение, которое напрямую влияет на осуществимость пресс-формы, выход годного и долгосрочную стабильность производства. Многие производственные команды полагаются на устаревшие обобщения при выборе типов машин, что часто приводит к несоответствиям оснастки, смещению вставок или неэффективной производительности цикла. Реальный выбор машины учитывает форму вставки, метод загрузки, структуру пресс-формы, поведение материала и планы автоматизации. Это руководство делится практическими проверенными на заводе стандартами оценки, анализом распространенных дефектов и структурированными рабочими процессами проектов, чтобы помочь инженерам подобрать правильную конфигурацию литья под давлением для каждого требования заливки жгута проводов.
Что такое заливка в производстве жгутов проводов?
Заливка жгутов проводов (также определяемая как литье с вставками для кабельных сборок) инкапсулирует предварительно собранные кабели, клеммы и вставки разъемов в термопластичные или силиконовые полимерные материалы. Формованная структура обеспечивает критическое снятие напряжения, герметизацию от окружающей среды, защиту от механических ударов и электрическую изоляцию в точках оконцевания и соединения проводов.
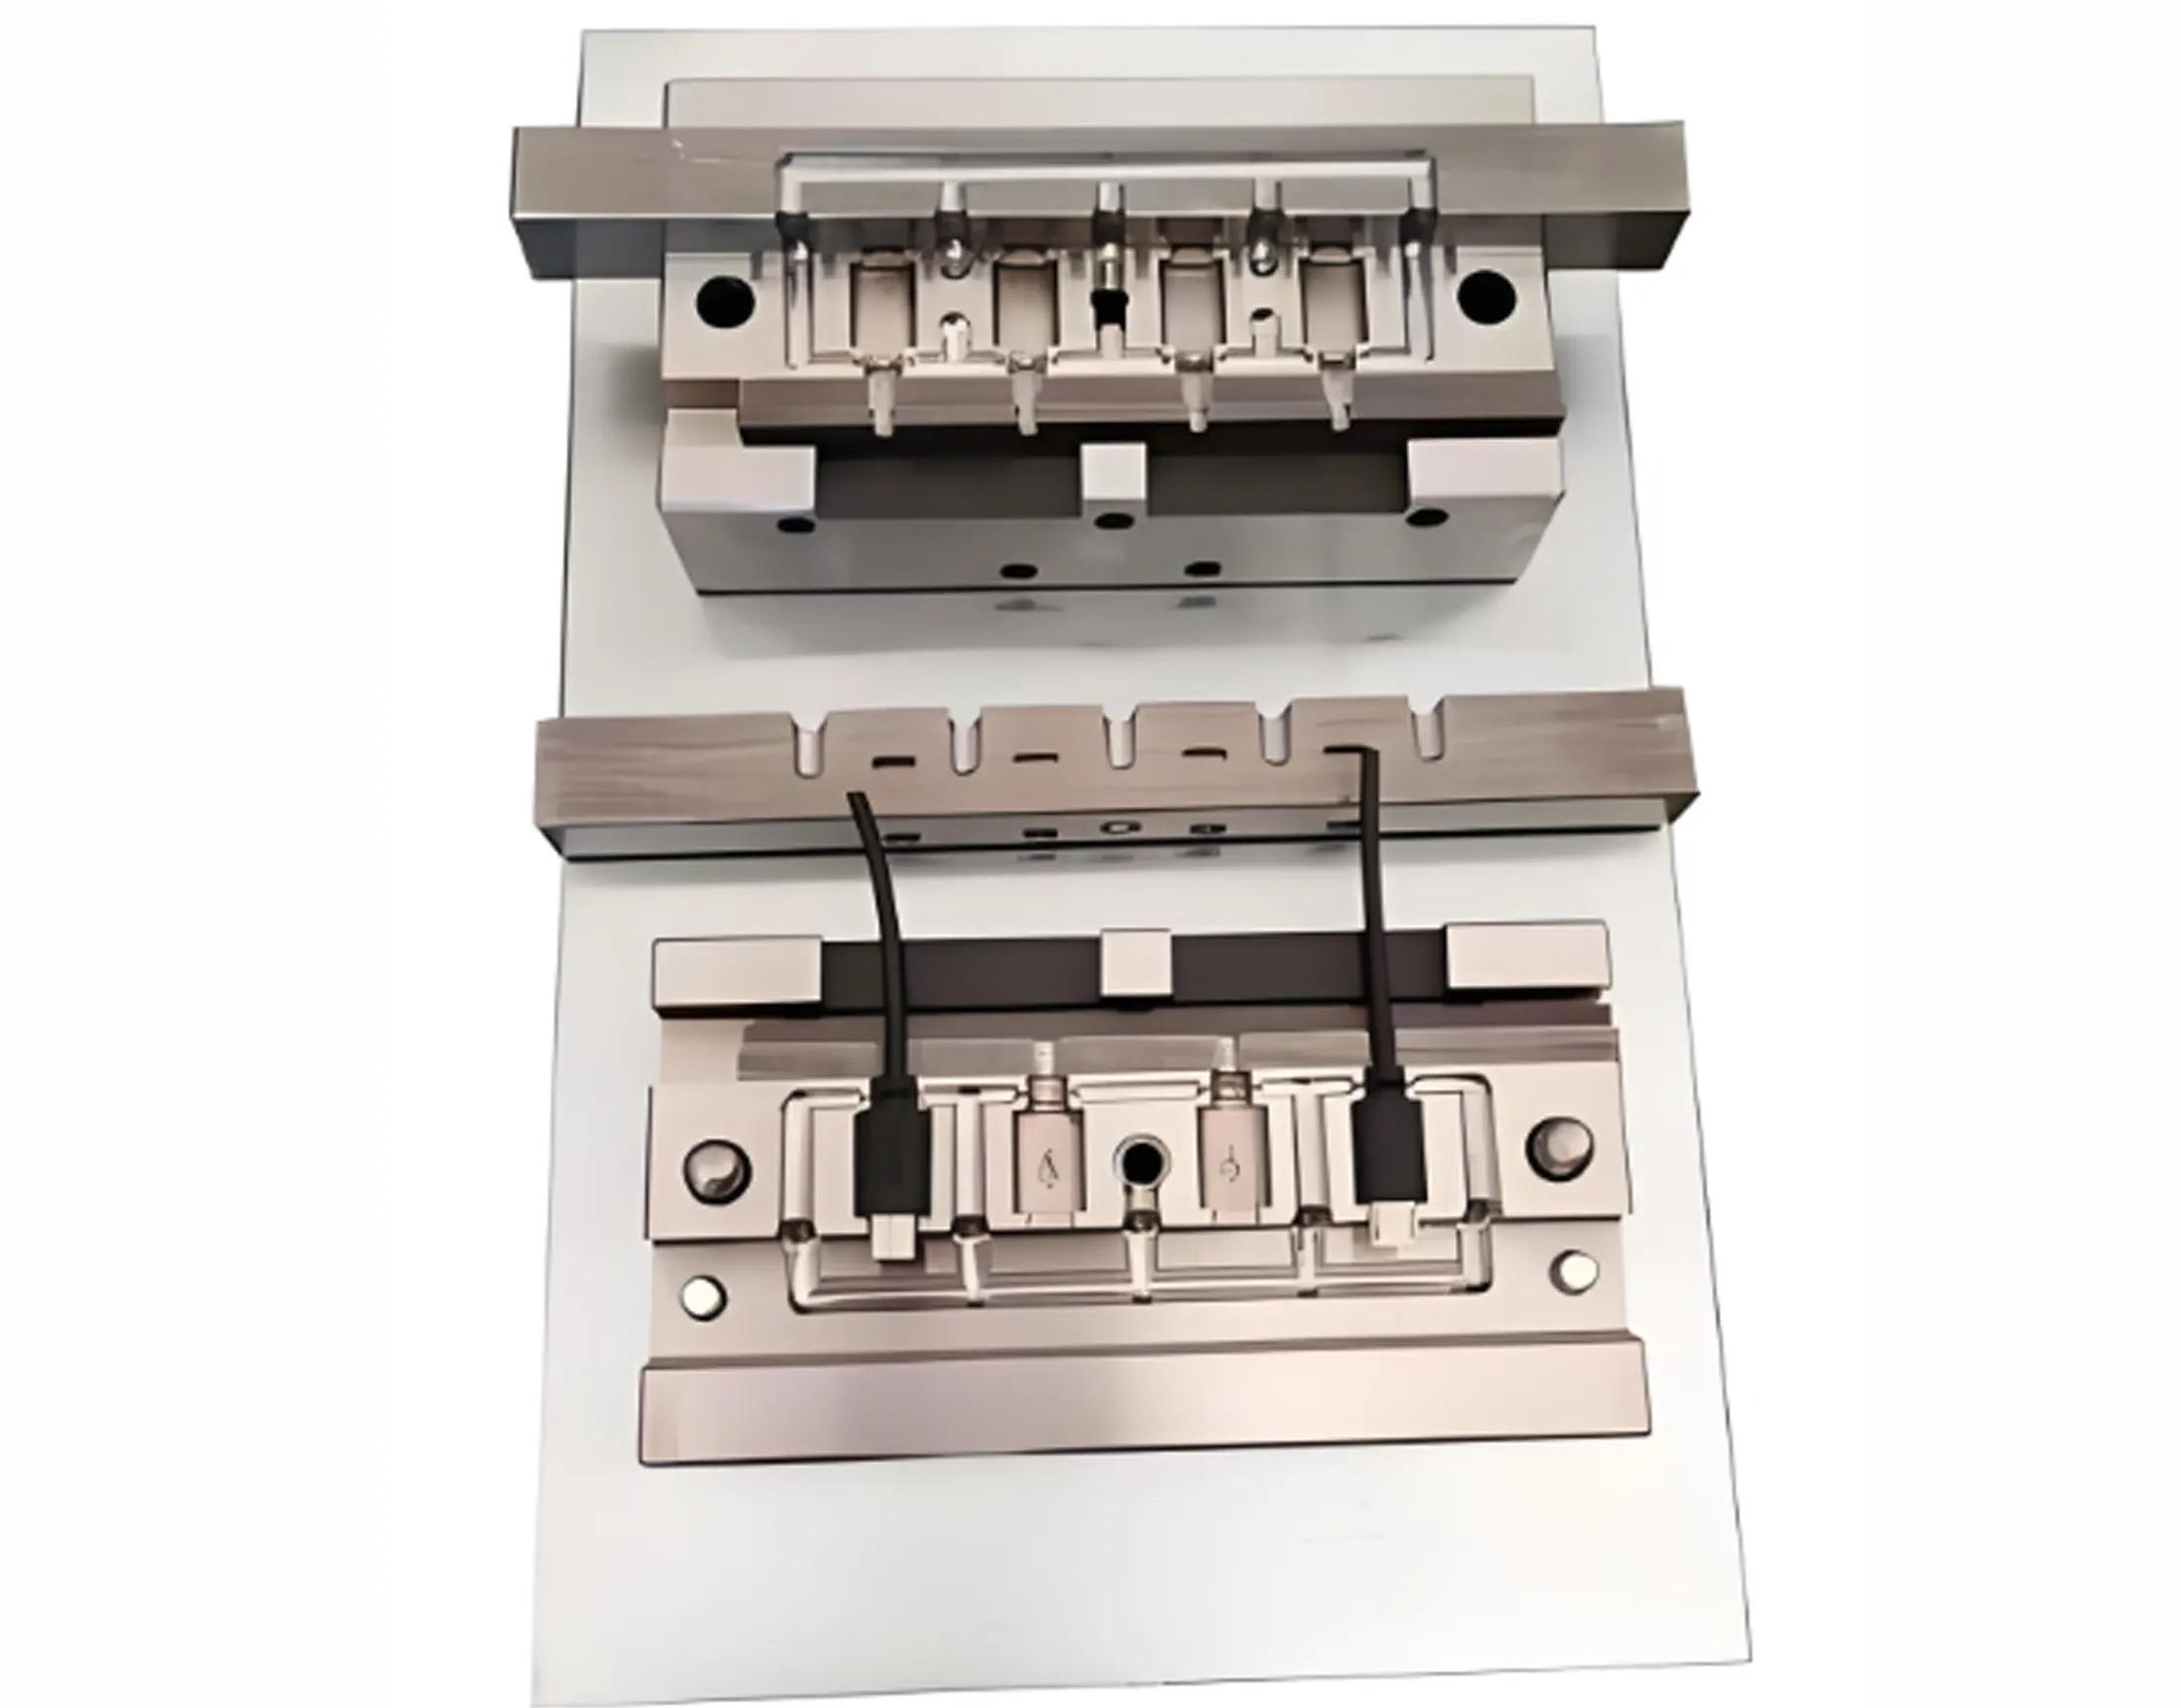
В отличие от обычного литья пластмасс под давлением, заливка жгутов должна защищать предварительно сформированные, хрупкие вставки кабелей и клемм во время заполнения, выдержки и охлаждения. Выравнивание проводников, целостность изоляции, непрерывность экранирования и удержание клемм должны оставаться стабильными в течение каждого цикла формования. По этой причине доступ к пресс-форме, метод фиксации вставок и управляемость процесса являются критическими факторами проектирования и выбора для успеха производства.
1. Вертикальное и горизонтальное литье под давлением: Ключевые структурные различия
1.1 Структура и эксплуатационные характеристики вертикального литья под давлением
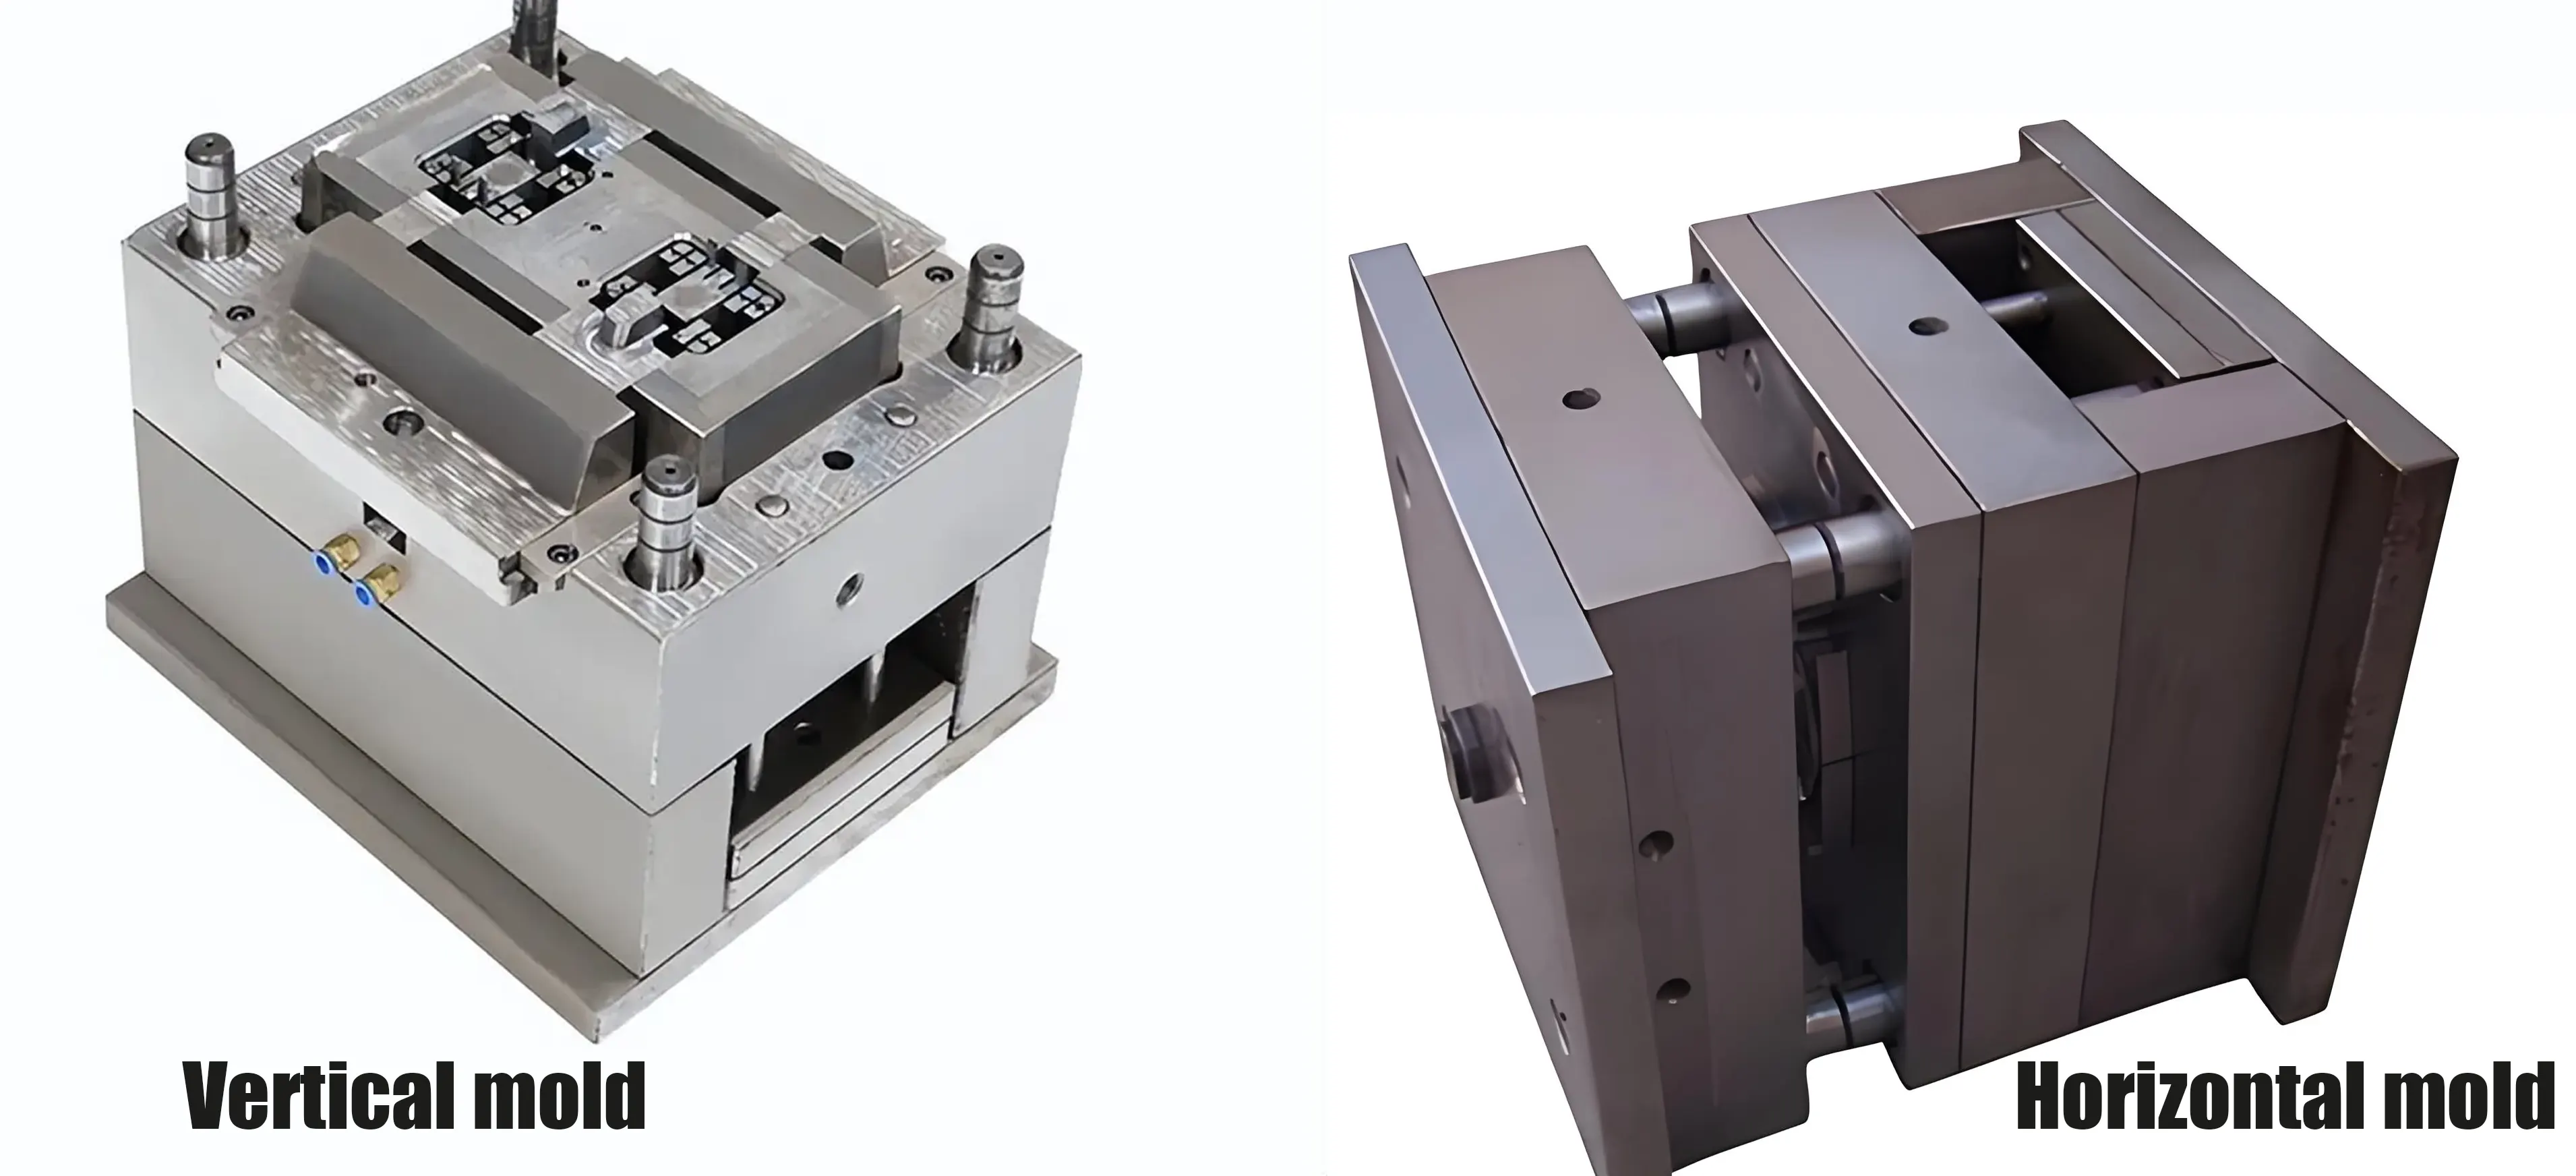
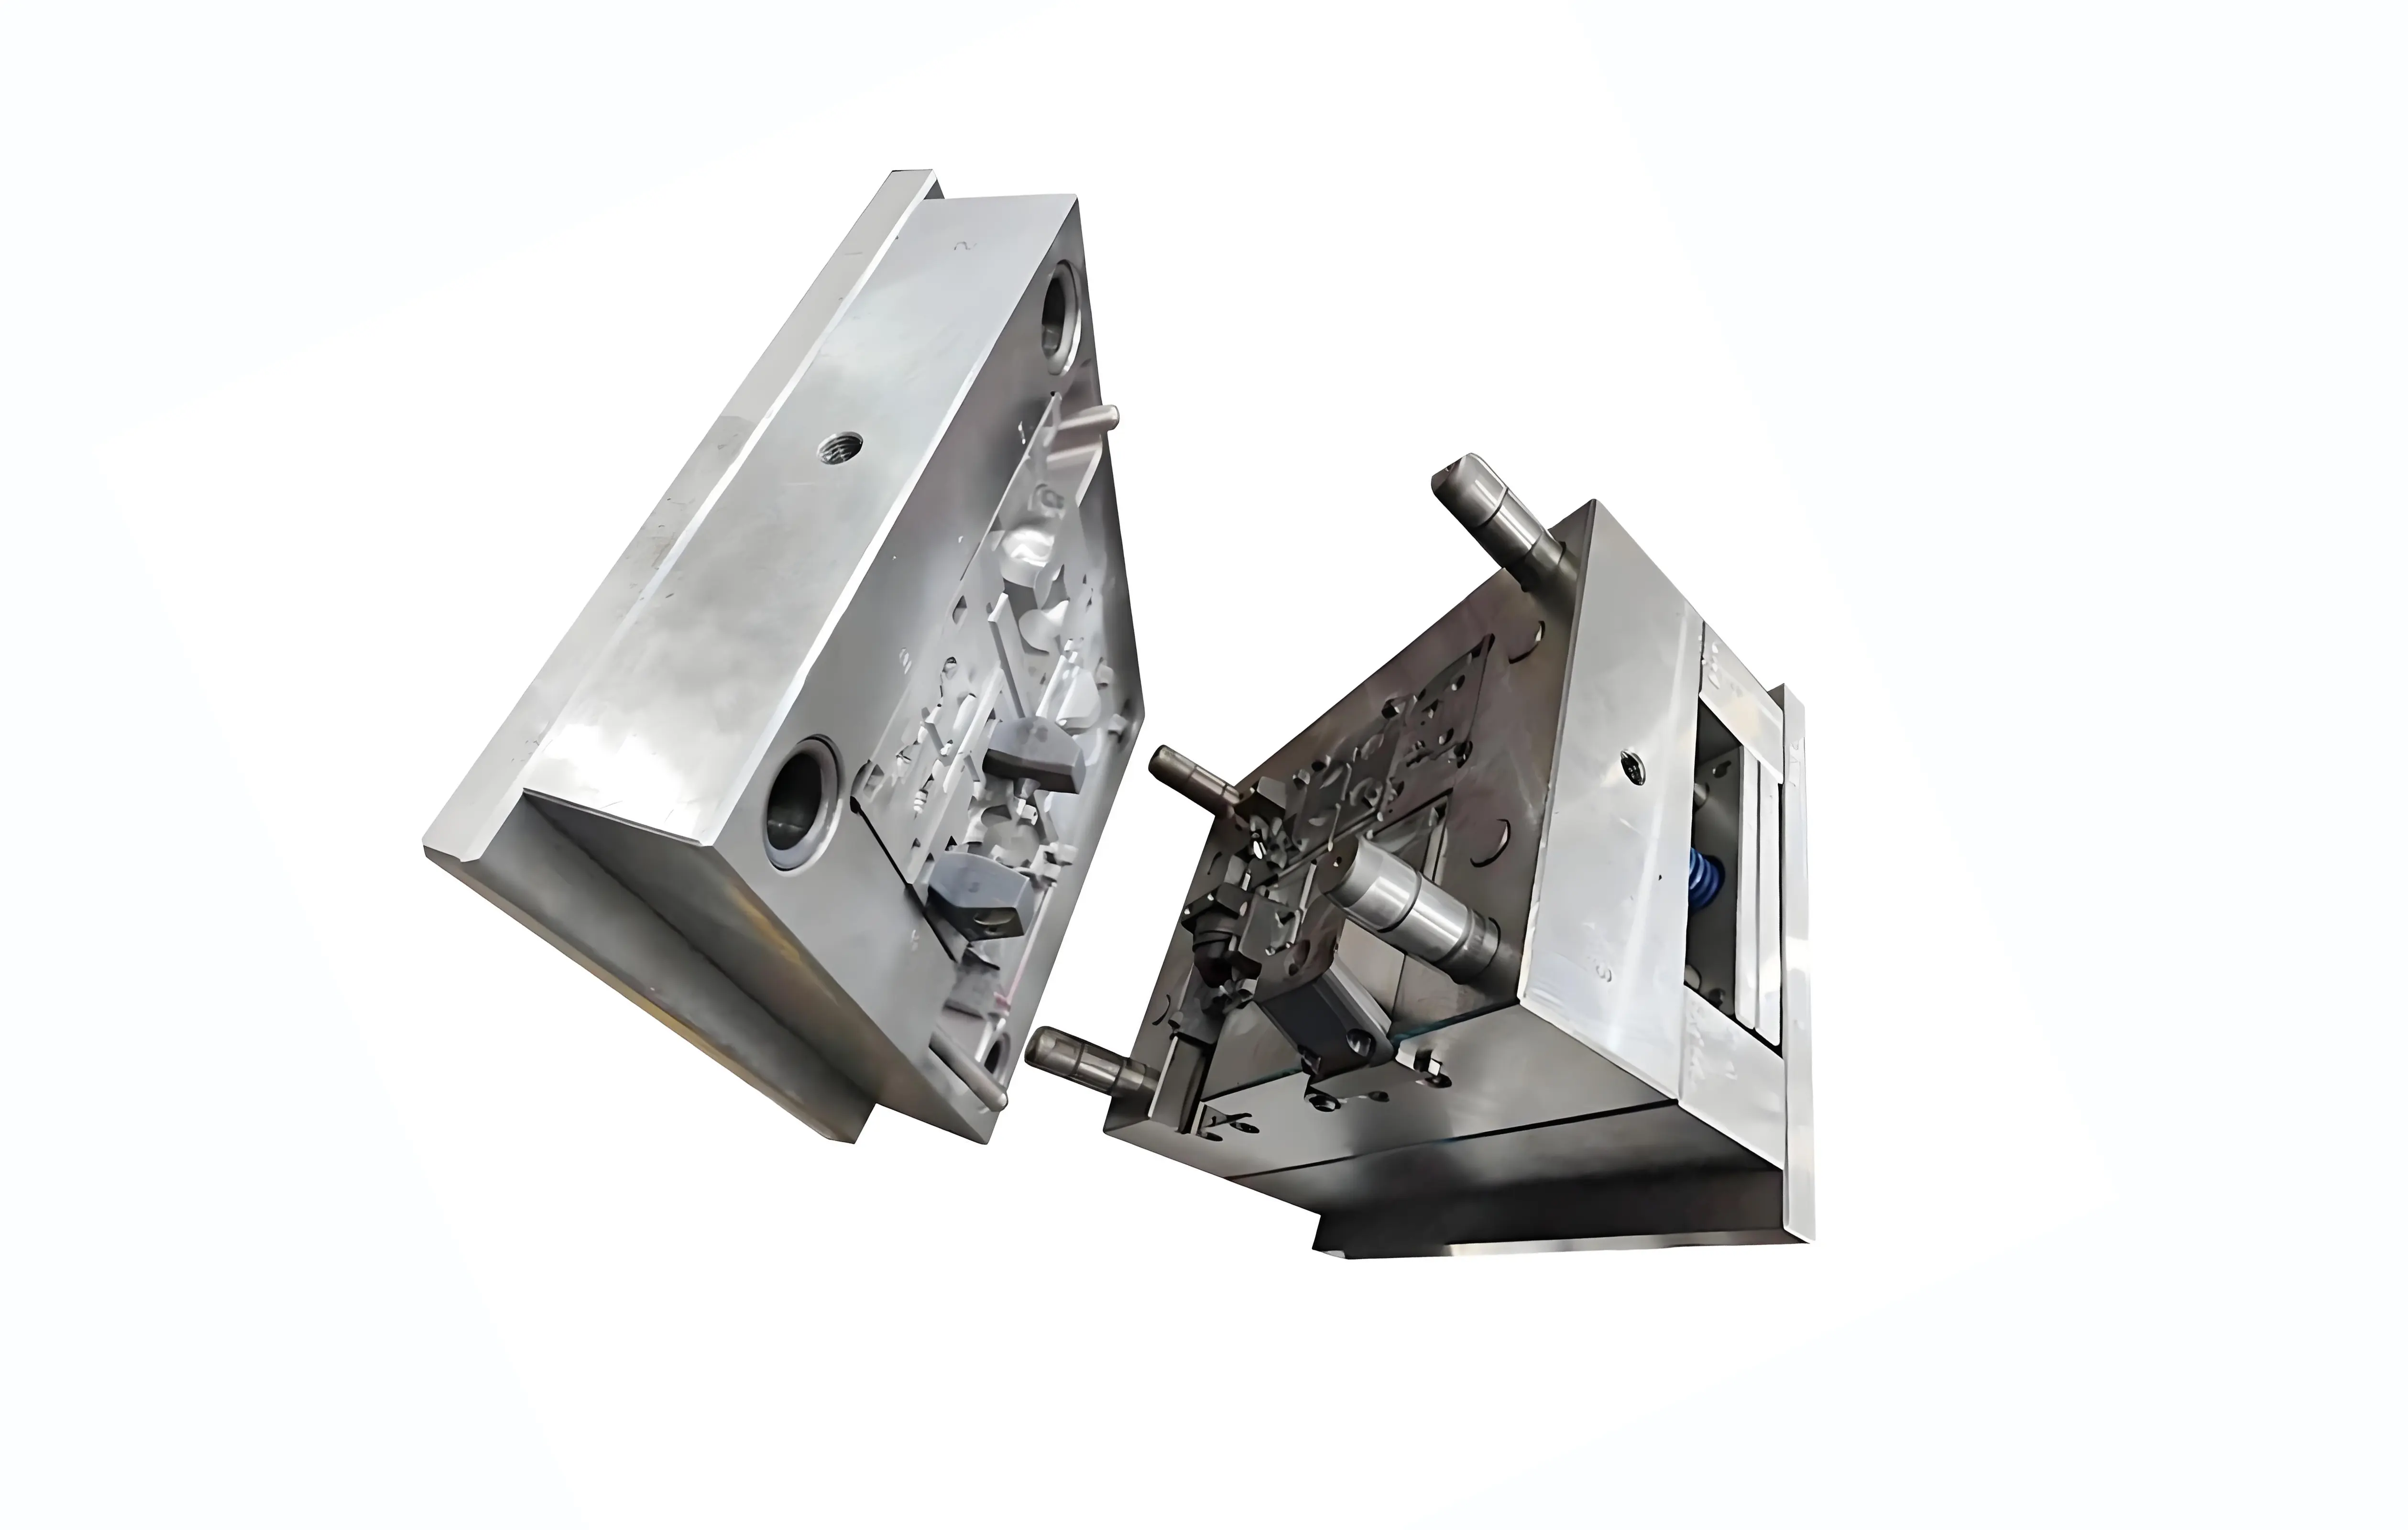
Вертикальные платформы обычно интегрируют поворотные столы и многостанционные скользящие пресс-формы, обеспечивая многопозиционные рабочие процессы, которые позволяют операторам подготавливать один набор вставок, пока другая полость находится в производстве. Это снижает время простоя машины и повышает общую производительность для смешанных партий деталей. Механизмы боковых стержней также часто применяются на вертикальных пресс-формах для формирования поднутрений, боковых канавок, уплотнительных элементов и других геометрий, которые не могут быть извлечены вдоль основного направления раскрытия пресс-формы. Эти адаптации пресс-формы решают большинство структурных проблем формования для залитых кабельных деталей нестандартной формы.
1.2 Структура и эксплуатационные характеристики горизонтального литья под давлением
Горизонтальные машины раскрываются по горизонтальной оси, при этом выталкивание деталей осуществляется встроенной системой выталкивания машины. Эта компоновка естественно сочетается с многогнездной оснасткой и роботизированной загрузкой вставок, что делает ее идеальной для стандартизированных кабельных и клеммных сборок, изготавливаемых стабильными партиями. Длина потока и поведение при заполнении определяются расположением литника, конструкцией канала, геометрией полости, конфигурацией вставки и настройкой процесса, а не ориентацией машины как таковой.
Ключевым преимуществом горизонтальных машин является бесшовная интеграция автоматизации. Симметричная компоновка горизонтального раскрытия пресс-формы поддерживает подачу вставок вверх по потоку, роботизированную загрузку, автоматизированную выгрузку деталей, обрезку после формования, электрические испытания и визуальный контроль — образуя полностью замкнутую производственную ячейку. Этот интегрированный рабочий процесс стабилизирует время цикла, снижает зависимость от ручного труда и обеспечивает стабильный выпуск для продуктов заливки кабелей с фиксированными характеристиками.
2. Характеристики процесса и принципы применения материалов
ПВХ, ТПУ, ТПЭ, ПА и силикон могут обрабатываться на любой конфигурации машины. Фактическое окно процесса зависит от температуры расплава, вязкости, температуры пресс-формы, профиля впрыска, требований к вентиляции и охлаждению. Ориентация машины сама по себе не ограничивает совместимость материалов.
2.1 Преимущества процесса вертикальных машин
Вертикальные машины превосходно работают в гибких сценариях производства с высокой смешанностью. Системы впрыска с сервоприводом поддерживают многоступенчатую регулировку скорости, подходя для заливки тонкостенных и глубокополостных деталей из
проводов малого диаметра. Многозонный контроль температуры цилиндра и пресс-формы улучшает однородность расплава, устраняя непостоянство потока материала, характерное для базовых одноступенчатых установок. Встроенная защита пресс-формы низкого давления обнаруживает застрявшие вставки и посторонние предметы до закрытия пресс-формы, снижая риски столкновения пресс-формы и долгосрочные затраты на техническое обслуживание.
2.2 Преимущества процесса горизонтальных машин
Горизонтальные машины оптимизированы для стандартизированного серийного производства. Настроенная скорость впрыска сокращает время заполнения, в то время как точный контроль температуры пресс-формы и спроектированные схемы каналов охлаждения стабилизируют общую производительность цикла формования для термопластичных материалов. Стабильное качество деталей зависит от скоординированной настройки противодавления, скорости впрыска, температуры расплава, температуры пресс-формы, геометрии литника и вентиляции, а не от регулировки одного параметра.
В сочетании с роботизированной обработкой вставок и многогнездной оснасткой горизонтальные системы могут снизить зависимость от ручного труда, стабилизировать постоянство времени цикла и обеспечить непрерывное серийное производство стандартизированных залитых жгутов.
3. Типичные применения заливки жгутов проводов и соображения по процессу
Следующие сценарии применения распространены в реальном производстве, но не существует фиксированного соответствия между отраслью/продуктом и типом машины. Все сценарии поддерживают как вертикальное, так и горизонтальное оборудование, а окончательный выбор зависит от режима производства, уровня автоматизации и конфигурации пресс-формы.
3.1 Гибкие и многопроводные жгутовые сборки
Многопроводные сигнальные жгуты и гибкие кабели малого диаметра для потребительской электроники могут производиться на обоих типах машин. Вертикальные конфигурации упрощают ручную обработку вставок и быструю замену пресс-форм во время заказных мелкосерийных запусков. Для крупносерийных стандартизированных многопроводных жгутов горизонтальные машины, оснащенные специальными фиксирующими приспособлениями и роботизированной загрузкой, обеспечивают стабильное, повторяемое массовое производство.
3.2 Автомобильные высоковольтные жгутовые сборки
Автомобильный высоковольтный жгут Заливка автомобильных высоковольтных жгутов требует надежной герметизации и структурной долговечности. Горизонтальные компоновки хорошо работают для стандартизированных конструкций клемм в сочетании с роботизированной загрузкой и многогнездной оснасткой. Для прототипов или высоковольтных сборок с высокой смешанностью может использоваться любая конфигурация в зависимости от сложности вставки, требований к оснастке и ожидаемого объема производства.
3.3 Медицинские кабельные сборки
Любая конфигурация машины может использоваться для заливки медицинских кабелей. Решающими факторами чаще являются соответствие материалов, требования к чистоте, валидация процесса, прослеживаемость партий, совместимость со стерилизацией и логистика обработки вставок. Вертикальная конфигурация может быть удобна для ручной загрузки во время производства прототипов или при высокой смешанности, в то время как автоматизированная горизонтальная ячейка может подходить для стабильного крупносерийного производства стандартизированных медицинских кабельных сборок.
3.4 Промышленные кабели и сборки кабельных цепей
Промышленные кабели кабельных цепей и соединительные кабели оборудования требуют постоянной целостности экранирования и механической долговечности. Стандартизированные конструкции
промышленный кабель хорошо подходят для горизонтального автоматизированного серийного производства. Заказные, мелкосерийные или специальной формы прототипы промышленных жгутов более гибко производятся на вертикальных машинах с быстросменными настройками пресс-форм.
3.5 Заливка разъемов и клемм
Заливка клемм и разъемов является наиболее распространенным процессом заливки кабелей в массовом производстве. Горизонтальные многогнездные пресс-формы обеспечивают эффективный выпуск для стандартизированных силовых и сигнальных клемм. Вертикальные поворотные и скользящие основания пресс-форм поддерживают гибкое смешанное производство для клемм специальной формы и мелкосерийных заказных конструкций разъемов.
4. Распространенные дефекты заливки жгутов проводов и возможные причины
Устранение дефектов на месте является ключом к настройке процесса заливки. В таблице ниже перечислены частые проблемы формования, наблюдаемые в производстве жгутов проводов, и их типичные первопричины, поддерживающие целенаправленную регулировку пресс-формы и оптимизацию процесса:
|
Тип дефекта
|
Первопричины
|
|
Недолив
|
Недостаточный объем впрыска, плохая вентиляция, неправильная температура расплава или пресс-формы, ограниченная геометрия литника
|
|
Облой
|
Недостаточное усилие смыкания, чрезмерное давление впрыска/выдержки, изношенные или поврежденные поверхности разъема, плохое выравнивание пресс-формы или чрезмерный зазор вентиляции
|
|
Смещение провода
|
Неадекватное удержание оснастки, несбалансированное усилие впрыска, неправильно расположенные литники, неподдерживаемая свободная длина кабеля
|
|
Пустоты
|
Захваченный воздух, недостаточная выдержка, плохая вентиляция, влажность материала, неравномерное охлаждение
|
|
Усадочные раковины
|
Недостаточное давление/время выдержки, чрезмерная локальная толщина стенки, неадекватное охлаждение или плохая конструкция литника/выдержки
|
|
Следы пригара
|
Сжатый захваченный воздух, чрезмерная скорость впрыска, плохая вентиляция
|
|
Расслоение
|
Несовместимость материалов, загрязнение, плохое состояние поверхности, недостаточное механическое сцепление или неадекватная адгезия между материалом заливки и поверхностью кабеля/клеммы
|
|
Повреждение изоляции кабеля
|
Чрезмерная температура расплава, высокое давление впрыска, острые края пресс-формы, чрезмерное смыкание
|
|
Низкая прочность на разрыв/отслоение
|
Недостаточное механическое анкерение или геометрия снятия напряжения, плохая адгезия материала или неполная инкапсуляция
|
|
Утечка (герметичные заливки)
|
Неполная инкапсуляция, дефекты линии разъема, плохая геометрия уплотнения вставки
|
5. Комплексная сравнительная таблица вертикального и горизонтального литья под давлением
Следующая нейтральная сравнительная таблица охватывает практические критерии выбора на заводе, исключая абсолютные суждения о производительности, чтобы отразить реальную адаптируемость производства:
|
Фактор выбора
|
Вертикальная машина для литья под давлением
|
Горизонтальная машина для литья под давлением
|
|
Загрузка вставок
|
Часто удобна для ручной установки вставок
|
Часто подходит для автоматизированной/роботизированной загрузки
|
|
Сложная прокладка проводов
|
Часто преимущественно для гибких/разветвленных вставок
|
Требует спроектированной оснастки для фиксации проводов
|
|
Многогнездное производство
|
Доступно, но обычно ограничено в установках с ручной загрузкой
|
Сильное преимущество для крупносерийной многогнездной оснастки
|
|
Возможности автоматизации
|
Доступны поворотные/скользящие системы и автоматизированная загрузка
|
Хорошо подходит для роботизированной загрузки и автоматизированных производственных ячеек
|
|
Доступ к пресс-форме
|
Часто удобен для ручной загрузки вставок
|
Часто преимущественен для автоматизированной обработки пресс-форм
|
|
Адаптация к объему производства
|
Партии от низкого до среднего объема или с высокой смешанностью; поддерживает крупносерийное производство с модернизацией автоматизации
|
Стандартизированные детали от среднего до высокого объема
|
|
Адаптация к геометрии детали
|
Сложные вставки и заказные профили заливки
|
Оптимизирована для повторяемых, стандартизированных геометрий
|
|
Требования к планировке завода
|
Занимаемая площадь и верхний зазор зависят от конфигурации машины, размера пресс-формы и компоновки автоматизации.
|
Требуется линейное пространство на полу; занимаемая площадь варьируется в зависимости от тоннажа и компоновки автоматизации
|
|
Зависимость от рабочей силы
|
Может быть выше при ручной загрузке
|
Требования к рабочей силе значительно снижаются за счет автоматизации
|
|
Критерий наилучшего соответствия
|
Гибкость обработки вставок + частые замены пресс-форм
|
Интеграция автоматизации + стабильная производительность
|
6. Как выбрать правильную машину для литья под давлением для заливки жгутов проводов
Перед выбором машины инженеры обычно проверяют следующие ключевые технические параметры, чтобы сопоставить оборудование с требованиями проекта.
6.1 Усилие смыкания
Усилие смыкания рассчитывается на основе проекционной площади детали, давления в полости, количества гнезд и стандартного запаса прочности. Недостаточный тоннаж приводит к облою и переполнению линии разъема. Чрезмерное усилие смыкания может увеличить нагрузку на пресс-форму и машину и, при неправильной настройке, может способствовать преждевременному износу пресс-формы.
6.2 Объем впрыска / Размер впрыска
Выбранный размер впрыска должен обеспечивать достаточную емкость для детали, литниковой системы и необходимого технологического запаса без ненужной работы вблизи максимальной емкости впрыска машины. Правильный подбор стабилизирует однородность расплава и избегает изменчивости процесса во время серийных запусков.
6.3 Давление и скорость впрыска
Заливка тонкостенных деталей и проводов малого диаметра требует контролируемого профиля впрыска, который уравновешивает скорость заполнения с защитой изоляции кабеля и вставки. Более крупные разъемы или более длинные пути потока могут потребовать более высокого давления впрыска или ступенчатого профиля впрыска, в зависимости от вязкости материала, конструкции литника и геометрии полости.
6.4 Размер пресс-формы и раскрытие
Заливка жгутов проводов часто включает нерегулярные разъемы, многопроводные кабели и заказные клеммы, предъявляя строгие требования к ходу раскрытия пресс-формы и размерам плит. Достаточное пространство раскрытия обязательно для безопасной установки вставок и плавного извлечения, что делает его ключевым ограничивающим фактором при выборе машины и пресс-формы.
6.5 Метод загрузки вставок
Методы обработки вставок делятся на три распространенные категории: ручная установка, полуавтоматическая загрузка с помощью оснастки и полностью автоматическая роботизированная загрузка. Ручные гибкие установки подходят для проектов с высокой смешанностью и малыми партиями, в то время как роботизированные системы предназначены для массового производства с фиксированными характеристиками — эта стратегия обработки напрямую определяет оптимальную ориентацию машины.
6.6 Состав времени цикла
Общее время цикла формования состоит из шести последовательных этапов: загрузка вставок, закрытие пресс-формы, впрыск и выдержка, охлаждение, раскрытие пресс-формы и выгрузка деталей. Общая производительность зависит от сквозной оптимизации процесса. Вертикальные поворотные пресс-формы могут обеспечить конкурентоспособную эффективность цикла за счет сокращения времени простоя машины, так же как и автоматизированные горизонтальные установки.
6.7 Характеристики материалов
Многие commonly используемые материалы для заливки жгутов, включая ПВХ, ТПУ, ТПЭ, ПА и силикон, могут обрабатываться на любой конфигурации машины, когда узел впрыска, контроль температуры, система подачи материала и пресс-форма правильно подобраны. Тепловые свойства и вязкость материала определяют настройку процесса, а не ограничивают выбор типа машины.
7. Стандартный процесс оценки проекта инженером: От чертежа до выбора машины
Все формальные проекты заливки жгутов проводов следуют единому рабочему процессу оценки перед изготовлением оснастки и производством. Выбор машины всегда окончательно определяется после проверки всех параметров продукта и процесса, а не выбирается заранее:
Шаг 1 — Проверьте чертеж кабеля и клеммы Начните с проверки основных характеристик: наружный диаметр кабеля, материал изоляции, калибр проводника, общие размеры разъема, положение установки клеммы и схема разветвления. Эти детали определяют геометрию вставки, требования к посадке пресс-формы и сложность оснастки для проекта.
Шаг 2 — Проанализируйте геометрическую конструкцию заливки Оцените равномерность толщины стенки, интегрированные структуры снятия напряжения, схемы уплотнительных канавок, элементы поднутрения и направления выхода кабеля. Эта оценка выявляет проблемы извлечения из пресс-формы и потенциальные риски заполнения или охлаждения на ранней стадии проектирования.
Шаг 3 — Подтвердите схему загрузки вставок Выберите производственный рабочий процесс в зависимости от размера партии заказа и стабильности продукта. Заказные проекты с высокой смешанностью обычно используют ручное быстрое переключение или позиционирование с помощью оснастки, в то время как стандартизированное массовое производство использует роботизированные системы автоматической загрузки.
Шаг 4 — Определите производственные требования Уточните годовой объем выпуска, типичный объем партии, количество вариантов продукта и целевое время цикла. Эти показатели определяют, отдает ли проект приоритет гибким производственным возможностям или максимальной непрерывной производительности.
Шаг 5 — Оптимизируйте конфигурацию пресс-формы Сопоставьте структуру пресс-формы с потребностями проекта, выбирая между одногнездными или многогнездными компоновками, и интегрируя скользящие, поворотные или боковые стержневые механизмы для решения геометрических ограничений извлечения.
Шаг 6 — Определите тип машины Перекрестно проверьте усилие смыкания, объем впрыска, раскрытие пресс-формы и совместимость с автоматизацией, чтобы выбрать вертикальное, горизонтальное или гибридное оборудование для литья под давлением, наиболее подходящее для проекта.
8. Инженерная матрица решений для быстрого выбора
Следующая матрица обобщает ключевые инженерные вопросы, которые направляют практический выбор машины для проектов заливки
жгутов проводов:
|
Требование продукта и проекта
|
Ключевой инженерный вопрос для решения
|
|
Гибкий многопроводный жгут
|
Как вставка будет позиционироваться и поддерживаться во время формования?
|
|
Крупносерийная заливка клемм
|
Может ли процесс быть автоматизирован и сопоставлен с многогнездной оснасткой?
|
|
Частая переналадка продукции и испытание прототипа
|
Как быстро можно заменить и отладить пресс-форму и оснастку для вставок?
|
|
Тонкостенная точная заливка
|
Могут ли машина и пресс-форма обеспечить стабильное заполнение и контроль давления?
|
|
Заливка крупногабаритных разъемов
|
Достаточно ли раскрытия пресс-формы и рабочего пространства?
|
|
Водонепроницаемая и герметичная заливка
|
Как реализовать стандартизированный контроль геометрии уплотнения и валидацию процесса?
|
|
Высокие механические требования к усилию на разрыв
|
Какие механические структуры снятия напряжения и анкерения необходимо предусмотреть?
|
|
Смешанная структура выхода нескольких кабелей
|
Как зафиксировать каждое ответвление
QL
Quanyu Lee
Специалист по SEO и веб-контенту на WIRE HARNESS ASSEMBLY — сайте, поддерживаемом компанией Kaweei, производителем жгутов проводов и кабельных сборок с более чем 10-летним опытом в отрасли
Он создает технические материалы по проектированию жгутов проводов, производственным процессам, выбору разъемов, электрическим испытаниям и контролю качества для промышленных, автомобильных и робототехнических применений, опираясь на отраслевые исследования и производственный опыт завода. Подробнее
|