ワイヤハーネスオーバーモールディングは、自動車、医療、産業、民生電子製品のケーブル、端子、コネクタを保護し、必須の絶縁、構造保護、環境シールを提供します。エンジニアはオーバーモールドプロジェクトで縦型と横型の射出成形設定の選択に頻繁に直面し、この決定は金型の実現可能性、歩留まり、長期的な生産安定性に直接影響します。多くの製造チームは時代遅れの一般化に頼って機械タイプを選択し、その結果、治具の不一致、インサートのずれ、非効率なサイクル性能が発生することがよくあります。実際の機械選定では、インサート形状、装填方法、金型構造、材料挙動、自動化計画を考慮します。このガイドでは、工場で検証された実用的な判断基準、一般的な欠陥分析、構造化されたプロジェクトワークフローを共有し、エンジニアが各ワイヤハーネスオーバーモールディング要件に適した射出成形構成を選択できるように支援します。
成功するワイヤハーネスオーバーモールディングは、射出中の安定したインサート固定と、生産要求に一致する一貫したスループットに依存します。機械の適合性は、インサートの装填方法、オーバーモールド形状の複雑さ、金型の構造、ラインが自動運転を必要とするかによって大きく異なります。すべてのケーブルアセンブリプロジェクトに適合する単一の機械スタイルは存在しないため、ケースバイケースの技術評価が必要です。
横型射出成形機は水平軸に沿って金型をクランプし、標準化されたケーブルアセンブリと固定仕様のオーバーモールド部品に対して一貫したサイクル出力で信頼性高く動作します。これらの設定は、各ショット中に端子とケーブルを安定に保持するためのカスタム治具に依存します。縦型射出成形機は垂直クランプを使用し、手動インサート配置を簡素化し、複雑な分岐配線と頻繁な製品切り替えによりよく適応します。以下では、生産現場での実際の機械性能を明確にし、一般的な業界の誤解を修正し、ワイヤハーネスオーバーモールディング機選定のための完全なエンジニアリング評価プロセスを提示します。
ワイヤハーネス製造におけるオーバーモールディングとは?
ワイヤハーネスオーバーモールディング(ケーブルアセンブリ用インサート成形とも定義される)は、事前に組み立てられたケーブル、端子、コネクタインサートを熱可塑性またはシリコーンポリマー材料内に封入します。成形された構造は、ワイヤ終端および接続点で重要なストレインリリーフ、環境シール、機械的衝撃保護、電気絶縁を提供します。
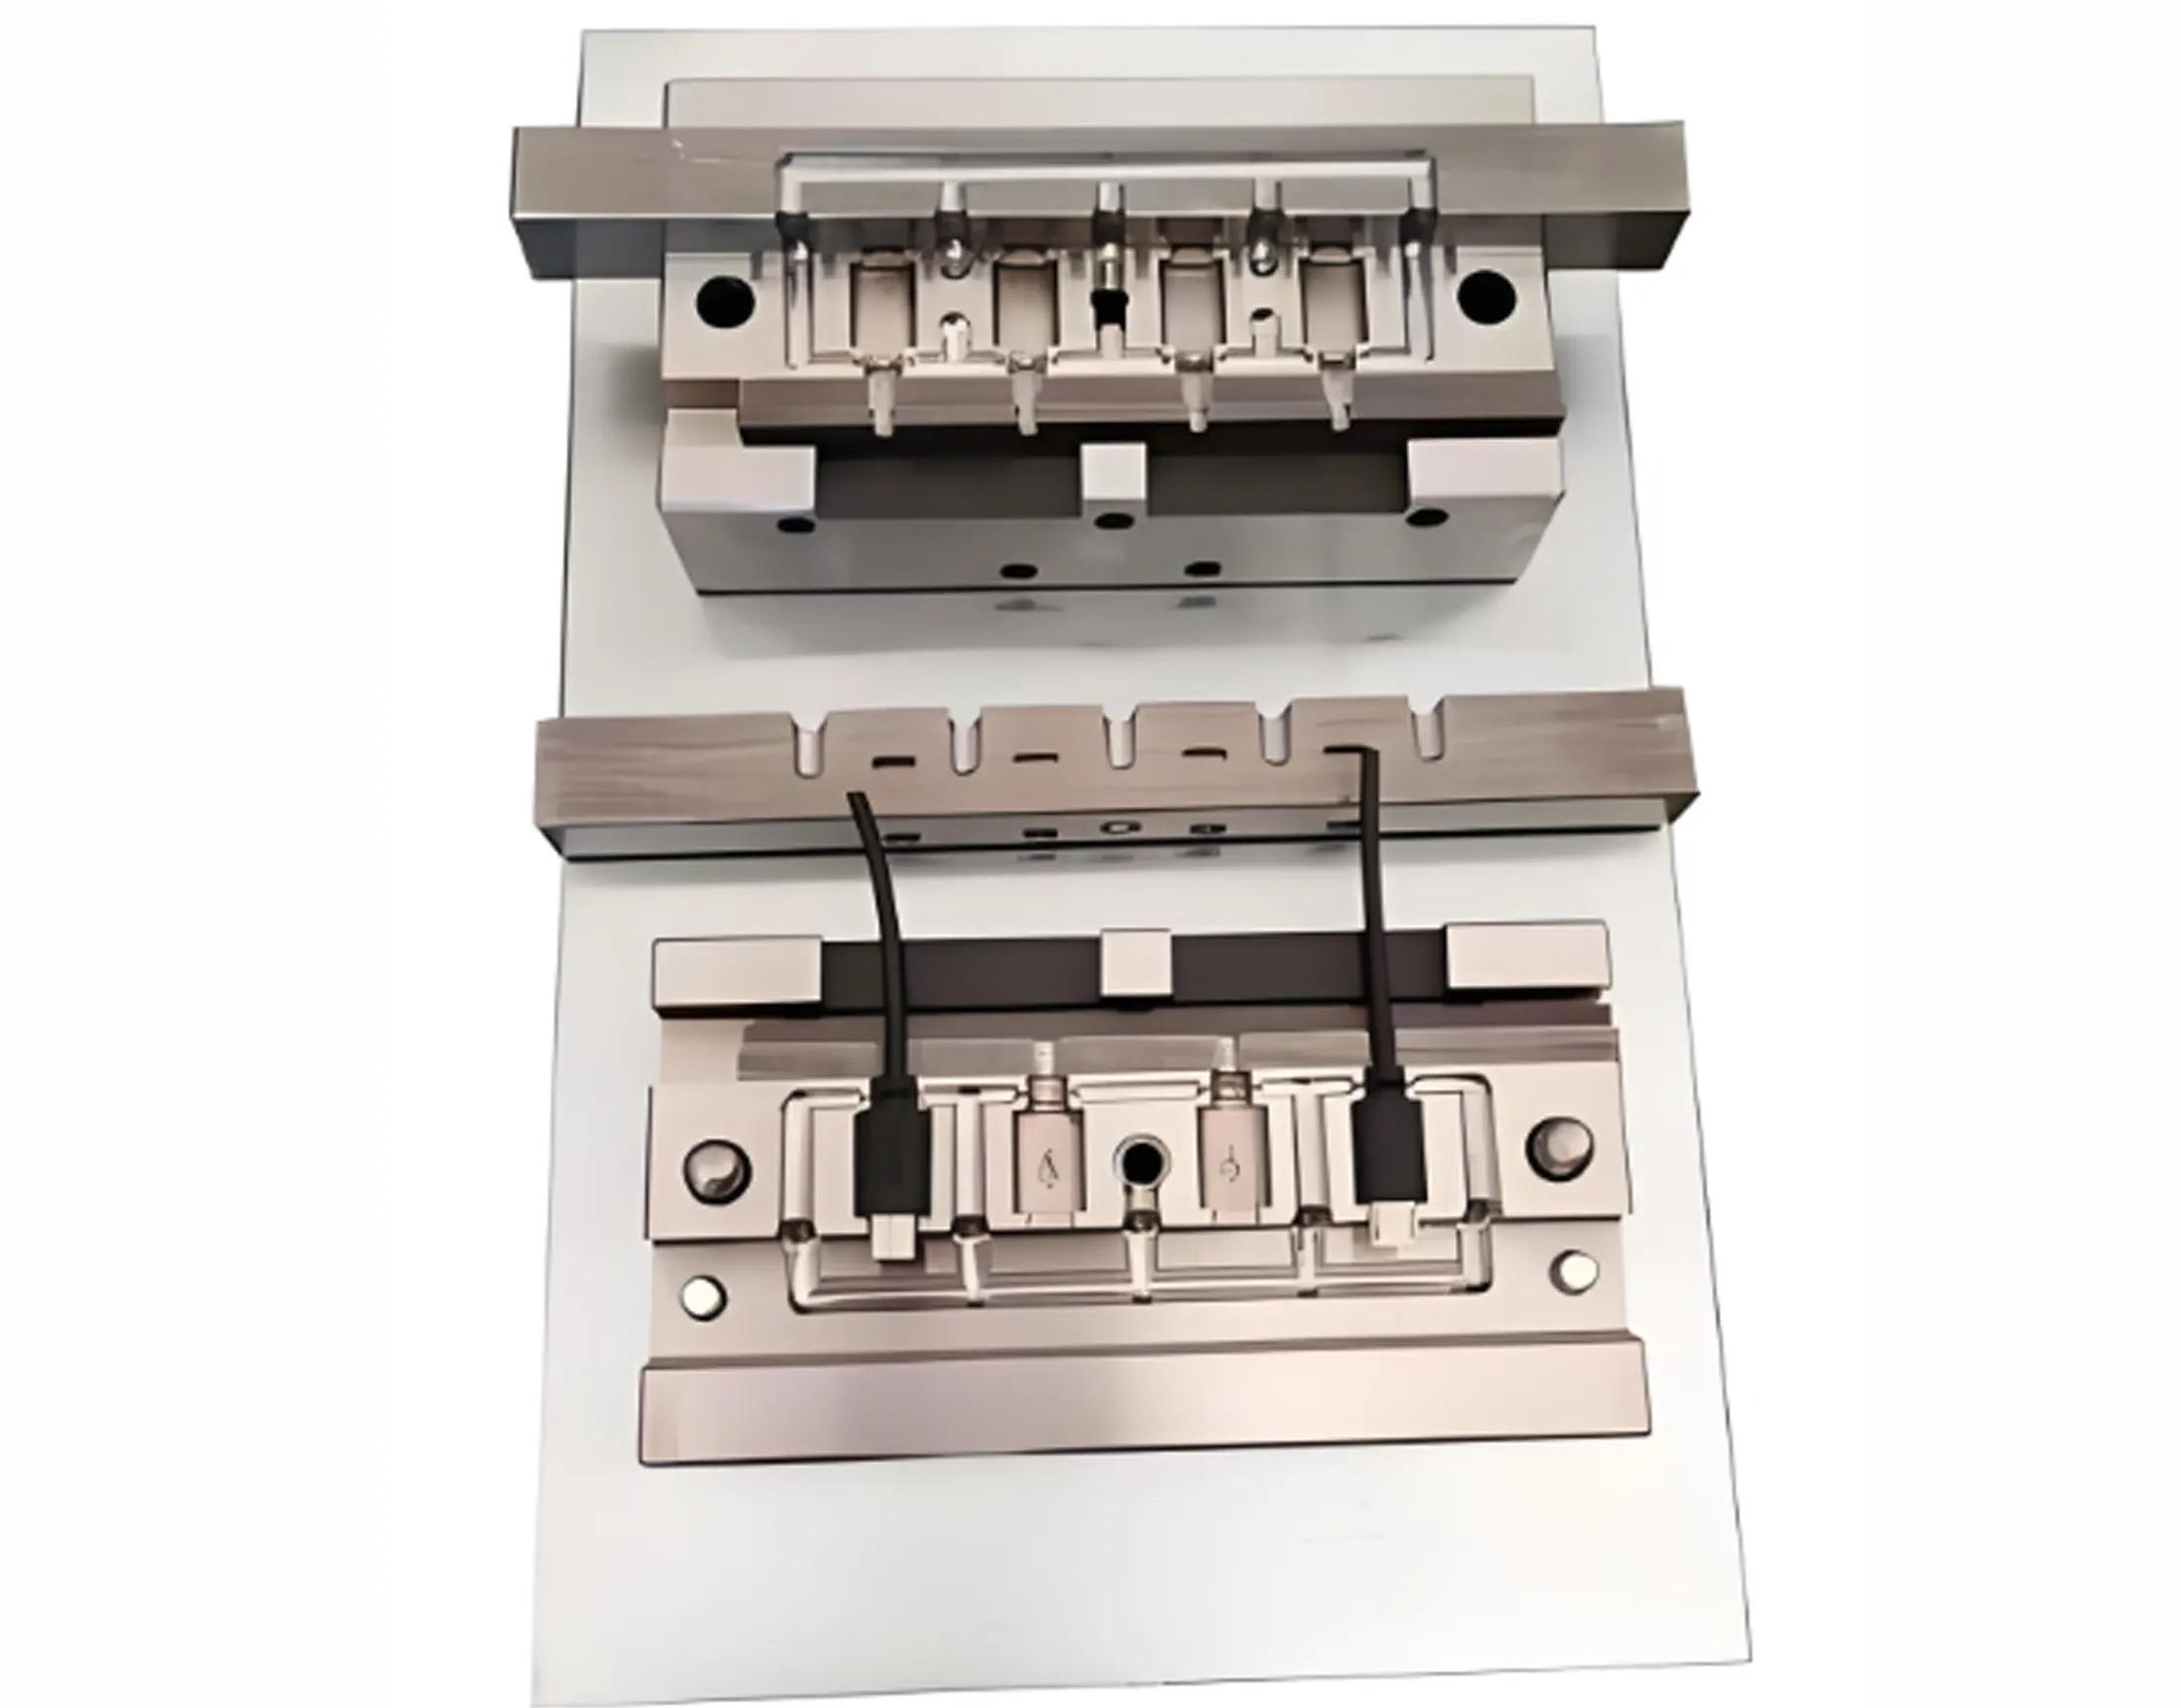
従来のプラスチック射出成形とは異なり、ハーネスオーバーモールディングは充填、保圧、冷却を通じて事前に形成された脆弱なケーブルと端子インサートを保護する必要があります。導体の位置合わせ、絶縁の完全性、シールドの連続性、端子の保持力は、すべての成形サイクル中に安定している必要があります。このため、金型へのアクセス、インサート固定方法、プロセス制御性は、生産成功のための重要な設計および選択要因です。
1. 縦型 vs 横型射出成形:中核的な構造の違い
1.1 縦型射出成形の構造と動作特性
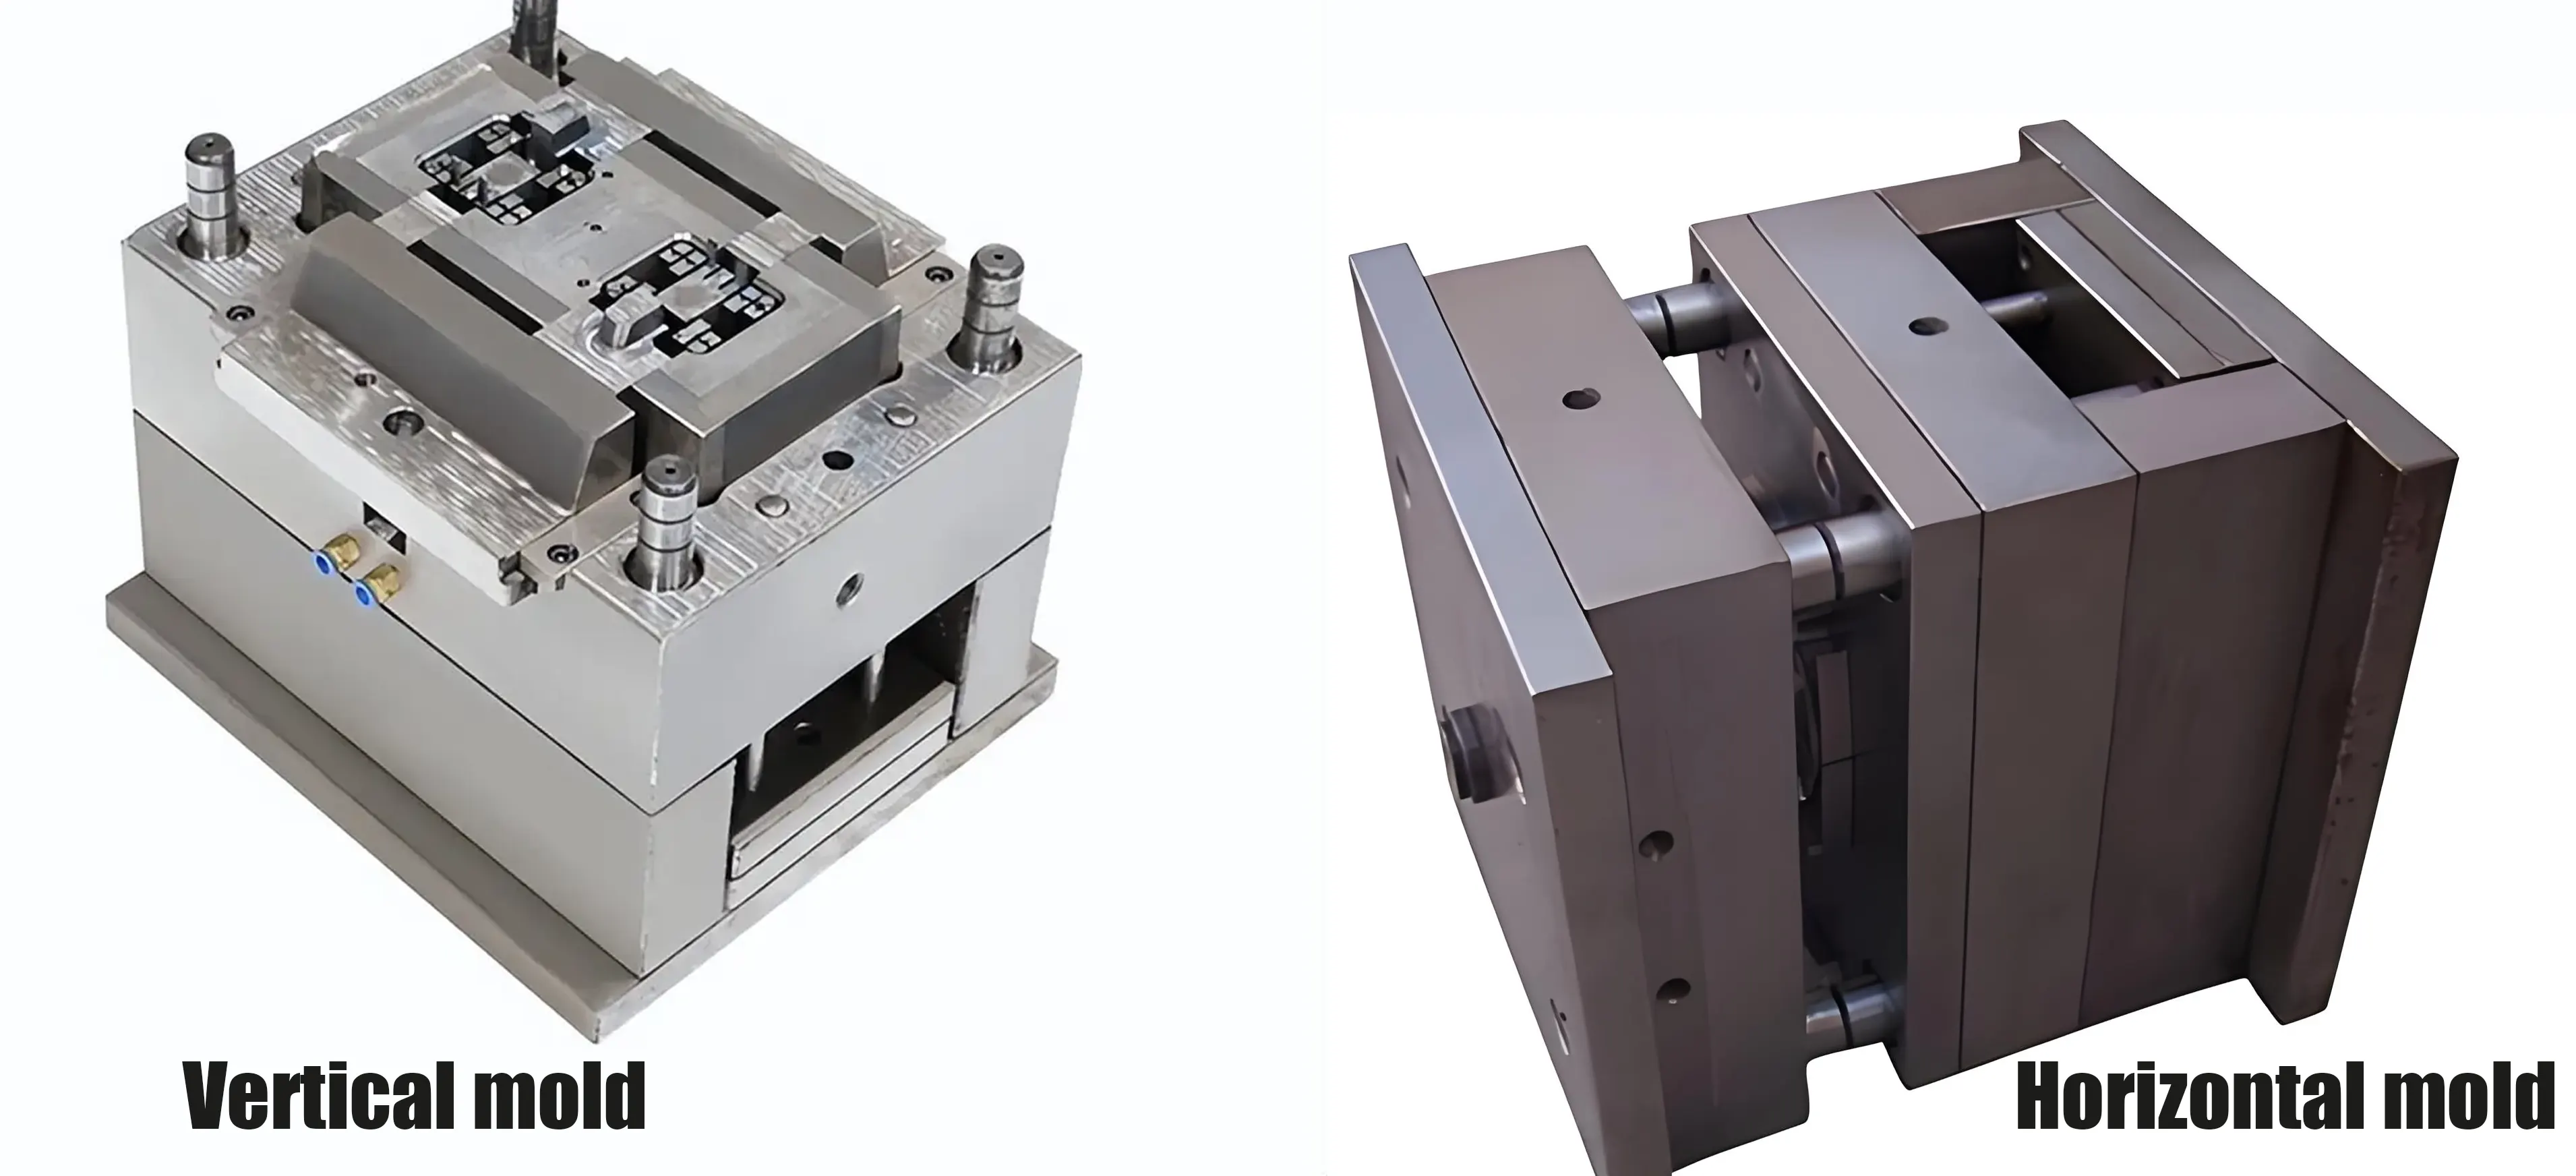
縦型プラットフォームは通常、回転テーブルと多ステーションスライド金型を統合し、オペレータが1セットのインサートを準備している間に別のキャビティが生産中である多位置ワークフローを可能にします。これにより、機械のアイドル時間が短縮され、混合部品の生産の全体的な出力が向上します。サイドコア機構も縦型金型に頻繁に配置され、アンダーカット、側面溝、シール特徴、および主要な金型開き方向に沿って離型できないその他の形状を形成します。これらの金型適応は、カスタム形状のオーバーモールドケーブル部品のほとんどの構造的成形課題を解決します。
1.2 横型射出成形の構造と動作特性
横型機は水平軸に沿って開き、部品の突き出しは機械の内蔵エジェクタシステムによって処理されます。このレイアウトは、多キャビティツールとロボットインサート装填と自然に組み合わさり、一貫したバッチで製造される標準化されたケーブルおよび端子アセンブリに理想的です。流動長と充填挙動は、機械の方向自体ではなく、ゲート位置、ランナー設計、キャビティ形状、インサート構成、プロセスチューニングによって決定されます。
横型機の主な利点は、シームレスな自動化統合です。対称的な水平金型開きレイアウトは、上流のインサート供給、ロボット装填、自動部品取り出し、成形後トリミング、電気試験、外観検査をサポートし、完全な閉ループ生産セルを形成します。この統合ワークフローはサイクルタイムを安定化させ、手作業への依存を減らし、固定仕様のケーブルオーバーモールド製品に一貫した出力を提供します。
2. プロセス特性と材料適用原則
PVC、TPU、TPE、PA、シリコーンはどちらの機械構成でも加工できます。実際のプロセスウィンドウは、溶融温度、粘度、金型温度、射出プロファイル、ベントおよび冷却要件によって異なります。機械の方向は材料の互換性を本質的に制限しません。
2.1 縦型機のプロセス利点
縦型機は、柔軟な高混合生産シナリオで優れています。サーボ駆動射出システムは多段速度調整をサポートし、細ゲージワイヤの薄肉および深キャビティオーバーモールディングに適しています。多ゾーンバレルと金型温度制御は溶融均一性を向上させ、基本的な単段設定で一般的な一貫性のない材料流動を排除します。内蔵低圧金型保護は、金型閉鎖前に挟まれたインサートや異物を検出し、金型衝突リスクと長期的なメンテナンスコストを削減します。
2.2 横型機のプロセス利点
横型機は標準化されたバッチ生産に最適化されています。調整された射出速度は充填時間を短縮し、精密な金型温度制御と設計された冷却チャネルレイアウトは、熱可塑性材料の全体的な成形サイクル性能を安定化させます。一貫した部品品質は、単一パラメータの調整ではなく、背圧、射出速度、溶融温度、金型温度、ゲート形状、ベントの調整されたチューニングに依存します。
ロボットインサートハンドリングと多キャビティツールと組み合わせることで、横型システムは手作業への依存を減らし、サイクルタイムの一貫性を安定化させ、標準化されたオーバーモールドハーネスの連続バッチ生産を実現できます。
3. 一般的なワイヤハーネスオーバーモールディング用途とプロセス考慮事項
以下のアプリケーションシナリオは実際の生産で一般的ですが、業界/製品と機械タイプの間に固定された対応関係はありません。すべてのシナリオは縦型と横型の両方の装置をサポートし、最終的な選択は生産モード、自動化レベル、金型構成によって異なります。
3.1 柔軟な多分岐ハーネスアセンブリ
民生電子機器用の多分岐信号ハーネスと細ゲージ柔軟ケーブルは、両方の機械タイプで生産できます。縦型設定は、カスタム小ロット実行中の手動インサート処理と迅速な金型交換を簡素化します。大ロット標準化多分岐ハーネスの場合、カスタム保持治具とロボット装填を備えた横型機が安定した再現可能な大量生産を提供します。
3.2 自動車高電圧ハーネスアセンブリ
自動車高電圧ハーネスオーバーモールディングは、信頼性の高いシールと構造的耐久性を要求します。横型レイアウトは、ロボット装填と多キャビティツールと組み合わせた標準化された端子設計に適しています。プロトタイプまたは高混合HVアセンブリの場合、インサートの複雑さ、治具要件、予想生産量に応じてどちらの構成も使用できます。
3.3 医療ケーブルアセンブリ
医療ケーブルオーバーモールディングにはどちらの機械構成も使用できます。決定要因は、材料コンプライアンス、清浄度要件、プロセス検証、バッチトレーサビリティ、滅菌互換性、インサート処理ロジスティクスであることが多いです。縦型設定はプロトタイプまたは高混合生産中の手動装填に便利であり、自動化された横型セルは標準化された医療ケーブルアセンブリの安定した大量生産に適している場合があります。
3.4 産業用ケーブルとドラッグチェーンアセンブリ
産業用ドラッグチェーンケーブルと機器接続ケーブルは、一貫したシールド完全性と機械的耐久性を要求します。標準化された産業用ケーブル設計は、横型自動化バッチ生産に非常に適しています。カスタム、小ロット、または特殊形状の産業用ハーネスプロトタイプは、迅速交換金型設定を備えた縦型機でより柔軟に生産されます。
3.5 コネクタと端子のオーバーモールディング
端子とコネクタのオーバーモールディングは、大量生産で最も一般的なケーブルオーバーモールディングプロセスです。横型多キャビティ金型は、標準化された電源および信号端子に効率的な出力を提供します。縦型回転およびスライド金型ベースは、特殊形状端子と小ロットカスタムコネクタ設計の柔軟な混合生産をサポートします。
4. 一般的なワイヤハーネスオーバーモールディング欠陥と可能な原因
現場での欠陥解決は、オーバーモールディングプロセスチューニングの中核です。以下の表は、ワイヤハーネス生産で観察される頻繁な成形問題とその典型的な根本原因をリストし、対象を絞った金型調整とプロセス最適化を支援します:
|
欠陥タイプ
|
根本原因
|
|---|---|
|
ショートショット
|
不十分なショット量、不十分なベント、不正確な溶融または金型温度、制限されたゲート形状
|
|
フラッシュ
|
不十分なクランプ力、過度な射出/保圧、摩耗または損傷した分割面、不十分な金型位置合わせ、または過度なベントクリアランス
|
|
ワイヤ変位
|
不適切な治具保持、不均衡な射出圧力、不適切な位置のゲート、サポートされていない自由ケーブル長
|
|
ボイド
|
閉じ込められた空気、不十分な保圧、不十分なベント、材料の湿気、不均一な冷却
|
|
ヒケマーク
|
不十分な保圧/時間、過度な局所肉厚、不適切な冷却、または不十分なゲート/保圧設計
|
|
焼けマーク
|
圧縮された閉じ込め空気、過度な射出速度、不十分なベント
|
|
層間剥離
|
材料の非互換性、汚染、不十分な表面状態、不十分な機械的インターロック、またはオーバーモールド材料とケーブル/端子表面間の不適切な接着
|
|
ケーブル絶縁損傷
|
過度な溶融温度、高い射出圧力、鋭い金型エッジ、過度なクランプ
|
|
低い引張/剥離強度
|
不十分な機械的アンカリングまたはストレインリリーフ形状、不十分な材料接着、または不完全な封入
|
|
漏れ(シールオーバーモールド)
|
不完全な封入、分割線欠陥、不十分なインサートシール形状
|
5. 縦型 vs 横型射出成形の総合比較表
以下の中立比較表は、実際の工場選択基準をカバーし、絶対的な性能判断を排除して実際の生産適応性を反映します:
|
選択要因
|
縦型射出成形機
|
横型射出成形機
|
|---|---|---|
|
インサート装填
|
手動インサート配置に便利なことが多い
|
自動化/ロボット装填に適していることが多い
|
|
複雑なワイヤ配線
|
柔軟/分岐インサートに有利なことが多い
|
ワイヤを固定するための設計された治具が必要
|
|
多キャビティ生産
|
利用可能だが、通常手動装填設定では制限される
|
大ロット多キャビティツールに強い利点
|
|
自動化能力
|
回転/スライドシステムと自動装填が利用可能
|
ロボット装填と自動化生産セルに非常に適している
|
|
金型アクセス
|
手動インサート装填に便利なことが多い
|
自動化金型処理に有利なことが多い
|
|
生産量適応
|
低〜中量または高混合バッチ;自動化アップグレードで大ロット生産をサポート
|
中〜大量標準化部品
|
|
部品形状適応
|
複雑なインサートとカスタムオーバーモールドプロファイル
|
再現可能な標準化形状に最適化
|
|
工場レイアウト要件
|
設置面積と頭上クリアランスは、機械構成、金型サイズ、自動化レイアウトによって異なります。
|
直線的な床スペースが必要;設置面積はトン数と自動化レイアウトによって異なります
|
|
労働依存度
|
手動装填では高くなる可能性がある
|
自動化により労働要件が大幅に削減
|
|
最適適合基準
|
インサート処理の柔軟性 + 頻繁な金型交換
|
自動化統合 + 持続的スループット
|
6. ワイヤハーネスオーバーモールディングに適した射出成形機の選択方法
機械を選択する前に、エンジニアは通常、以下の主要な技術パラメータを確認して、装置をプロジェクト要件に一致させます。
6.1 クランプ力
クランプ力は、部品投影面積、キャビティ圧力、キャビティ数、標準安全マージンに基づいて計算されます。不十分なトン数はフラッシュと分割線オーバーフローにつながります。過度なクランプ力は金型と機械の負荷を増加させ、不適切に設定された場合、金型の早期摩耗を引き起こす可能性があります。
6.2 射出量 / ショットサイズ
選択されたショットサイズは、機械の最大ショット容量に不必要に近づくことなく、部品、ランナーシステム、必要なプロセスマージンに十分な容量を提供する必要があります。適切なサイジングは溶融一貫性を安定化させ、バッチ実行中のプロセス変動を回避します。
6.3 射出圧力と速度
薄肉および細線オーバーモールディングは、充填速度とケーブル絶縁およびインサートの保護のバランスを取る制御された射出プロファイルが必要です。より大きなコネクタまたはより長い流路は、材料粘度、ゲート設計、キャビティ形状に応じて、より高い射出圧力または段階的射出プロファイルが必要になる場合があります。
6.4 金型サイズと開き距離
ワイヤハーネスオーバーモールディングは、不規則なコネクタ、多分岐ケーブル、カスタム端子を含むことが多く、金型開きストロークとプラテン寸法に厳しい要件を課します。十分な開きスペースは、安全なインサート配置とスムーズな離型に必須であり、機械と金型選択の重要な制限要因となります。
6.5 インサート装填方法
インサート処理方法は、手動配置、治具支援半自動装填、ロボット全自動装填の3つの一般的なカテゴリに分かれます。手動柔軟設定は高混合小ロットプロジェクトに適し、ロボットシステムは固定仕様大量生産用に予約されています — この処理戦略が最適な機械方向を直接決定します。
6.6 サイクルタイム構成
総成形サイクルタイムは、インサート装填、金型閉鎖、射出と保圧、冷却、金型開き、部品取り出しの6つの連続段階で構成されます。全体的なスループットはエンドツーエンドのプロセス最適化に依存します。縦型回転金型は、自動化された横型設定と同様に、機械のアイドル時間を削減することで競争力のあるサイクル効率を提供できます。
6.7 材料特性
PVC、TPU、TPE、PA、シリコーンを含む多くの一般的なハーネスオーバーモールディング材料は、射出ユニット、温度制御、材料供給システム、金型が適切に一致している場合、どちらの機械構成でも加工できます。材料の熱特性と粘度は、機械タイプの選択を制限するのではなく、プロセスチューニングを形成します。
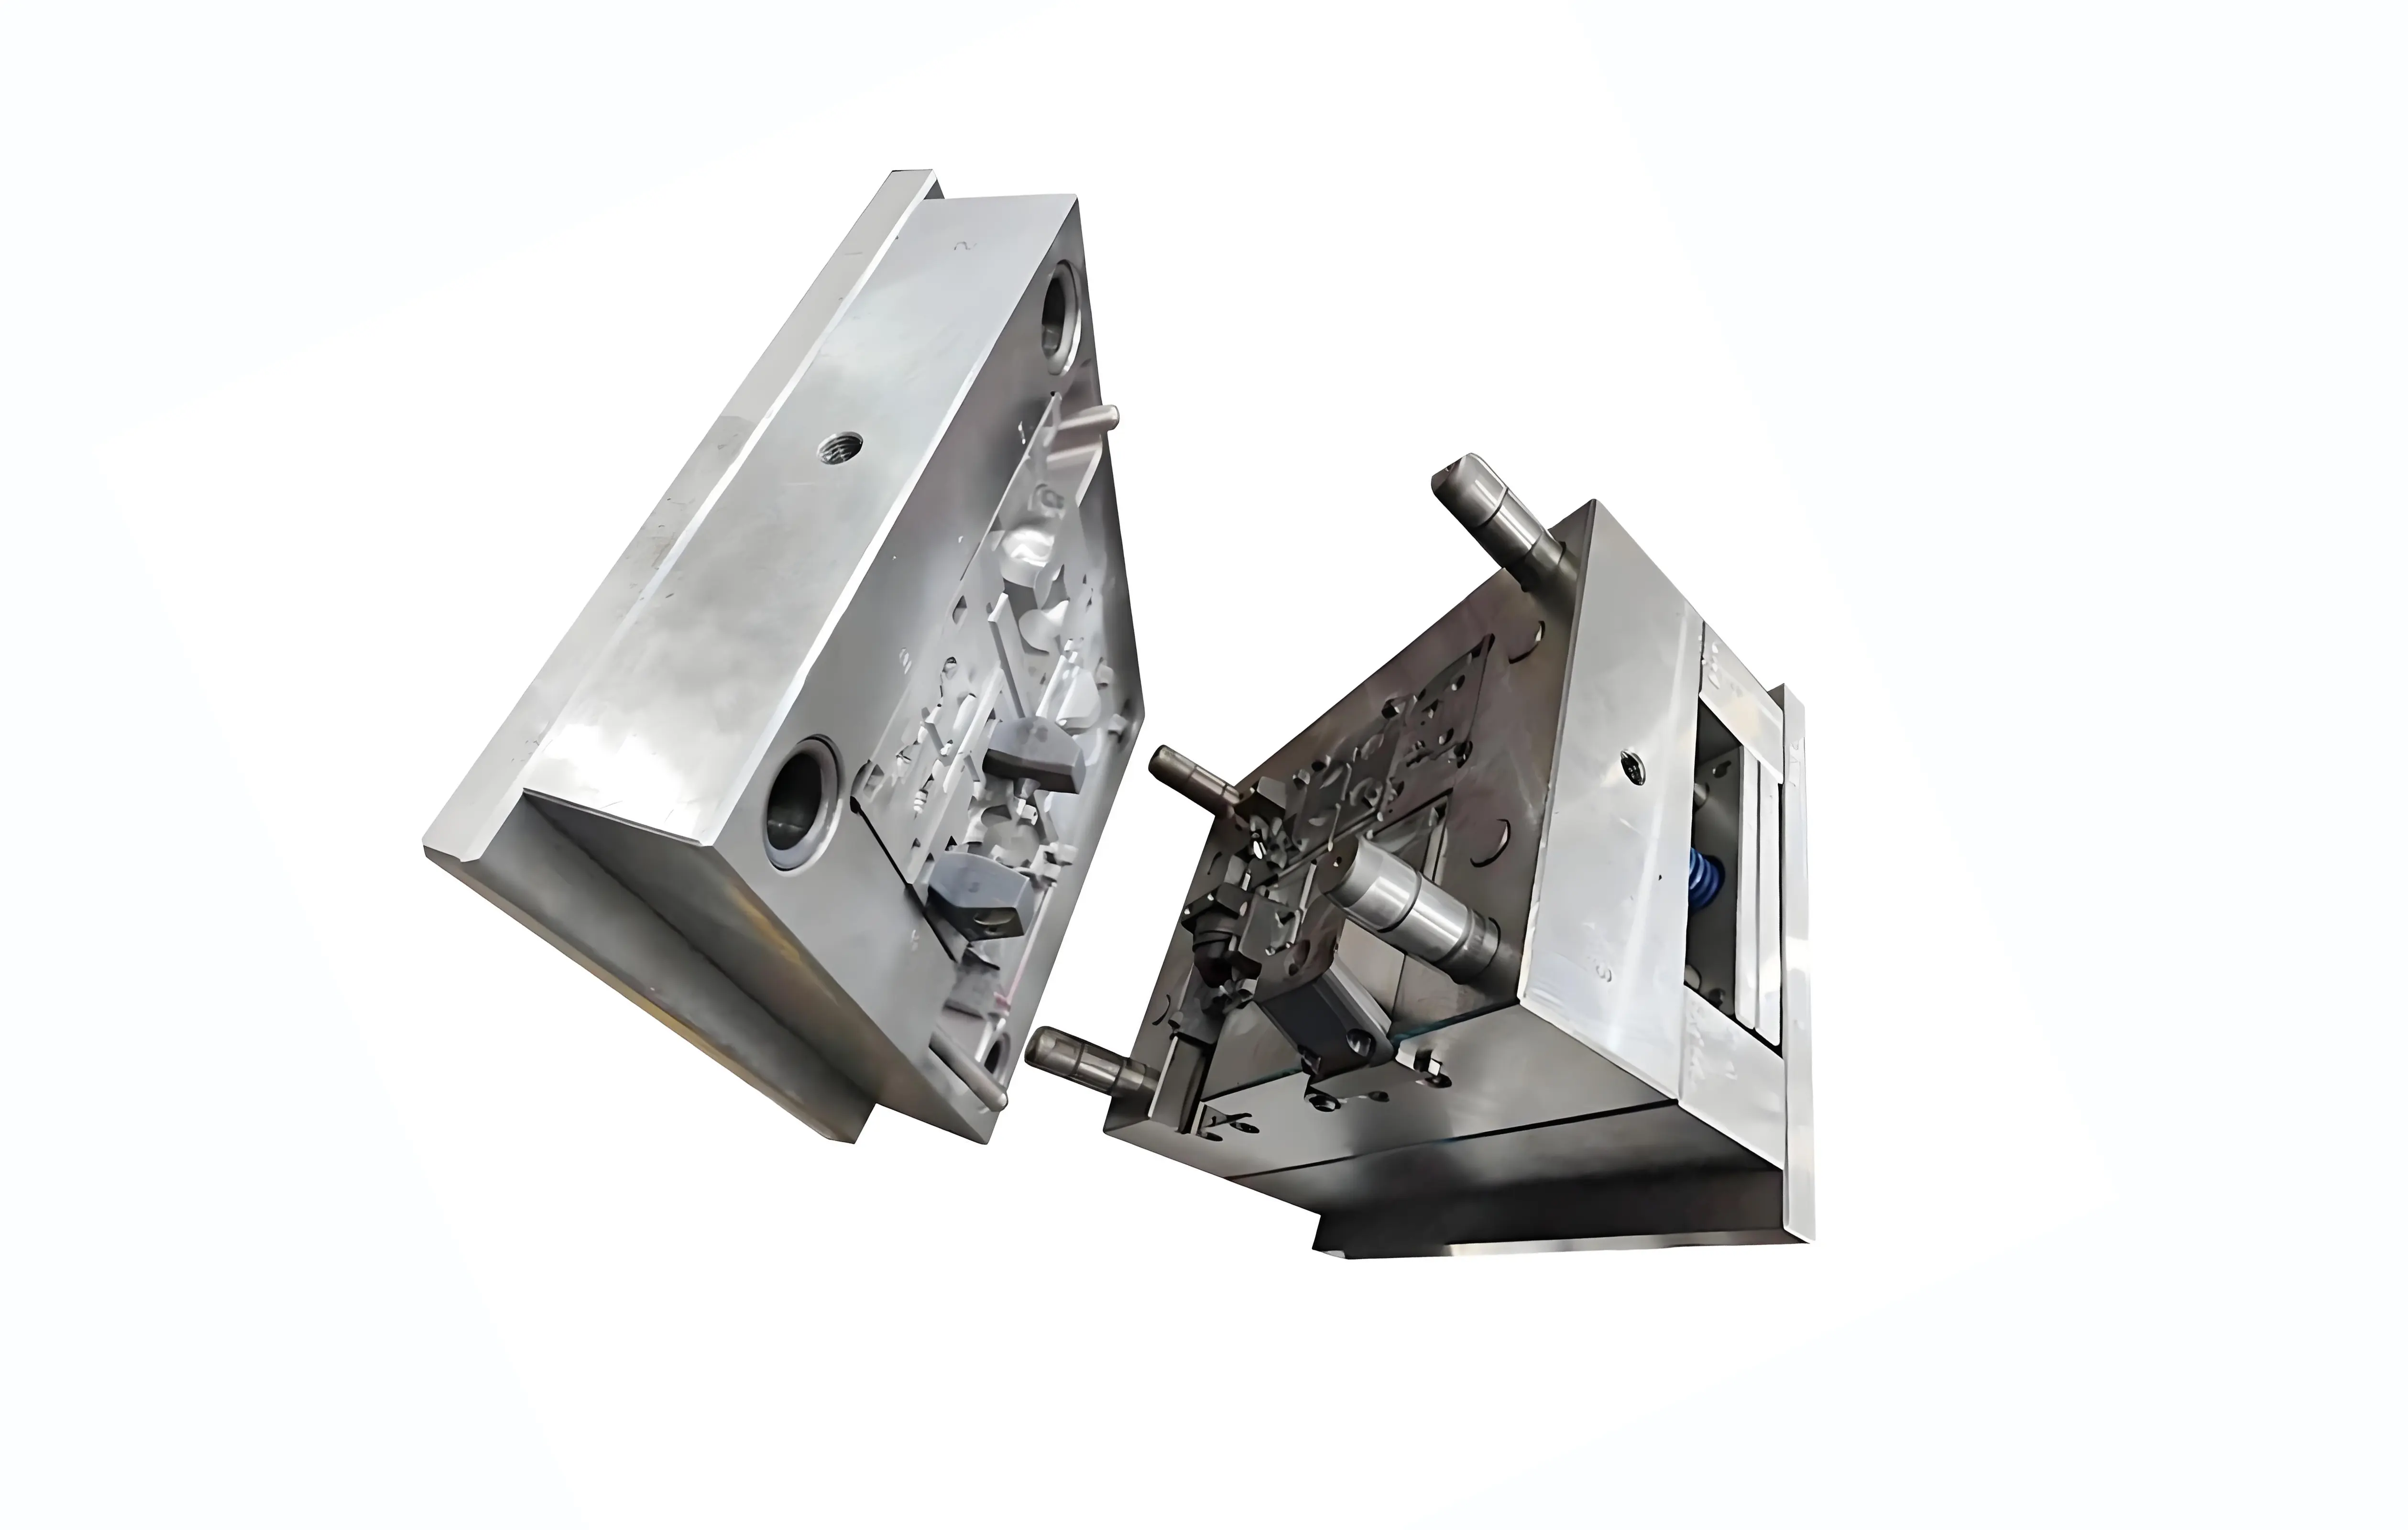
7. エンジニアの標準プロジェクト評価フロー:図面から機械選定まで
すべての正式なワイヤハーネスオーバーモールディングプロジェクトは、ツーリングと生産の前に一貫した評価ワークフローに従います。機械選定は常にすべての製品とプロセスパラメータを検証した後に最終決定され、事前に選択されることはありません:
ステップ1 — ケーブルと端子の図面を確認 主要な仕様の確認から始めます:ケーブル外径、絶縁材料、導体ゲージ、コネクタ全体寸法、端子取り付け位置、分岐レイアウト。これらの詳細は、プロジェクトのインサート形状、金型適合要件、治具の複雑さを定義します。
ステップ2 — オーバーモールド形状設計を分析 肉厚均一性、統合ストレインリリーフ構造、シール溝レイアウト、アンダーカット特徴、ケーブル出口方向を評価します。この評価は、設計段階の早期に金型離型の課題と潜在的な充填または冷却リスクを特定します。
ステップ3 — インサート装填スキームを確認 注文バッチサイズと製品一貫性に基づいて生産ワークフローを選択します。高混合カスタムプロジェクトは通常、手動迅速切り替えまたは治具支援位置決めを使用し、標準化大量生産はロボット自動装填システムを採用します。
ステップ4 — 生産要件を定義 年間生産量、典型的なバッチ量、製品バリエーション数、目標サイクルタイムを明確にします。これらの指標は、プロジェクトが柔軟な生産能力または最大連続スループットのどちらを優先するかを決定します。
ステップ5 — 金型構成を最適化 単一キャビティまたは多キャビティレイアウトから選択し、スライド、回転、またはサイドコア機構を統合して幾何学的離型制限を解決し、金型構造をプロジェクトニーズに一致させます。
ステップ6 — 機械タイプを最終決定 クランプ力、ショット容量、金型開き距離、自動化互換性を相互検証して、プロジェクトに最適な縦型、横型、またはハイブリッド射出成形装置を選択します。
8. 迅速な選択のためのエンジニアリング決定マトリックス
以下のマトリックスは、ワイヤハーネスオーバーモールディングプロジェクトの実用的な機械選定を導く主要なエンジニアリング質問を要約しています:
|
製品とプロジェクト要件
|
主要なエンジニアリング判断質問
|
|---|---|
|
柔軟な多分岐ハーネス
|
成形中にインサートはどのように位置決めおよびサポートされますか?
|
|
大量端子オーバーモールディング
|
プロセスを自動化し、多キャビティツールと一致させることができますか?
|
|
頻繁な製品切り替えとプロトタイプ試作
|
金型とインサート治具をどのくらい迅速に交換およびデバッグできますか?
|
|
薄肉精密オーバーモールディング
|
機械と金型は安定した充填と圧力制御を提供できますか?
|
|
大型コネクタオーバーモールディング
|
十分な金型開き距離と作業スペースがありますか?
|
|
防水およびシールオーバーモールディング
|
シール形状とプロセス検証の標準化された制御をどのように実現しますか?
|
|
高い引張力の機械的要件
|
どのような機械的ストレインリリーフとアンカリング構造を予約する必要がありますか?
|
|
多ケーブル混合出口構造
|
射出中の変位を避けるために各ケーブル分岐をどのように固定しますか?
|
9. 機械選定のための主要な意思決定ロジック
以下の場合に縦型射出成形を選択します:
-
手動または治具支援インサート装填が主流の生産モードである
-
製品が複雑な多分岐柔軟配線と特殊形状インサート形状を持っている
-
頻繁な金型交換を伴う高混合、低〜中量生産
-
プロトタイプ検証と小ロット試作が必要
-
特殊な成形構造のために回転/スライド金型機構が必要
以下の場合に横型射出成形を選択します:
-
安定した大量バッチ生産が中核的な要求である
-
ロボットインサート装填と自動化組立ライン統合が必要
-
製品が安定した統一された構造仕様で標準化されている
-
出力を向上させるために多キャビティツールが経済的に実行可能である
-
手動介入を減らしサイクルタイムを安定化させることが主要なコスト管理目標である
主要な結論:機械の方向は二次的な選択要因です。最終的な装置の決定は、業界の垂直またはバッチサイズだけでなく、金型設計、インサート保持戦略、自動化レベル、材料特性、品質要件に依存します。
FAQ
縦型射出成形はワイヤハーネスに常に適していますか?
いいえ。普遍的に優れた機械タイプはありません。縦型レイアウトは複雑な柔軟ハーネスの手動インサート配置を簡素化しますが、横型機は資格のある治具、ロボット装填、最適化された金型設計で同等または優れた成形品質を提供できます。最終的な選択は包括的なプロジェクトパラメータに依存します。
ケーブルオーバーモールディングの縦型と横型射出成形の違いは何ですか?
根本的な違いは金型開きとクランプ軸にあり、これが金型アクセスモードと自動化適応性を決定します。縦型機は複雑なインサートのためのより良い手動作業スペースを提供します。横型機は自動化大量生産ラインとより互換性があります。どちらのレイアウトも本質的に高い精度やより良い品質を保証するものではありません。
ケーブルオーバーモールディングにはどの射出成形機が適していますか?
機械選定は、インサート装填方法、金型構成、自動化レベル、製品形状、サイクルタイム、生産量に依存します。縦型機は手動または治具支援装填を必要とする高混合アセンブリに有利であり、横型システムはロボット装填、多キャビティツール、標準化生産が必要な場合に有利です。
縦型機は大量生産に使用できますか?
はい。回転テーブル、スライド機構、自動装填装置を備えた縦型機は安定した大量生産を達成でき、「小ロットにのみ適する」という従来の制限を打破します。実際の生産能力は装置構成とプロセス最適化に依存します。
横型機はワイヤハーネスインサートを成形できますか?
もちろんです。横型オーバーモールディングは、自動車、産業、民生電子ハーネス生産で広く使用されています。カスタム治具とロボット装填により信頼性の高いインサート位置決めを実現し、高精度成形要件を満たすことができます。
ハーネスオーバーモールディングの機械選定を決定する主要な要因は何ですか?
主要な要因には、クランプ力、ショットサイズ、射出圧力と速度、金型開き距離、インサート装填モード、自動化レベル、製品形状、材料特性、生産量が含まれ、機械の方向が最終的な一致指標です。
エンジニアリング重視のCTA
ワイヤハーネスオーバーモールディングプロジェクトのためのカスタマイズされた機械選定とプロセス検証が必要な場合は、ケーブルまたは端子の図面、オーバーモールド寸法仕様、材料要件、品質基準、年間量目標、インサート装填条件を提出してください。これにより、ツーリング開始前に部品形状、金型コンセプト、治具設計、機械構成を完全に評価し、予測可能な生産リスクを排除し、全体的なプロセス効率を最適化できます。
このガイドは、実用的なオーバーモールディングプロセス経験に基づいており、自動車、医療、産業、民生電子ワイヤハーネスオーバーモールディングシナリオのための主要装置比較、欠陥トラブルシューティング、標準化されたプロジェクト評価ワークフロー、データ駆動型機械選定ロジックをカバーしています。