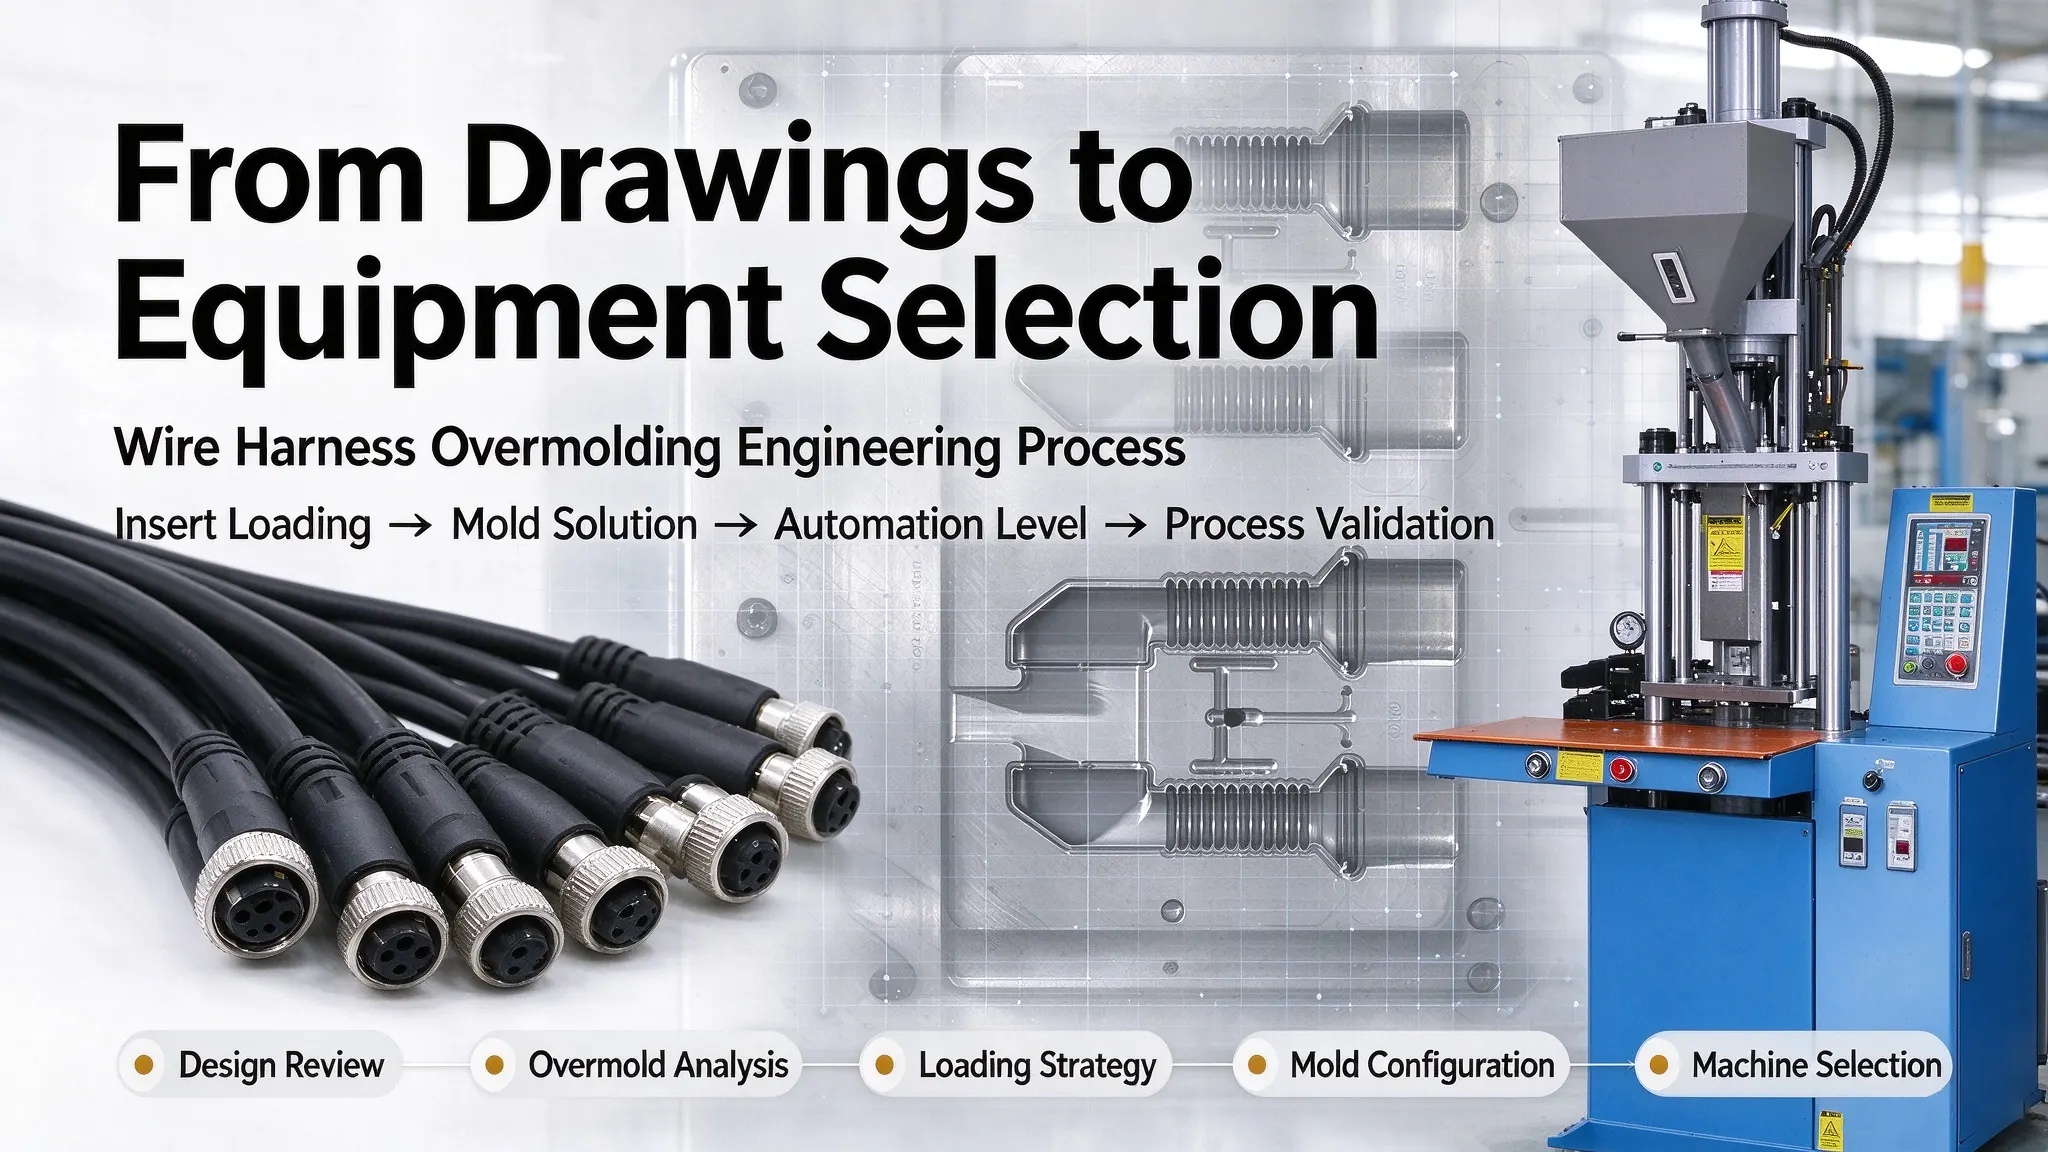
线束包覆成型可保护汽车、医疗、工业和消费电子产品中的线缆、端子和连接器,提供必要的绝缘、结构保护和环境密封。工程师在包覆成型项目中经常面临垂直与水平注塑成型方案的选择,这一决策直接影响模具可行性、良率和长期生产稳定性。许多制造团队依赖过时的概括来选择机型,这往往导致夹具不匹配、嵌件偏移或周期性能低下。实际选机需考虑嵌件形状、装载方式、模具结构、材料行为和自动化计划。本指南分享经过工厂验证的实用判断标准、常见缺陷分析和结构化项目工作流程,帮助工程师为每个线束包覆成型需求匹配正确的注塑成型配置。
成功的线束包覆成型取决于注塑过程中稳定的嵌件固定以及与生产需求匹配的稳定产能。机器适用性因嵌件装载方式、包覆成型几何形状的复杂程度、模具结构以及产线是否需要自动化操作而有很大差异。没有一种机型能适合所有线缆组装项目,因此必须逐案进行技术评估。
水平注塑机沿水平轴锁模,对于标准化线缆组件和固定规格包覆成型零件,能够以稳定的周期产出可靠运行。这些方案依赖定制夹具在每个注射周期中保持端子和线缆稳定。垂直注塑机采用垂直锁模,简化了手动嵌件放置,更好地适应复杂分支线束和频繁的产品换型。下面我们阐明生产现场的实际机器性能,纠正常见的行业误解,并列出线束包覆成型选机的完整工程评估流程。
什么是线束制造中的包覆成型?
线束包覆成型(也称为线缆组件的嵌件成型)将预组装的线缆、端子和连接器嵌件封装在热塑性或硅胶聚合物材料中。模制结构在线缆端接和连接点提供关键的应力消除、环境密封、机械冲击保护和电气绝缘。
与传统塑料注塑成型不同,线束包覆成型必须在填充、保压和冷却过程中保护预成型的脆弱线缆和端子嵌件。导体对齐、绝缘完整性、屏蔽连续性和端子保持必须在每个成型周期中保持稳定。因此,模具可及性、嵌件固定方法和工艺可控性是生产成功的关键设计和选择因素。
1. 垂直与水平注塑成型:核心结构差异
1.1 垂直注塑成型结构与操作特点
垂直平台通常集成旋转台和多工位滑动模具,实现多位置工作流程,让操作员在一个型腔生产的同时准备另一组嵌件。这减少了机器闲置时间,提高了混合零件生产的整体产出。垂直模具还经常部署侧抽芯机构,以形成倒扣、侧槽、密封特征和其他无法沿主开模方向脱模的几何形状。这些模具适配解决了大多数定制形状包覆成型线缆零件的结构成型挑战。
1.2 水平注塑成型结构与操作特点
水平机沿水平轴开模,零件顶出由机器内置顶出系统处理。这种布局自然搭配多型腔模具和机器人嵌件装载,非常适合以一致批次生产的标准化线缆和端子组件。流动长度和填充行为由浇口位置、流道设计、型腔几何形状、嵌件配置和工艺调优决定,而非机器方向本身。
水平机的一个关键优势是无缝自动化集成。对称的水平开模布局支持上游嵌件供料、机器人装载、自动零件卸载、模后修剪、电气测试和视觉检测——形成全闭环生产单元。这种集成工作流程稳定了周期时间,减少了人工依赖,并为固定规格线缆包覆成型产品提供一致的产出。
2. 工艺特点与材料应用原则
PVC、TPU、TPE、PA 和硅胶可在任一种机器配置上加工。实际工艺窗口取决于熔体温度、粘度、模具温度、注塑曲线、排气和冷却要求。机器方向本身不限制材料兼容性。
2.1 垂直机工艺优势
垂直机在灵活、高混合生产场景中表现出色。伺服驱动注塑系统支持多级速度调节,适合细线规导线的薄壁和深腔包覆成型。多区料筒和模具温度控制提高了熔体均匀性,消除了基本单级设置常见的材料流动不一致问题。内置低压模具保护在模具闭合前检测卡住的嵌件和异物,降低模具碰撞风险和长期维护成本。
2.2 水平机工艺优势
水平机针对标准化批量生产进行了优化。调优的注塑速度缩短了填充时间,而精确的模具温度控制和工程化冷却通道布局稳定了热塑性材料的整体成型周期性能。一致的零件质量依赖于背压、注塑速度、熔体温度、模具温度、浇口几何形状和排气的协调调优,而非单一参数的调整。
搭配机器人嵌件处理和多型腔模具,水平系统可以减少人工依赖,稳定周期时间一致性,并实现标准化包覆成型线束的连续批量生产。
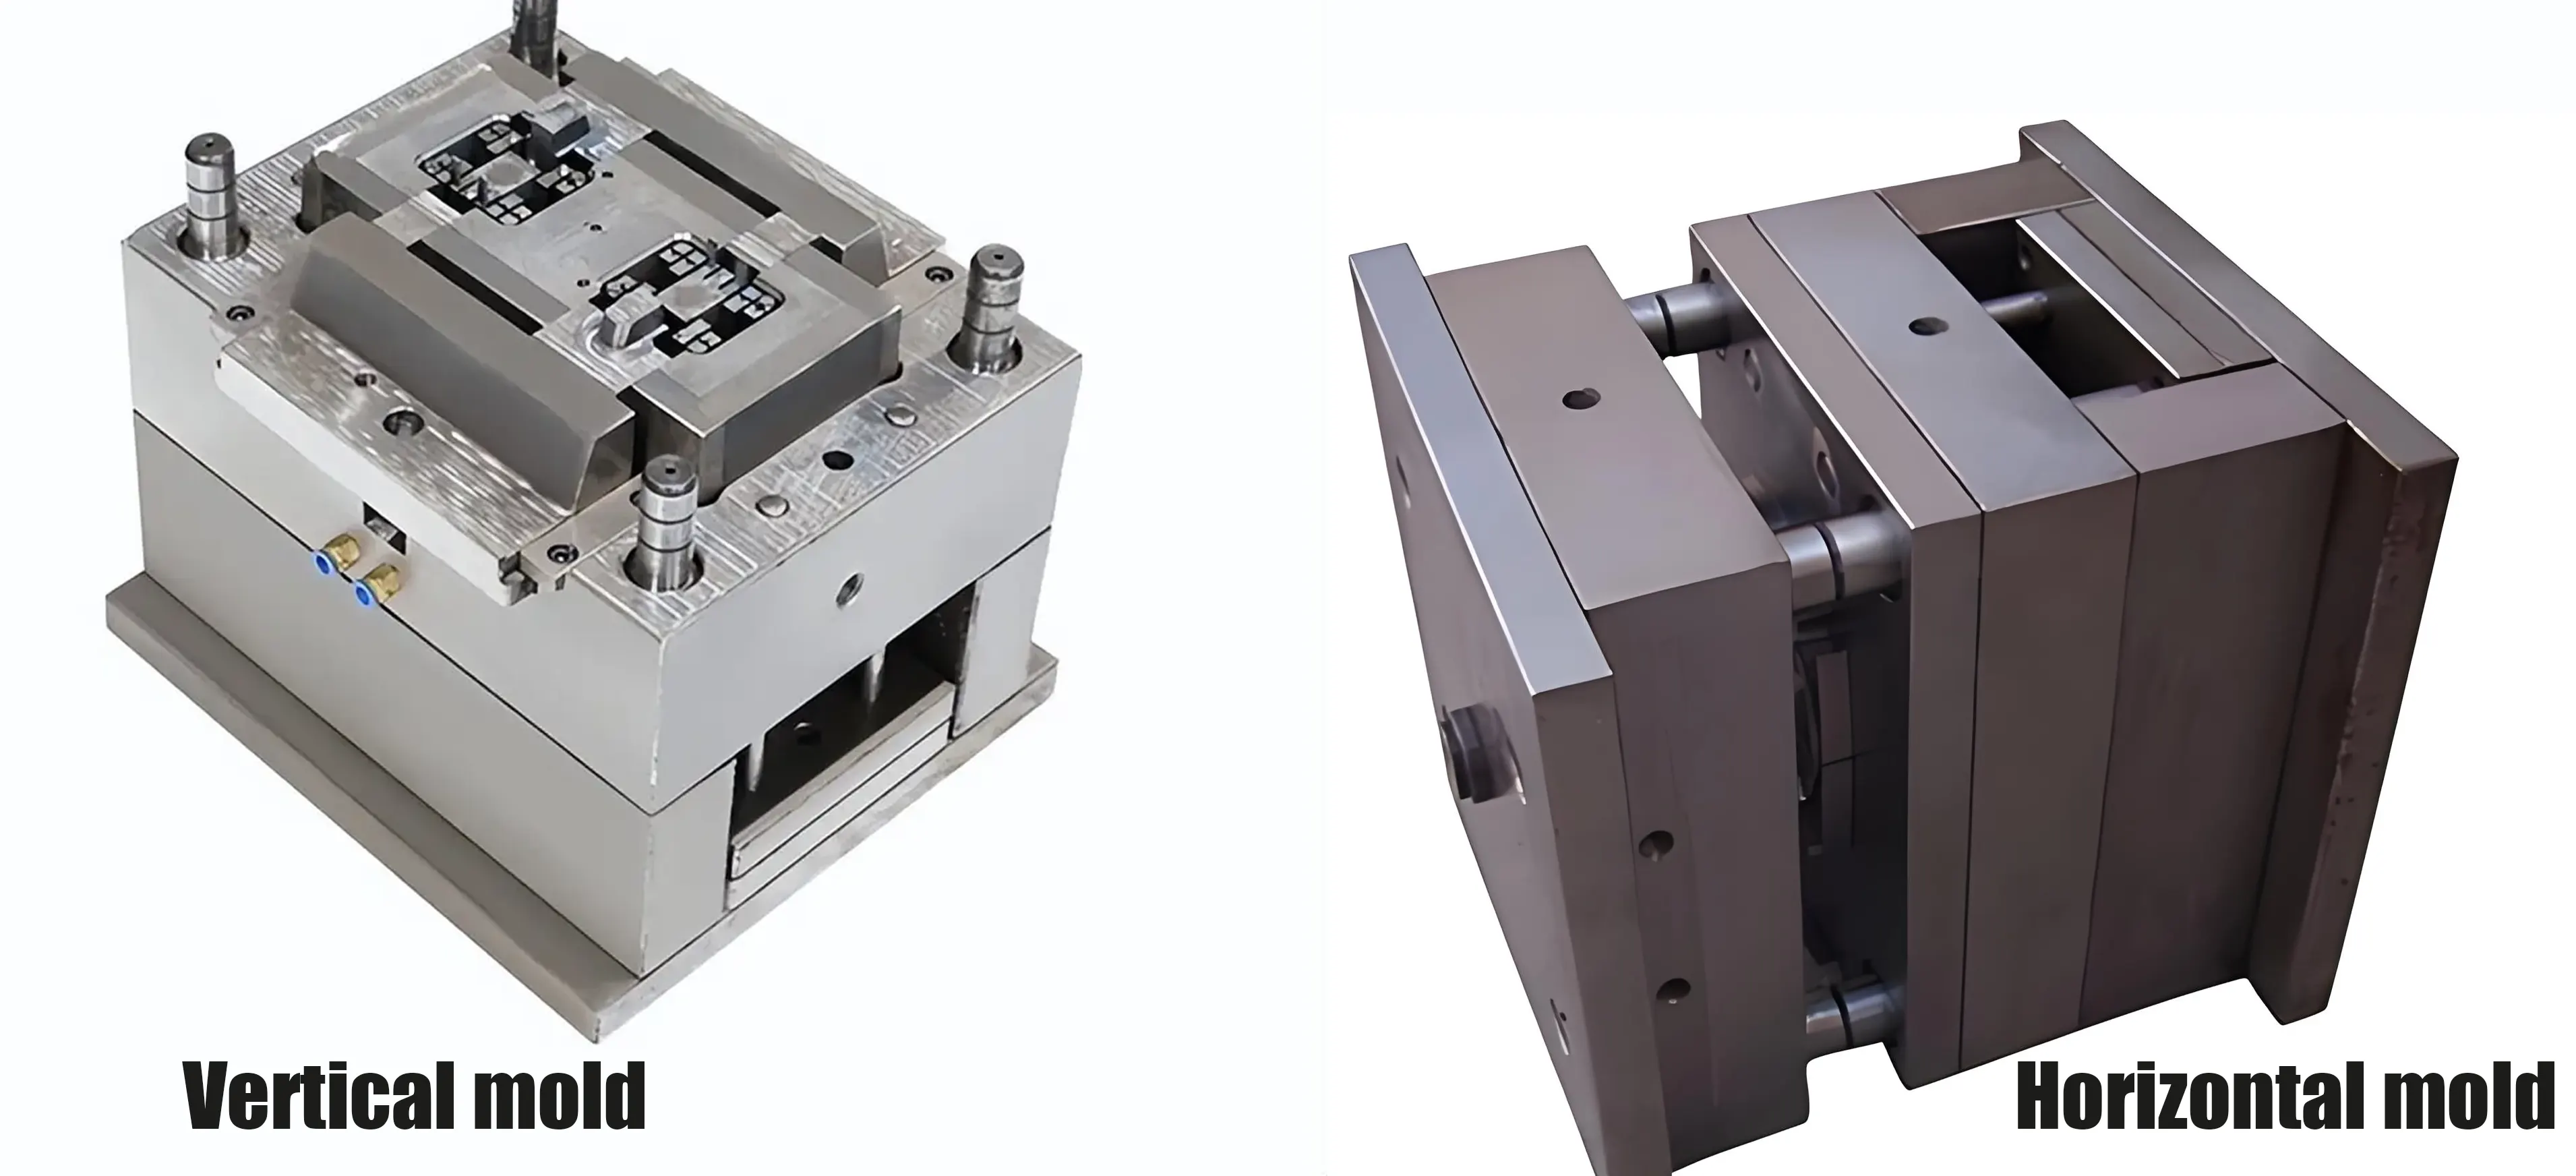
3. 典型线束包覆成型应用与工艺考虑
以下应用场景在实际生产中很常见,但行业/产品与机型之间没有固定对应关系。所有场景都支持垂直和水平设备,最终选择取决于生产模式、自动化水平和模具配置。
3.1 柔性多分支线束组件
消费电子的多分支信号线束和细线规柔性线缆可在两种机型上生产。垂直方案简化了定制小批量生产中的手动嵌件处理和快速换模。对于大批量标准化多分支线束,配备定制固定夹具和机器人装载的水平机可提供稳定、可重复的大规模生产。
3.2 汽车高压线束组件
汽车高压线束包覆成型要求可靠的密封和结构耐久性。水平布局非常适合标准化端子设计与机器人装载和多型腔模具的搭配。对于原型或高混合高压组件,可根据嵌件复杂性、夹具要求和预期产量使用任一配置。
3.3 医疗线缆组件
医疗线缆包覆成型可使用任一种机器配置。决定因素更多是材料合规性、清洁度要求、工艺验证、批次可追溯性、灭菌兼容性和嵌件处理物流。垂直方案可能在原型或高混合生产期间便于手动装载,而自动化水平单元可能适合标准化医疗线缆组件的稳定大批量生产。
3.4 工业线缆与拖链组件
工业拖链线缆和设备连接线缆要求一致的屏蔽完整性和机械耐久性。标准化工业线缆设计非常适合水平自动化批量生产。定制、小批量或特殊形状的工业线束原型在具有快速换模设置的垂直机上生产更灵活。
3.5 连接器与端子包覆成型
端子和连接器包覆成型是大规模生产中最常见的线缆包覆成型工艺。水平多型腔模具为标准化电源和信号端子提供高效产出。垂直旋转和滑动模架支持特殊形状端子和低批量定制连接器设计的灵活混合生产。
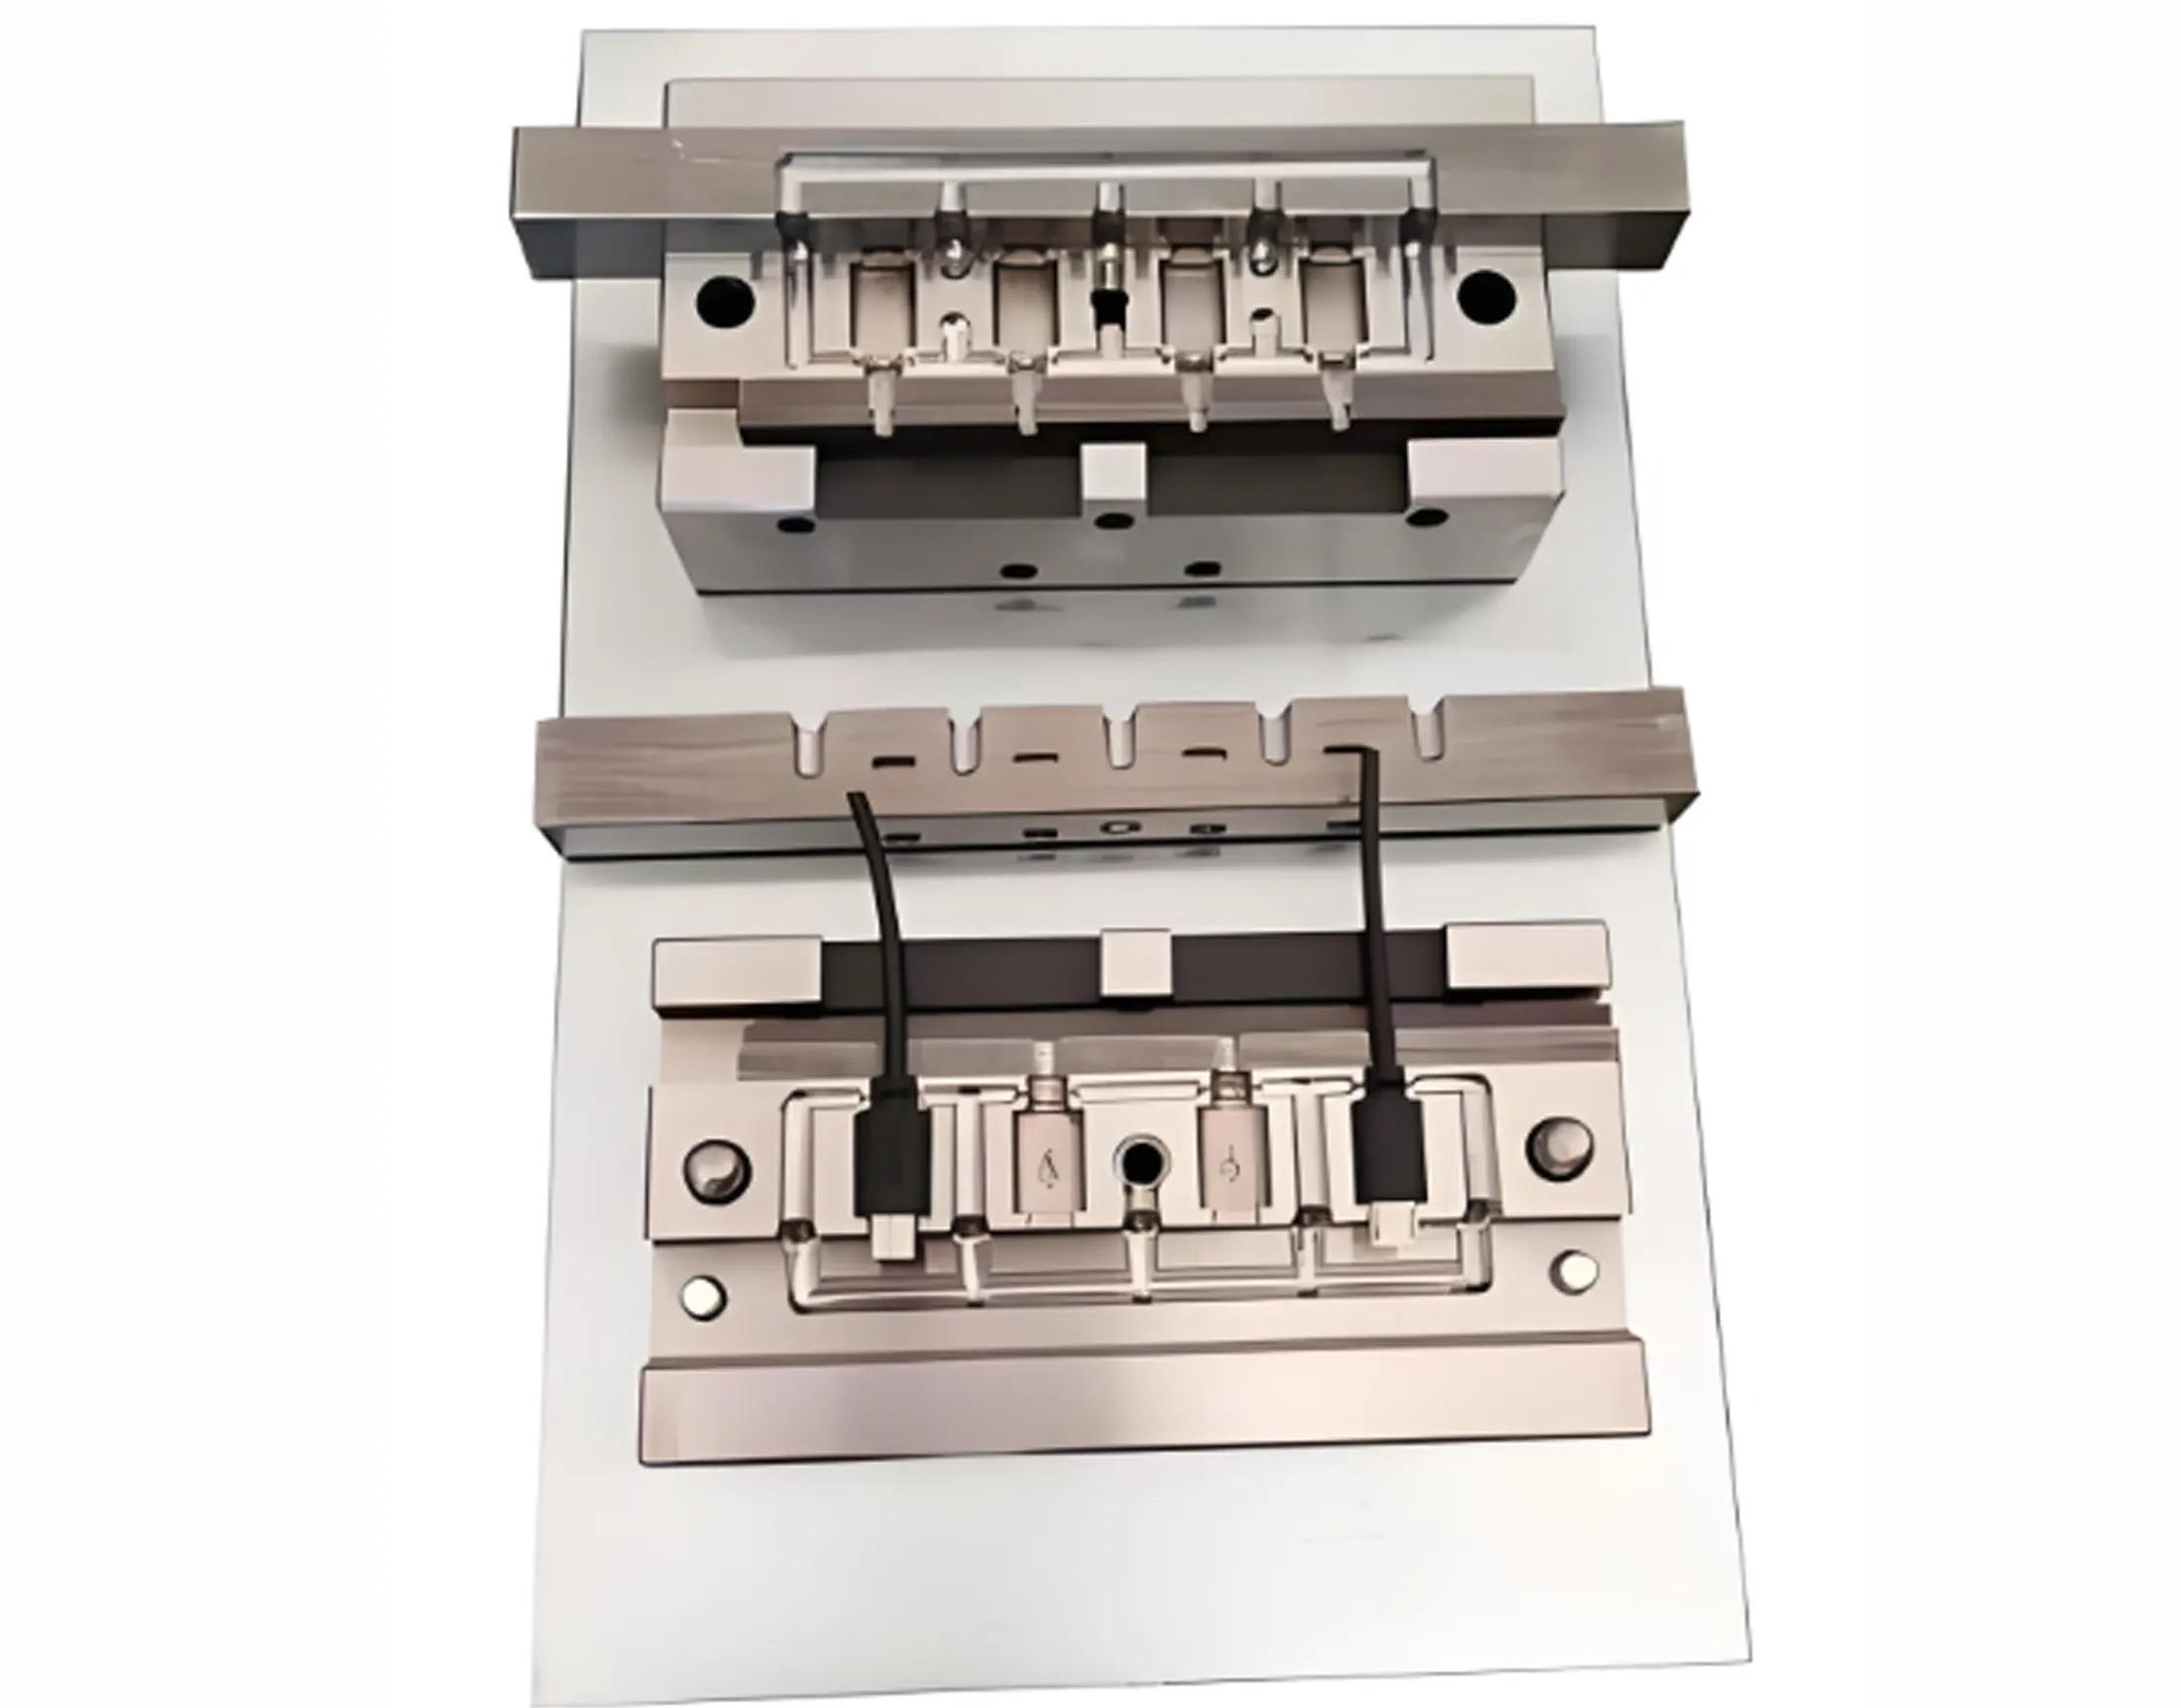
4. 常见线束包覆成型缺陷及可能原因
现场缺陷解决是包覆成型工艺调优的核心。下表列出了线束生产中常见的成型问题及其典型根本原因,支持针对性的模具调整和工艺优化:
|
缺陷类型
|
根本原因
|
|---|---|
|
短射
|
注射量不足、排气不良、熔体或模具温度不正确、浇口几何形状受限
|
|
飞边
|
锁模力不足、注塑/保压压力过大、分型面磨损或损坏、模具对中不良或排气间隙过大
|
|
线缆位移
|
夹具保持力不足、注塑力不平衡、浇口位置不当、自由线缆长度无支撑
|
|
空洞
|
夹气、保压不足、排气不良、材料潮湿、冷却不均匀
|
|
缩痕
|
保压压力/时间不足、局部壁厚过大、冷却不充分或浇口/保压设计不良
|
|
烧焦痕
|
压缩夹气、注塑速度过快、排气不良
|
|
分层
|
材料不相容、污染、表面状态不良、机械互锁不足或包覆成型材料与线缆/端子表面之间的粘合不充分
|
|
线缆绝缘损坏
|
熔体温度过高、注塑压力高、模具边缘锋利、过度锁模
|
|
低拉拔/剥离强度
|
机械锚固或应力消除几何形状不足、材料粘合不良或封装不完整
|
|
泄漏(密封包覆成型)
|
封装不完整、分型线缺陷、嵌件密封几何形状不良
|
5. 垂直与水平注塑成型综合比较表
以下中立比较表涵盖实际工厂选择标准,消除绝对性能判断,以反映真实生产适应性:
|
选择因素
|
垂直注塑机
|
水平注塑机
|
|---|---|---|
|
嵌件装载
|
通常便于手动嵌件放置
|
通常适合自动化/机器人装载
|
|
复杂线缆布线
|
通常有利于柔性/分支嵌件
|
需要工程化夹具来固定线缆
|
|
多型腔生产
|
可用,但在手动装载设置中通常受限
|
对大批量多型腔模具具有强大优势
|
|
自动化能力
|
可提供旋转/滑动系统和自动装载
|
非常适合机器人装载和自动化生产单元
|
|
模具可及性
|
通常便于手动嵌件装载
|
通常有利于自动化模具处理
|
|
产量适应性
|
低至中批量或高混合批量;通过自动化升级支持大批量生产
|
中高批量标准化零件
|
|
零件几何适应性
|
复杂嵌件和定制包覆成型轮廓
|
针对可重复、标准化几何形状优化
|
|
工厂布局要求
|
占地面积和头顶净空取决于机器配置、模具尺寸和自动化布局。
|
需要线性地面空间;占地面积因吨位和自动化布局而异
|
|
人工依赖
|
手动装载可能较高
|
通过自动化大幅降低人工需求
|
|
最佳匹配标准
|
嵌件处理灵活性 + 频繁换模
|
自动化集成 + 持续产能
|
6. 如何为线束包覆成型选择合适的注塑机
在选择机器之前,工程师通常会审查以下核心技术参数,以将设备与项目要求匹配。
6.1 锁模力
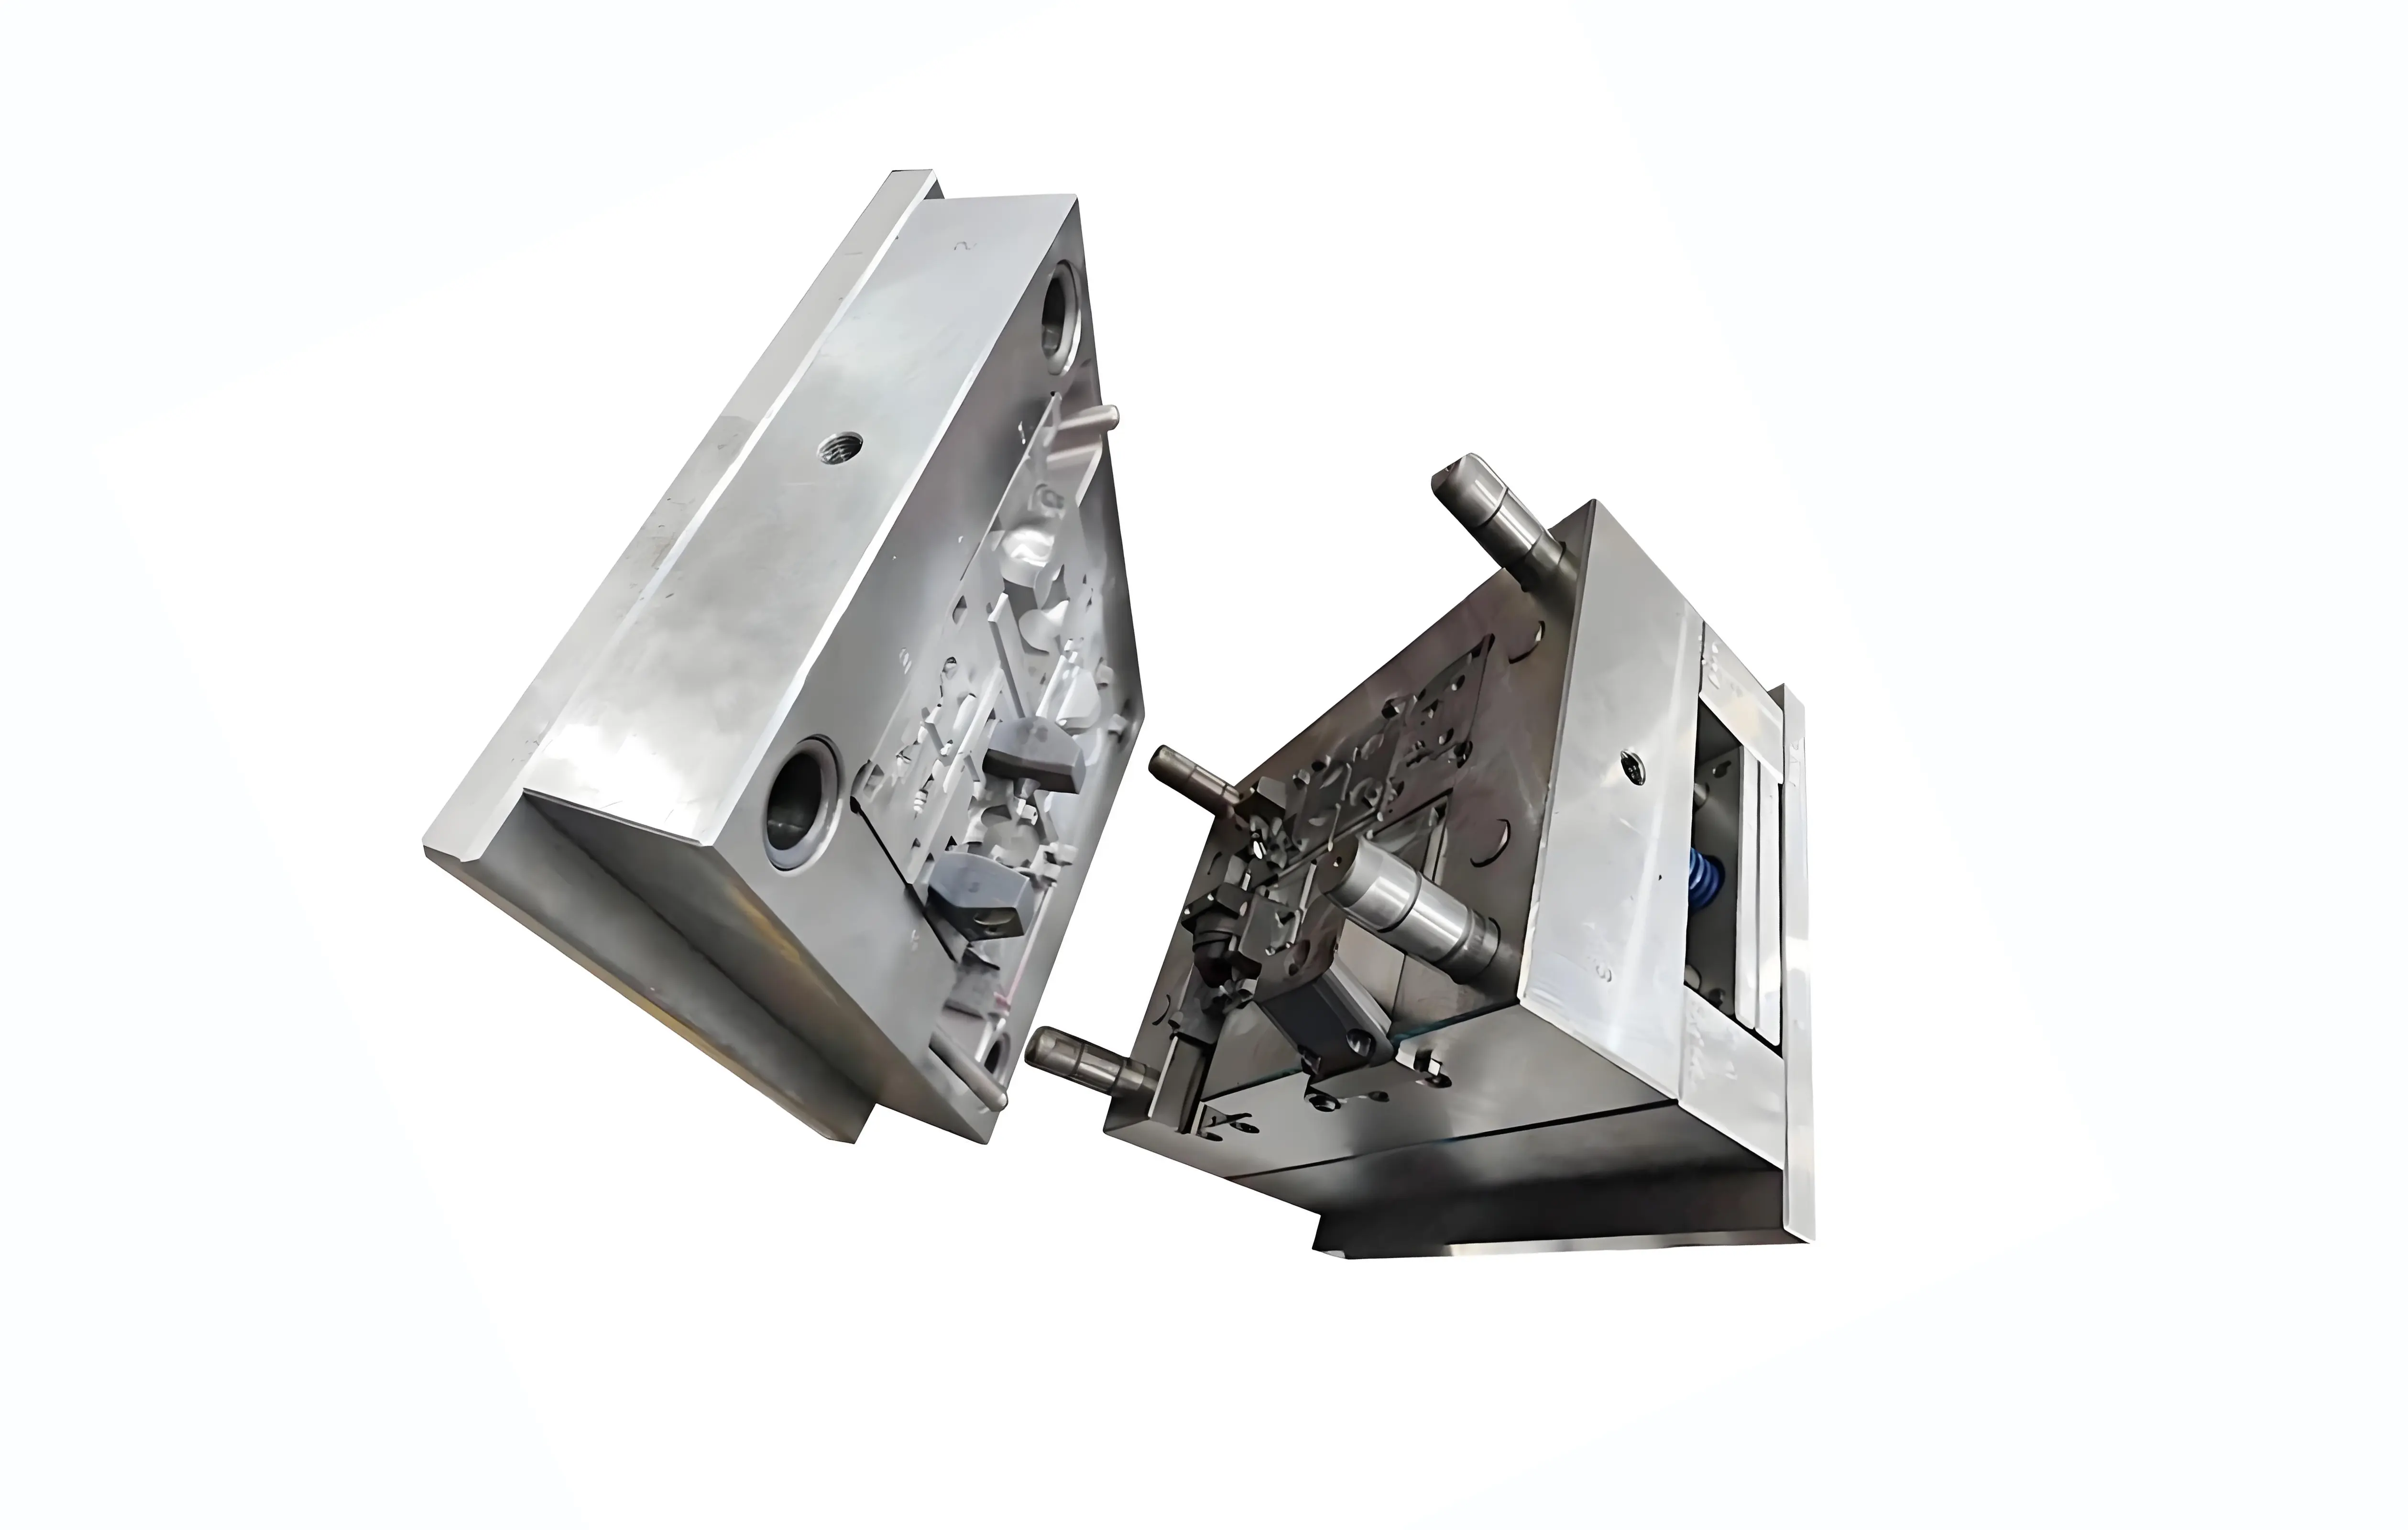
锁模力根据零件投影面积、型腔压力、型腔数量和标准安全余量计算。吨位不足会导致飞边和分型线溢料。过大的锁模力会增加模具和机器负载,如果设置不当,可能导致模具过早磨损。
6.2 注塑量 / 注射量
所选注射量应为零件、流道系统和必要的工艺余量提供足够容量,而无需不必要地接近机器的最大注射能力运行。适当的尺寸稳定了熔体一致性,避免了批量生产中的工艺波动。
6.3 注塑压力和速度
薄壁和细线包覆成型需要受控的注塑曲线,平衡填充速度与线缆绝缘和嵌件的保护。较大的连接器或较长的流动路径可能需要更高的注塑压力或分段注塑曲线,具体取决于材料粘度、浇口设计和型腔几何形状。
6.4 模具尺寸和开模距离
线束包覆成型通常涉及不规则连接器、多分支线缆和定制端子,对开模行程和模板尺寸提出严格要求。足够的分型面空间是安全放置嵌件和顺利脱模的必备条件,使其成为机器和模具选择的关键限制因素。
6.5 嵌件装载方法
嵌件处理方法分为三种常见类别:手动放置、夹具辅助半自动装载和机器人全自动装载。手动灵活设置适合高混合小批量项目,而机器人系统保留用于固定规格大批量生产——这种处理策略直接决定最佳机器方向。
6.6 周期时间构成
总成型周期时间由六个连续阶段组成:嵌件装载、模具闭合、注塑和保压、冷却、开模和零件卸载。整体产能取决于端到端工艺优化。垂直旋转模具可以通过减少机器闲置时间提供有竞争力的周期效率,就像自动化水平设置一样。
6.7 材料特性
许多常用的线束包覆成型材料,包括 PVC、TPU、TPE、PA 和硅胶,在注塑单元、温度控制、材料供给系统和模具正确匹配时,可在任一种机器配置上加工。材料热性能和粘度决定工艺调优,而非限制机型选择。
7. 工程师标准项目评估流程:从图纸到选机
所有正式的线束包覆成型项目在模具制造和生产之前都遵循一致的评估工作流程。机器选择总是在验证所有产品和工艺参数后最终确定,而不是预先选择:
第 1 步——审查线缆和端子图纸 首先验证核心规格:线缆外径、绝缘材料、导体线规、连接器整体尺寸、端子安装位置和分支布局。这些细节定义了项目的嵌件几何形状、模具配合要求和夹具复杂性。
第 2 步——分析包覆成型几何设计 评估壁厚均匀性、集成应力消除结构、密封槽布局、倒扣特征和线缆出口方向。此评估在设计阶段早期识别模具脱模挑战和潜在的填充或冷却风险。
第 3 步——确认嵌件装载方案 根据订单批量和产品一致性选择生产工作流程。高混合定制项目通常使用手动快速切换或夹具辅助定位,而标准化大批量生产采用机器人自动装载系统。
第 4 步——定义生产要求 明确年产量、典型批量、产品变体数量和目标周期时间。这些指标决定项目是优先考虑柔性生产能力还是最大连续产能。
第 5 步——优化模具配置 将模具结构与项目需求匹配,在单型腔或多型腔布局之间选择,并集成滑动、旋转或侧抽芯机构以解决几何脱模限制。
第 6 步——确定机器类型 交叉验证锁模力、注射量、模具开模距离和自动化兼容性,以选择最适合项目的垂直、水平或混合注塑成型设备。
8. 快速选型的工程决策矩阵
以下矩阵总结了指导线束包覆成型项目实际选机的核心工程问题:
|
产品与项目要求
|
核心工程判断问题
|
|---|---|
|
柔性多分支线束
|
成型过程中嵌件将如何定位和支撑?
|
|
大批量端子包覆成型
|
工艺能否自动化并与多型腔模具匹配?
|
|
频繁产品换型与原型试制
|
模具和嵌件夹具能以多快速度更换和调试?
|
|
薄壁精密包覆成型
|
机器和模具能否提供稳定的填充和压力控制?
|
|
大尺寸连接器包覆成型
|
是否有足够的模具开模距离和操作空间?
|
|
防水密封包覆成型
|
如何实现密封几何形状的标准化控制和工艺验证?
|
|
高拉拔力机械要求
|
需要预留哪些机械应力消除和锚固结构?
|
|
多线缆混合出口结构
|
如何固定每个线缆分支以避免注塑过程中位移?
|
9. 选机的核心决策逻辑
在以下情况下选择垂直注塑成型:
-
手动或夹具辅助嵌件装载是主流生产模式
-
产品具有复杂的多分支柔性布线和特殊形状嵌件几何形状
-
高混合、低至中批量生产,频繁换模
-
需要原型验证和小批量试产
-
特殊成型结构需要旋转/滑动模具机构
在以下情况下选择水平注塑成型:
-
稳定的批量生产是核心需求
-
需要机器人嵌件装载和自动化装配线集成
-
产品标准化,结构规格稳定统一
-
多型腔模具在经济上可行,可提高产量
-
减少人工干预和稳定周期时间是关键成本控制目标
关键结论:机器方向是次要选择因素。最终设备决策取决于模具设计、嵌件保持策略、自动化水平、材料特性和质量要求,而非仅取决于行业垂直领域或批量大小。
FAQ
垂直注塑成型对于线束总是更好吗?
不。没有普遍优越的机型。垂直布局简化了复杂柔性线束的手动嵌件放置,而水平机在合格的夹具、机器人装载和优化的模具设计下可以提供同等或更优越的成型质量。最终选择取决于综合项目参数。
线缆包覆成型中垂直与水平注塑成型有什么区别?
根本区别在于开模和锁模轴,这决定了模具可及方式和自动化适应性。垂直机为复杂嵌件提供更好的手动操作空间;水平机与自动化批量生产线更兼容。两种布局本身都不能保证更高的精度或更好的质量。
哪种注塑机更适合线缆包覆成型?
机器选择取决于嵌件装载方法、模具配置、自动化水平、产品几何形状、周期时间和产量。垂直机对于需要手动或夹具辅助装载的高混合组件可能有利,而水平系统在需要机器人装载、多型腔模具和标准化生产的情况下可能有利。
垂直机可以用于大批量生产吗?
可以。配备旋转台、滑动机构和自动装载装置的垂直机可以实现稳定的大批量生产,打破“仅适合小批量”的传统限制。实际生产能力取决于设备配置和工艺优化。
水平机可以成型线束嵌件吗?
当然可以。水平包覆成型广泛用于汽车、工业和消费电子线束生产。通过定制夹具和机器人装载可以实现可靠的嵌件定位,满足高精度成型要求。
决定线束包覆成型选机的核心因素是什么?
关键因素包括锁模力、注射量、注塑压力和速度、模具开模距离、嵌件装载模式、自动化水平、产品几何形状、材料特性和产量,机器方向作为最终匹配指标。
工程导向 CTA
如果您需要为线束包覆成型项目量身定制选机和工艺验证,请提交您的线缆或端子图纸、包覆成型尺寸规格、材料要求、质量标准、年产量目标和嵌件装载条件。这允许在模具制造开始之前全面评估零件几何形状、模具概念、夹具设计和机器配置,消除可预测的生产风险并优化整体工艺效率。
本指南基于实用的包覆成型工艺经验,涵盖核心设备比较、缺陷排除、标准化项目评估工作流程以及针对汽车、医疗、工业和消费电子线束包覆成型场景的数据驱动选机逻辑。