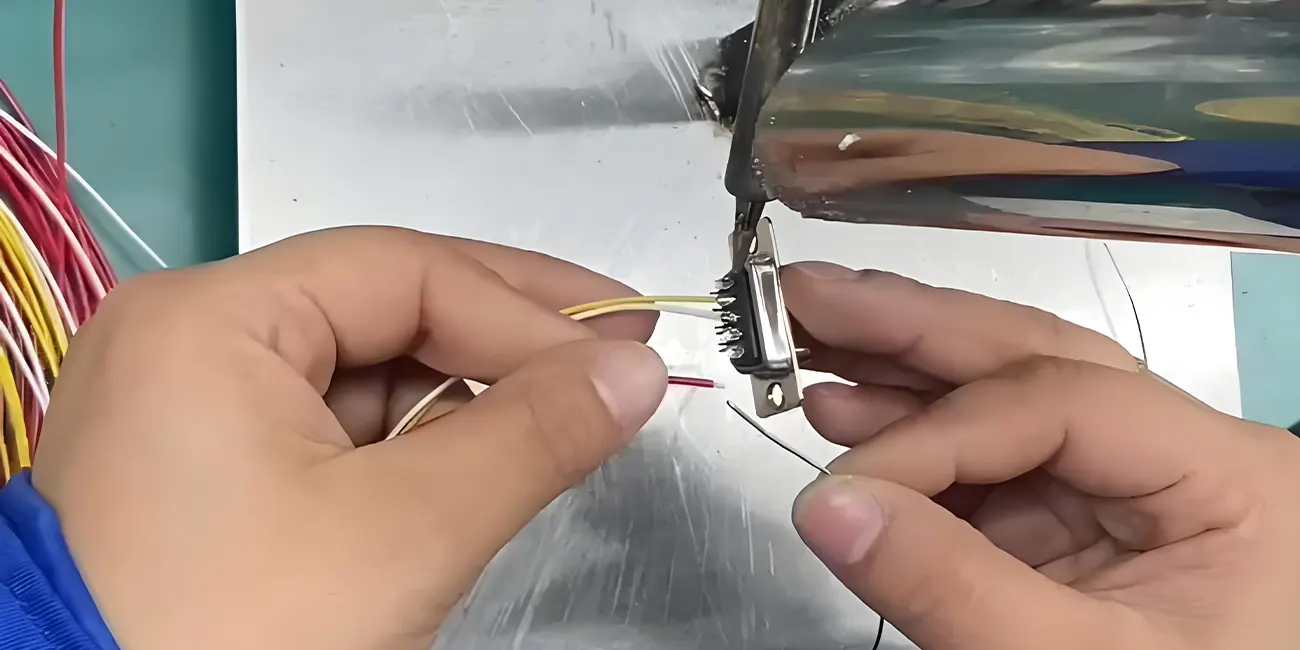
线束焊接是一种重要的连接方法,用于在导体与适用的端子、触点、拼接或其他导电接口之间建立电气和机械连接。稳定的焊接性能有助于为汽车、医疗器械、工业自动化、机器人和可再生能源系统中使用的定制电缆组件保持稳定的电气连续性和可靠的信号传输。不一致的工艺和不当的过程控制可能导致常见的焊接问题,从而在最终应用中引起信号间歇、电路异常或组件过早磨损。
对于设计工程师、质量经理和OEM采购团队而言,了解标准焊接工作流程、典型接头缺陷和实用的控制方法有助于提高整体线束组件的可靠性。本指南解释了实用的线束焊接原理、常见工艺缺陷、根本原因、预防实践以及面向行业的质量控制程序。
1. 什么是线束焊接?
线束焊接是一种精密连接工艺,使用熔融焊料合金在剥皮导线导体与各种导电接口(包括连接器端子、焊杯、PCB焊盘和导线拼接)之间形成持久的电气和机械连接。
与熔焊不同,软钎焊主要通过熔融填充金属润湿并粘合到被连接表面来连接材料,而不熔化母材。正确形成的焊点支持稳定的电气信号传输,并提高对日常振动和温度变化的机械耐久性。作为电缆组件制造的关键步骤,稳定的焊接工艺直接影响成品线束的使用寿命和运行稳定性。
2. 标准线束焊接工艺概述
线束的批量生产和原型焊接依赖于可重复、标准化的工作流程,以减少人为错误并保持一致的接头质量。线束组装遵循结构化的内部程序,与行业工艺基准保持一致,涵盖以下核心步骤:
导体准备:精确剥线以避免线束损伤;彻底清洁以去除限制焊料润湿的灰尘、油污和表面氧化。
助焊剂涂覆:受控的助焊剂涂覆以减少氧化、改善焊料流动性,并支持焊料与导体表面之间的均匀润湿。
精密加热:稳定、均匀地加热导体和接触表面,以避免传热不足或局部过热。
焊料供给与润湿:调节焊料量以实现完整、均匀的覆盖,避免过度堆积或填充不足。
冷却与凝固:在焊料凝固期间保持静止冷却,以防止接头变形和工艺不一致。
焊后检验:目视验证、机械抽样和电气测试,以确认接头对预期应用的可用性。
3. 常见的线束焊接缺陷:原因、风险与预防
以下是线束制造中遇到的常见焊接工艺问题。每个缺陷包括可观察的特征、典型的根本原因、现场性能风险和实用的预防措施。
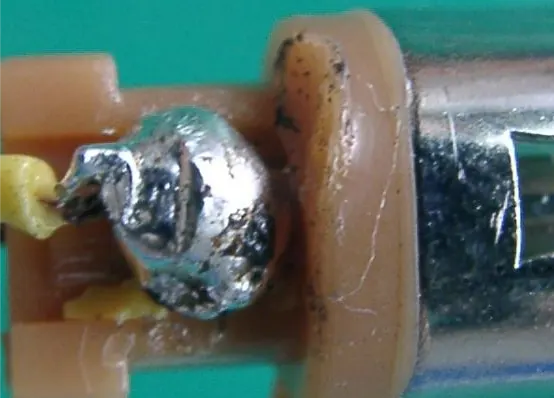
3.1 冷焊点
缺陷描述:冷焊点是一种常见的焊接工艺缺陷。焊料可能看起来已经形成连接,但加热或润湿不充分,导致接头无法形成所需的结合和机械强度。
常见原因:焊接温度不足、加热时间短、传热不一致、表面污染或焊料凝固期间的轻微移动。
潜在风险:机械抗拉强度降低、在振动下更容易松动、信号间歇性波动以及在长期温度循环期间性能逐渐下降。
预防方法:保持一致的工艺温度参数;确保均匀的热渗透;在焊接前清洁所有接触表面;固定导线位置,直到焊料完全凝固。
3.2 不良或不完整焊点
缺陷描述:不良或不完整的焊点可能在视觉上看起来已连接,但无法为可靠运行提供所需的电气连续性或机械强度。
常见原因:焊料润湿时间不足、加热不均匀、残留表面氧化以及焊料熔化行为不一致。
潜在风险:电路性能间歇、信号传输不稳定以及偶发连接中断。由于视觉外观可能具有误导性,这些缺陷通常在现场部署之前未被发现。
预防方法:标准化加热和熔化时间;在组装前去除表面氧化;施加适当的助焊剂以改善润湿;对关键组件实施批次拉力抽样。
3.3 焊料量过多
缺陷描述:过量的焊料在端子和拼接接头上形成过大、不均匀的焊料堆积。
常见原因:焊料供给过多、加热周期延长以及手动焊接技术不一致。
潜在风险:相邻引脚或端子之间的焊料桥接、短路风险增加以及连接器配接期间的物理干扰。
预防方法:在施加过程中调节焊料量;标准化加热时间;返工过大的接头以满足可接受的尺寸标准。
3.4 焊料量不足
缺陷描述:焊料量不足无法完全覆盖指定的焊接区域,导致导体润湿不完整和暴露的结合间隙。
常见原因:焊料供给有限、降低流动性的表面污染以及不完整的加热周期。
潜在风险:有效结合面积减少、机械稳定性较弱以及在振动或电流波动下电气接触不一致。
预防方法:遵循工艺指南中最低焊料量要求;优化加热参数以改善流动性;清洁接触表面以确保一致的润湿。
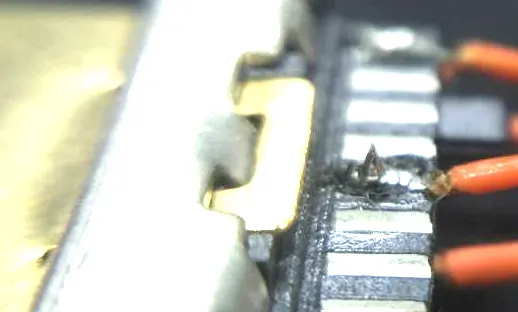
3.5 焊料尖刺 / 焊料冰柱
缺陷描述:在成品接头表面出现尖锐、突出的焊料形成物,导致组件几何形状不符合要求。
常见原因:烙铁撤离角度不当、撤离速度不一致以及焊料凝固不均匀。
潜在风险:尖锐的焊料毛刺可能损坏绝缘层,产生泄漏风险并降低整体组件良率。
预防方法:标准化工具操作和撤离动作;修剪和返工有缺陷的尖刺;在目视检验期间执行一致的工艺标准。
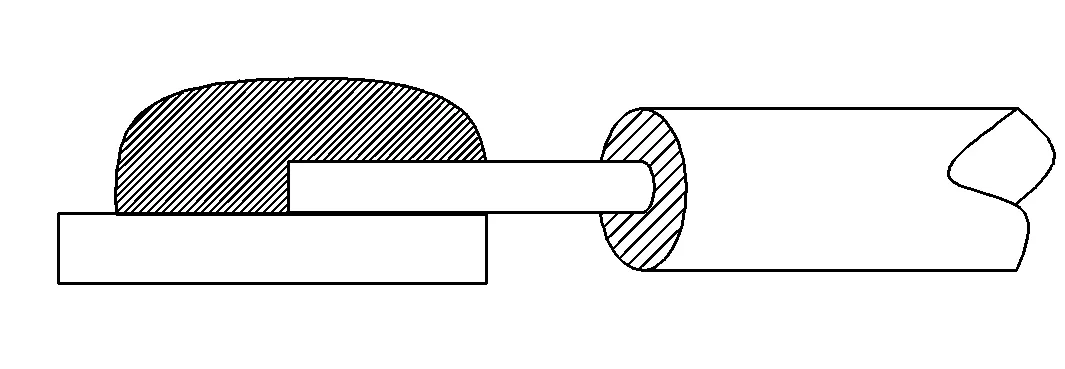
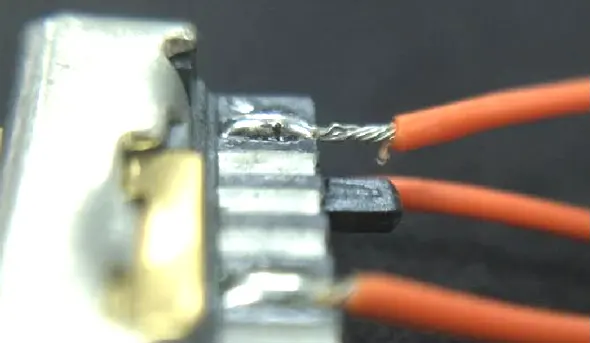
3.6 导体覆盖不充分
缺陷描述:由于焊料覆盖和润湿不完整,剥皮导体线束在指定焊接区域内部分暴露。
常见原因:导线定位偏差、焊料量不足、局部润湿不良以及焊接位置偏移。
潜在风险:暴露的线束容易受到氧化和湿气侵入,随时间推移降低导电性。外部摩擦和机械应力也可能导致线束断裂和不稳定接触。
预防方法:在焊接前固定导线位置;验证导体线束的完整焊料覆盖;优先对暴露布线进行目视检验。
3.7 导体回缩
缺陷描述:导体从预期焊接位置向后回缩,缩短有效结合长度。根据线束组件适用的内部工艺规范,导致延长裸导体暴露的过度回缩被归类为不合格。
常见原因:温度引起的热位移、加工过程中导线张力不一致以及焊料冷却期间的意外移动。
潜在风险:结合面积减少会降低接头抗拉强度,增加动态操作环境中导体断裂的风险,并损害电流和信号稳定性。
预防方法:保持稳定的加热温度;在组装过程中一致地控制导线张力;固定导体位置,直到焊料完全凝固。
4. 线束焊接质量控制与测试
结构化的质量控制可最大限度地减少工艺变化,并在最终发货前识别潜在的焊接缺陷。线束组件实施分层检验和测试工作流程,根据项目规格、客户要求和行业参考标准量身定制。
目视检验:所有焊点都经过目视验证,以检查焊料覆盖、润湿均匀性、接头几何形状以及是否存在尖刺、间隙或暴露导体。
电气测试:常规测试包括连续性验证和绝缘电阻检查,以确认稳定的电气性能并消除开路或间歇性连接风险。
机械测试:按抽样或批次进行焊点拉力测试,以验证机械结合强度,特别是对于振动关键应用。
尺寸验证:检验确认导体定位、焊料覆盖范围和 alignment 符合内部工艺和客户图纸要求。
专业环境测试:耐压(介电耐受)测试、盐雾测试和机械振动测试在产品规格、应用环境或客户标准要求时进行。
为了识别和控制潜在的焊接缺陷,适用的检验和测试根据项目复杂度和最终使用要求选择性地部署,而不是普遍应用于每个单元。
5. 行业参考与定制规范对齐
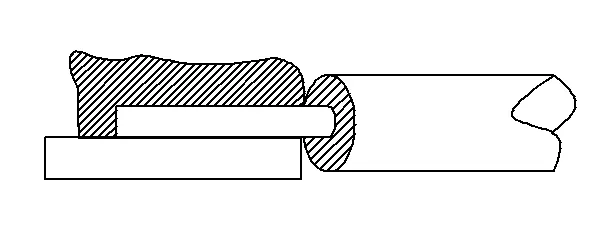
线束组件使用 IPC/WHMA-A-620 作为适用线束和电缆组件工艺的工艺和验收参考。我们适用的焊接工艺要求参考 IPC/WHMA-A-620 和客户特定规范制定,确保与行业基准标准和项目级技术要求保持一致。
工厂保持 ISO 9001、IATF 16949 和 ISO 13485 认证,支持工业、汽车和医疗级线束组件的结构化过程控制。所有焊接工作流程都通过内部 MES 系统记录、跟踪和可追溯,以在原型和批量生产中保持一致的工艺性能。
6. 线束组件焊接与电缆组件能力
线束组件提供定制线束焊接和电缆组件解决方案,涵盖原型验证和全面生产,具有灵活的 MOQ 选项,支持小批量工程样品和大批量商业订单。内部工程团队根据客户图纸、BOM 文件或实物样品提供 DFM 审查和工艺优化,以提高可制造性并稳定接头质量。
所有成品组件在发货前都经过所需的电气和目视检验。在英语项目团队和长期全球 OEM 经验的支持下,公司为汽车、医疗、工业自动化、机器人、电信和可再生能源项目提供应用特定的线束解决方案。标准原型周转时间为 24 至 72 小时,以加速客户产品验证周期。
7. 常见问题解答
7.1 线束焊接工艺受什么标准管辖?
IPC/WHMA-A-620 是线束组件工艺的主要行业参考,包括焊接外观、润湿质量和一般验收标准。制造商通常将这些基准指南与客户特定的设计和性能要求相结合。
7.2 线束组件中冷焊点的原因是什么?
冷焊点由热量不足、加热周期短、表面污染或焊料凝固期间的移动引起。这些因素阻碍了适当的润湿和稳定的结合形成,导致机械强度弱和电气不一致的连接。
7.3 如何检验焊接的线束接头?
焊点通过目视检验、连续性和绝缘测试以及定期拉力抽样进行验证。对于高可靠性应用,根据项目要求进行额外的耐压、振动或腐蚀测试。
7.4 为什么焊接的线束连接在长期现场使用中会失效?
大多数现场故障源于潜在的工艺缺陷,包括润湿不完整、冷焊点、焊料不规则或导体暴露。这些轻微的不一致在振动、温度循环和电气负载下逐渐退化,最终导致连接不稳定。
7.5 对于线束,焊接比压接更好吗?
没有一种方法普遍更好。适当的连接方法取决于端子设计、导体尺寸、机械耐久性要求、环境条件、生产量和项目规格。焊接在精确的电气连续性和细间距连接方面表现出色,而压接为高振动批量生产应用提供一致的机械强度。
8. 结论
线束焊接性能取决于一致的工艺控制、适当的热管理和严格的工艺。常见的焊接缺陷源于加热不一致、表面污染、错位和不受监管的焊料量,所有这些都可能降低工业、汽车和医疗应用中组件的可靠性。通过参考既定的行业标准并应用针对性的检验和测试工作流程,制造商可以稳定焊接质量并降低现场故障风险。结构化工艺对齐和项目特定的质量控制仍然是实现一致定制线束性能的最可靠方法。