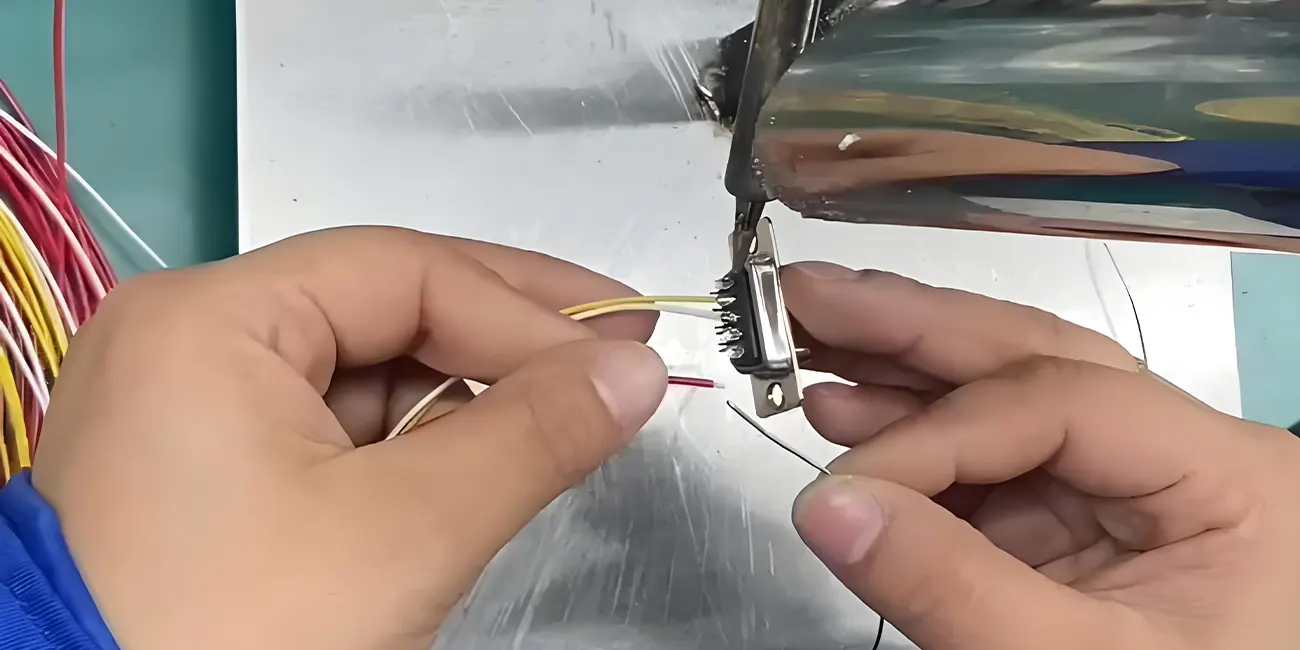
ワイヤーハーネスのはんだ付けは、導体と適用可能な端子、コンタクト、スプライス、またはその他の導電性インターフェースとの間に電気的および機械的接続を作成するために使用される重要な接合方法です。一貫したはんだ付け性能は、自動車、医療機器、産業オートメーション、ロボティクス、再生可能エネルギーシステムで使用されるカスタムケーブルアセンブリの安定した電気的連続性と信頼性の高い信号伝送を維持するのに役立ちます。一貫性のない作業品質と不適切なプロセス制御は、最終アプリケーションで間欠的な信号、回路の異常、またはコンポーネントの早期摩耗を引き起こす一般的なはんだ付け問題につながる可能性があります。
設計エンジニア、品質マネージャー、OEM調達チームにとって、標準的なはんだ付けワークフロー、典型的な接合欠陥、実用的な制御方法を理解することは、全体的なハーネスアセンブリの信頼性を向上させるのに役立ちます。このガイドでは、実用的なワイヤーハーネスはんだ付けの原理、一般的な作業品質欠陥、根本原因、予防慣行、業界整合品質管理手順について説明します。
1. ワイヤーハーネスのはんだ付けとは?
ワイヤーハーネスのはんだ付けは、溶融はんだ合金を使用して、剥皮されたワイヤー導体と、コネクタ端子、はんだカップ、PCBパッド、ワイヤースプライスなどのさまざまな導電性インターフェースとの間に耐久性のある電気的および機械的接続を形成する精密接合プロセスです。
溶接とは異なり、はんだ付けは主に溶融した充填金属を通じて材料を接合し、接合される表面を濡らして結合し、母材を溶融しません。適切に形成されたはんだ接合部は、安定した電気信号伝送と、日常的な振動や温度変化に対する改善された機械的耐久性をサポートします。ケーブルアセンブリ製造の重要なステップとして、一貫したはんだ付け作業品質は、完成したワイヤーハーネスの使用寿命と動作安定性に直接影響します。
2. 標準的なワイヤーハーネスはんだ付けプロセスの概要
ワイヤーハーネスの大量生産とプロトタイプのはんだ付けは、人為的ミスを減らし、一貫した接合品質を維持するために、再現可能で標準化されたワークフローに依存しています。ワイヤーハーネスアセンブリは、以下のコアステップ全体にわたって業界の作業品質ベンチマークと整合した構造化された社内手順に従います:
導体の準備: 素線の損傷を避けるための精密ワイヤーストリッピング;はんだの濡れを制限するほこり、油、表面酸化を除去するための徹底的な洗浄。
フラックスの塗布: 酸化を減らし、はんだの流動性を改善し、はんだと導体表面間の均一な濡れをサポートするための制御されたフラックス塗布。
精密加熱: 不十分な熱伝達または局所的な過熱を避けるための、導体と接触表面の安定した均一な加熱。
はんだ供給と濡れ: 過度の蓄積や不十分な充填なしに完全で均一なカバレッジを達成するための調整されたはんだ量。
冷却と凝固: 接合部の変形と作業品質の不一致を防ぐための、はんだ凝固中の静止冷却。
はんだ付け後検査: 意図されたアプリケーションに対する接合部の使用可能性を確認するための目視検証、機械的サンプリング、電気テスト。
3. 一般的なワイヤーハーネスはんだ付け欠陥:原因、リスク、予防
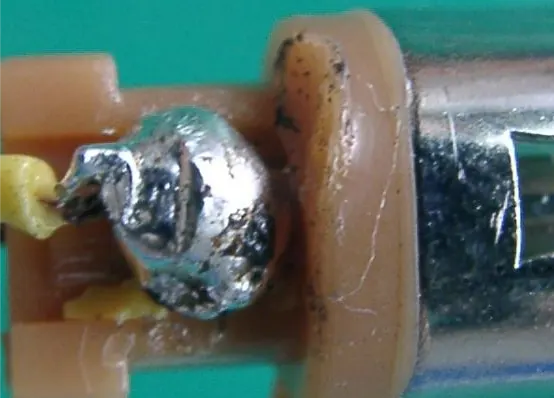
以下は、ワイヤーハーネス製造で遭遇する一般的なはんだ付け作業品質の問題です。各欠陥には、観察可能な特性、典型的な根本原因、現場性能リスク、実用的な予防措置が含まれます。
3.1 コールドはんだ接合部
欠陥の説明: コールドはんだ接合部は、一般的なはんだ付け作業品質欠陥です。はんだが接続を形成したように見えるかもしれませんが、不適切な加熱または濡れにより、接合部が必要な結合と機械的強度を発達させることができません。
一般的な原因: 不十分なはんだ付け温度、短い加熱時間、一貫性のない熱伝達、表面汚染、またははんだ凝固中の軽微な動き。
潜在的リスク: 機械的引張強度の低下、振動下での緩みに対する感受性の増加、間欠的な信号変動、長期温度サイクル中の漸進的な性能劣化。
予防方法: 一貫したプロセス温度パラメータを維持する;均一な熱浸透を確保する;はんだ付け前にすべての接触表面を清掃する;はんだが完全に凝固するまではんだワイヤーの位置を固定する。
3.2 不良または不完全なはんだ接合部
欠陥の説明: 不良または不完全なはんだ接合部は、視覚的に接続されているように見えるかもしれませんが、信頼性の高い動作に必要な電気的連続性または機械的強度を提供しません。
一般的な原因: 不適切なはんだ濡れ時間、不均一な加熱、残留表面酸化、および一貫性のないはんだ溶融挙動。
潜在的リスク: 間欠的な回路性能、不安定な信号伝送、および偶発的な接続ドロップアウト。視覚的外観が誤解を招く可能性があるため、これらの欠陥は現場展開まで検出されないことがよくあります。
予防方法: 加熱と溶融時間を標準化する;組み立て前に表面酸化を除去する;濡れを改善するために適切なフラックスを適用する;重要なアセンブリに対してバッチ引張力サンプリングを実装する。
3.3 過剰なはんだ量
欠陥の説明: 過剰なはんだ材料は、端子とスプライス接合部に過大で不均一なはんだ蓄積を生成します。
一般的な原因: 過剰なはんだ供給、延長された加熱サイクル、および一貫性のない手動はんだ付け技術。
潜在的リスク: 隣接するピンまたは端子間のはんだブリッジ、短絡リスクの増加、およびコネクタ嵌合中の物理的干渉。
予防方法: 適用中のはんだ量を調整する;加熱時間を標準化する;許容可能な寸法基準を満たすように過大な接合部を再加工する。
3.4 不十分なはんだ量
欠陥の説明: 不適切なはんだ量は、指定されたはんだ付けゾーンを完全に覆うことができず、不完全な導体の濡れと露出した結合ギャップをもたらします。
一般的な原因: 限られたはんだ供給、流動性を低下させる表面汚染、および不完全な加熱サイクル。
潜在的リスク: 有効結合面積の減少、弱い機械的安定性、および振動または電流変動下での一貫性のない電気的接触。
予防方法: プロセスガイドラインに従って最小はんだ量要件に従う;流動性を改善するために加熱パラメータを最適化する;一貫した濡れを確保するために接触表面を清掃する。
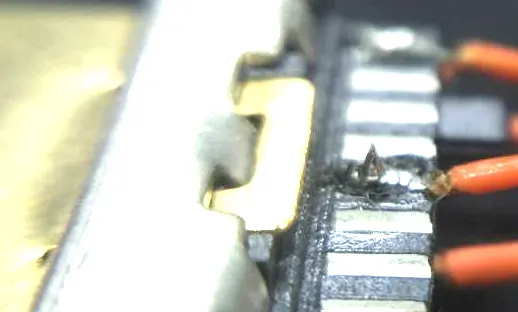
3.5 はんだスパイク / はんだ氷柱
欠陥の説明: 鋭い突出したはんだ形成物が完成した接合部表面に現れ、不適合なアセンブリ形状をもたらします。
一般的な原因: 不適切なはんだごて引き抜き角度、一貫性のない引き抜き速度、および不均一なはんだ凝固。
潜在的リスク: 鋭いはんだバリは絶縁層を損傷し、漏れリスクを生み出し、全体的なアセンブリ歩留まりを低下させる可能性があります。
予防方法: ツールの取り扱いと引き抜き動作を標準化する;欠陥のあるスパイクをトリミングして再加工する;目視検査中に一貫した作業品質基準を適用する。
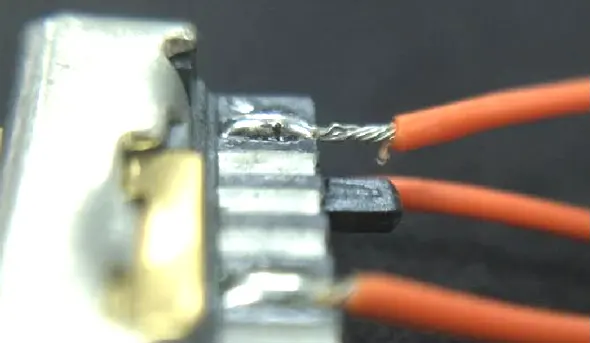
3.6 不適切に覆われた導体
欠陥の説明: 剥皮された導体素線は、不完全なはんだカバレッジと濡れのために、指定されたはんだ付け領域内で部分的に露出したままです。
一般的な原因: 位置ずれしたワイヤー配置、不十分なはんだ量、局所的な不良濡れ、およびオフセットはんだ付け配置。
潜在的リスク: 露出した素線は酸化と湿気の侵入に敏感で、時間の経過とともに導電性を低下させます。外部摩擦と機械的応力も素線の破断と不安定な接触を引き起こす可能性があります。
予防方法: はんだ付け前にワイヤーの配置を固定する;導体素線の完全なはんだカバレッジを確認する;露出した配線の目視検査を優先する。
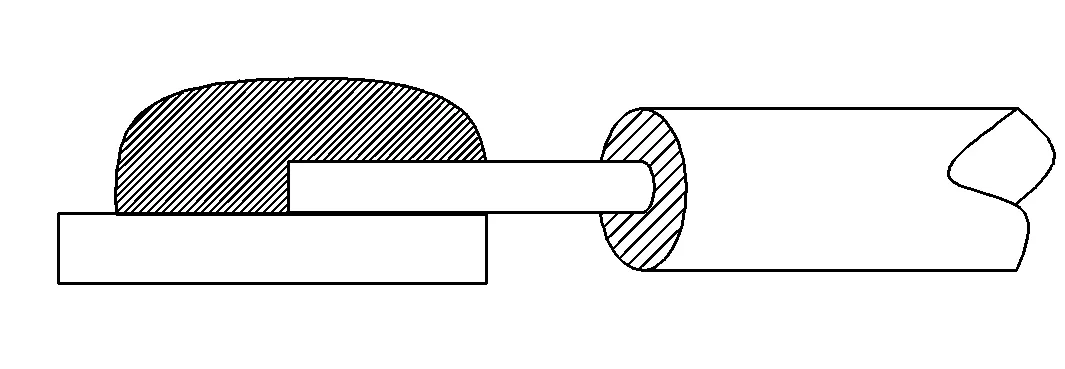
3.7 導体の後退
欠陥の説明: 導体が意図されたはんだ付け位置から後方に後退し、有効結合長を短縮します。ワイヤーハーネスアセンブリの適用可能な内部プロセス仕様によると、延長された裸の導体を残す過度の後退は不適合として分類されます。
一般的な原因: 温度による熱移動、処理中の一貫性のないワイヤー張力、およびはんだ冷却中の意図しない動き。
潜在的リスク: 結合面積の減少は接合部の引張強度を低下させ、動的動作環境での導体破断のリスクを増加させ、電流と信号の安定性を損ないます。
予防方法: 安定した加熱温度を維持する;アセンブリ中にワイヤー張力を一貫して制御する;はんだが完全に凝固するまで導体の位置を固定する。
4. ワイヤーハーネスはんだ付けの品質管理とテスト
構造化された品質管理は、プロセス変動を最小限に抑え、最終出荷前に潜在的なはんだ付け欠陥を特定します。ワイヤーハーネスアセンブリは、プロジェクト仕様、顧客要件、業界参照基準に合わせた階層化された検査とテストのワークフローを実装しています。
目視検査: すべてのはんだ接合部は、はんだカバレッジ、濡れの均一性、接合部の形状、およびスパイク、ギャップ、または露出した導体の不在をチェックするために目視検証を受けます。
電気テスト: 日常的なテストには、安定した電気的性能を確認し、開放または間欠的な接続リスクを排除するための連続性検証と絶縁抵抗チェックが含まれます。
機械的テスト: はんだ接合部の引張テストは、特に振動が重要なアプリケーションの機械的結合強度を検証するために、サンプリングまたはロットベースで実行されます。
寸法検証: 検査は、導体の位置、はんだカバレッジ範囲、および位置合わせが内部プロセスと顧客図面の要件を満たしていることを確認します。
専門環境テスト: 耐圧(絶縁耐力)テスト、塩水噴霧テスト、および機械的振動テストは、製品仕様、適用環境、または顧客標準によって必要な場合に適用されます。
潜在的なはんだ付け欠陥を特定および制御するために、適用可能な検査とテストは、すべてのユニットに普遍的に適用されるのではなく、プロジェクトの複雑さと最終使用要件に応じて選択的に展開されます。
5. 業界参照とカスタム仕様の整合
ワイヤーハーネスアセンブリは、適用可能なワイヤーハーネスおよびケーブルアセンブリプロセスの作業品質と受け入れの参照として IPC/WHMA-A-620 を使用しています。当社の適用可能なはんだ付け作業品質要件は、IPC/WHMA-A-620 と顧客固有の仕様を参照して開発され、業界ベースライン標準とプロジェクトレベルの技術要件の両方との整合を確保しています。
施設は ISO 9001、IATF 16949、ISO 13485 認証を維持し、産業、自動車、医療グレードのワイヤーハーネスアセンブリの構造化されたプロセス制御をサポートしています。すべてのはんだ付けワークフローは、内部 MES システムを介して文書化、追跡、トレーサブルであり、プロトタイプとバッチ生産全体にわたって一貫したプロセス性能を維持します。
6. ワイヤーハーネスアセンブリのはんだ付けとケーブルアセンブリ能力
ワイヤーハーネスアセンブリは、プロトタイプ検証と本格生産をカバーするカスタムワイヤーハーネスのはんだ付けとケーブルアセンブリソリューションを提供し、少量のエンジニアリングサンプルと大量の商業注文をサポートする柔軟な MOQ オプションを備えています。社内エンジニアリングチームは、顧客図面、BOM ファイル、または物理サンプルに基づいて DFM レビューとプロセス最適化を提供し、製造性を改善し、接合部品質を安定させます。
すべての完成したアセンブリは、出荷前に必要な電気的および目視検査を受けます。英語を話すプロジェクトチームと長期的なグローバル OEM 経験に支えられ、同社は自動車、医療、産業オートメーション、ロボティクス、通信、再生可能エネルギープロジェクト向けのアプリケーション固有のワイヤーハーネスソリューションを提供しています。標準プロトタイプのターンアラウンドは 24 ~ 72 時間で、顧客の製品検証サイクルを加速します。
7. よくある質問
7.1 ワイヤーハーネスのはんだ付け作業品質を規定する標準は何ですか?
IPC/WHMA-A-620 は、はんだの外観、濡れ品質、一般的な受け入れ基準を含む、ワイヤーハーネスアセンブリの作業品質の主要な業界参照として機能します。製造業者は通常、これらのベースラインガイドラインを顧客固有の設計および性能要件と組み合わせています。
7.2 ハーネスアセンブリでコールドはんだ接合部を引き起こす原因は何ですか?
コールドはんだ接合部は、不十分な熱、短い加熱サイクル、表面汚染、またははんだ凝固中の動きから生じます。これらの要因は、適切な濡れと安定した結合形成を妨げ、機械的に弱く電気的に一貫性のない接続につながります。
7.3 はんだ付けされたワイヤーハーネス接合部をどのように検査しますか?
はんだ接合部は、目視検査、連続性と絶縁テスト、および定期的な引張力サンプリングによって検証されます。高信頼性アプリケーションの場合、プロジェクト要件に従って追加の耐圧、振動、または腐食テストが実行されます。
7.4 なぜはんだ付けされたハーネス接続が長期現場使用で故障するのですか?
ほとんどの現場故障は、不完全な濡れ、コールド接合部、はんだの不規則性、または導体の露出を含む潜在的な作業品質欠陥に起因します。これらの軽微な不整合は、振動、温度サイクル、および電気的負荷の下で徐々に劣化し、最終的に不安定な接続を引き起こします。
7.5 ワイヤーハーネスにはんだ付けは圧着よりも優れていますか?
どちらの方法も普遍的に優れているわけではありません。適切な接合方法は、端子設計、導体サイズ、機械的耐久性要件、環境条件、生産量、およびプロジェクト仕様によって異なります。はんだ付けは、精密な電気的連続性とファインピッチ接続に優れており、圧着は高振動の大量生産アプリケーションに一貫した機械的強度を提供します。
8. 結論
ワイヤーハーネスのはんだ付け性能は、一貫したプロセス制御、適切な熱管理、および規律ある作業品質に依存します。一般的なはんだ付け欠陥は、一貫性のない加熱、表面汚染、位置ずれ、および規制されていないはんだ量から生じ、これらはすべて産業、自動車、および医療アプリケーションでのアセンブリ信頼性を低下させる可能性があります。確立された業界標準を参照し、対象を絞った検査とテストのワークフローを適用することにより、製造業者ははんだ付け品質を安定させ、現場故障リスクを減らすことができます。構造化されたプロセス整合とプロジェクト固有の品質管理は、一貫した custom wire harness 性能のための最も信頼できるアプローチであり続けます。