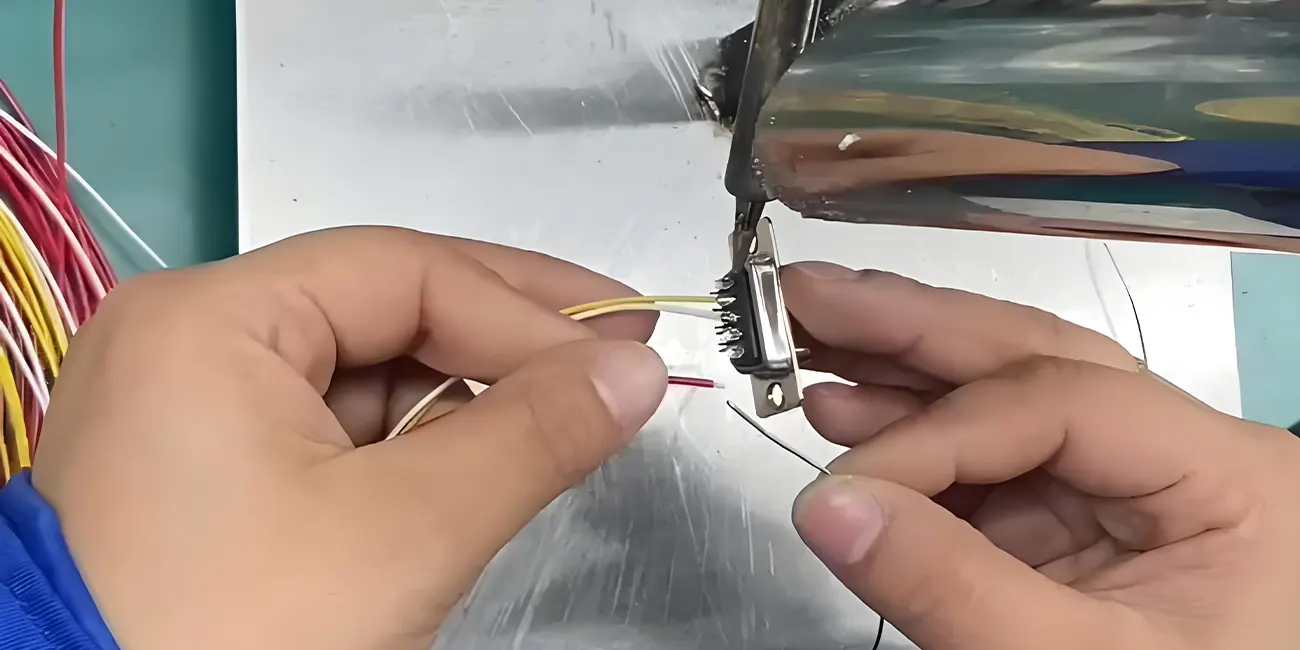
La saldatura di cablaggi è un importante metodo di giunzione utilizzato per creare connessioni elettriche e meccaniche tra conduttori e terminali, contatti, giunzioni o altre interfacce conduttive applicabili. Prestazioni di saldatura costanti aiutano a mantenere una continuità elettrica stabile e una trasmissione del segnale affidabile per assemblaggi di cavi personalizzati utilizzati in sistemi automobilistici, dispositivi medicali, automazione industriale, robotica e energie rinnovabili. Manodopera incoerente e controllo di processo improprio possono portare a problemi di saldatura comuni che causano segnali intermittenti, irregolarità del circuito o usura prematura dei componenti nelle applicazioni finali.
Per ingegneri di progettazione, responsabili qualità e team di approvvigionamento OEM, comprendere i flussi di lavoro di saldatura standard, i difetti tipici dei giunti e i metodi di controllo pratici aiuta a migliorare l'affidabilità complessiva dell'assemblaggio del cablaggio. Questa guida spiega i principi pratici di saldatura dei cablaggi, i difetti di manodopera comuni, le cause profonde, le pratiche di prevenzione e le procedure di controllo qualità allineate al settore.
1. Cos'è la saldatura di cablaggi?
La saldatura di cablaggi è un processo di giunzione di precisione che utilizza una lega di saldatura fusa per formare connessioni elettriche e meccaniche durevoli tra conduttori di filo spelati e varie interfacce conduttive, inclusi terminali di connettore, coppe di saldatura, pad PCB e giunzioni di filo.
A differenza della saldatura per fusione, la brasatura unisce i materiali principalmente attraverso un metallo d'apporto fuso che bagna e si lega alle superfici da unire, senza fondere i metalli base. I giunti di saldatura correttamente formati supportano una trasmissione stabile del segnale elettrico e una migliore durabilità meccanica contro vibrazioni e variazioni di temperatura di routine. Come passo chiave nella produzione di assemblaggi di cavi, una manodopera di saldatura costante influisce direttamente sulla durata e sulla stabilità operativa dei cablaggi finiti.
2. Panoramica del processo standard di saldatura di cablaggi
La produzione di massa e la saldatura di prototipi per i cablaggi si basano su flussi di lavoro ripetibili e standardizzati per ridurre l'errore umano e mantenere una qualità del giunto costante. L'assemblaggio di cablaggi segue procedure interne strutturate allineate ai benchmark di manodopera del settore attraverso i seguenti passaggi principali:
Preparazione del conduttore: Spellatura di precisione del filo per evitare danni ai trefoli; pulizia approfondita per rimuovere polvere, olio e ossidazione superficiale che limita la bagnabilità della saldatura.
Applicazione del flussante: Applicazione controllata di flussante per ridurre l'ossidazione, migliorare la fluidità della saldatura e supportare una bagnabilità uniforme tra la saldatura e le superfici del conduttore.
Riscaldamento di precisione: Riscaldamento stabile e uniforme di conduttori e superfici di contatto per evitare trasferimento di calore insufficiente o surriscaldamento localizzato.
Alimentazione e bagnabilità della saldatura: Volume di saldatura regolato per ottenere una copertura completa e uniforme senza accumulo eccessivo o riempimento insufficiente.
Raffreddamento e solidificazione: Raffreddamento stazionario durante la solidificazione della saldatura per prevenire la deformazione del giunto e le incoerenze di manodopera.
Ispezione post-saldatura: Verifica visiva, campionamento meccanico e test elettrici per confermare l'usabilità del giunto per l'applicazione prevista.
3. Difetti comuni di saldatura dei cablaggi: cause, rischi e prevenzione
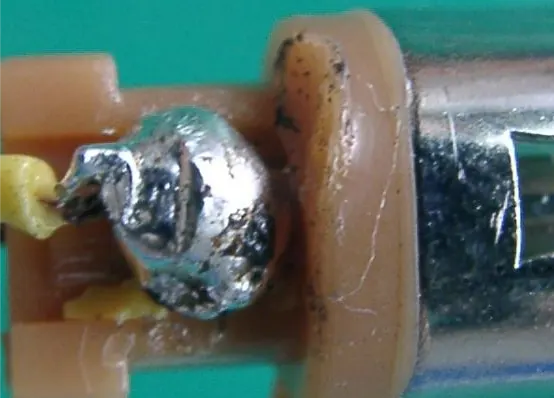
Di seguito sono riportati i problemi comuni di manodopera di saldatura riscontrati nella produzione di cablaggi. Ogni difetto include caratteristiche osservabili, cause profonde tipiche, rischi di prestazione sul campo e misure di prevenzione pratiche.
3.1 Giunto di saldatura fredda
Descrizione del difetto: Un giunto di saldatura fredda è un comune difetto di manodopera di saldatura. La saldatura può sembrare aver formato una connessione, ma un riscaldamento o una bagnabilità inadeguati impediscono al giunto di sviluppare il legame e la resistenza meccanica richiesti.
Cause comuni: Temperatura di saldatura insufficiente, breve durata di riscaldamento, trasferimento di calore incoerente, contaminazione superficiale o movimento minore durante la solidificazione della saldatura.
Rischi potenziali: Ridotta resistenza alla trazione meccanica, maggiore suscettibilità all'allentamento sotto vibrazione, fluttuazione intermittente del segnale e degrado graduale delle prestazioni durante cicli termici a lungo termine.
Metodi di prevenzione: Mantenere parametri di temperatura di processo coerenti; garantire una penetrazione uniforme del calore; pulire tutte le superfici di contatto prima della saldatura; fissare il posizionamento del filo fino a quando la saldatura non è completamente solidificata.
3.2 Giunto di saldatura scarso o incompleto
Descrizione del difetto: Un giunto di saldatura scarso o incompleto può apparire visivamente connesso ma non fornisce la continuità elettrica o la resistenza meccanica richieste per un funzionamento affidabile.
Cause comuni: Tempo di bagnabilità della saldatura inadeguato, riscaldamento irregolare, ossidazione superficiale residua e comportamento di fusione della saldatura incoerente.
Rischi potenziali: Prestazioni del circuito intermittenti, trasmissione del segnale instabile e caduta di connessione occasionale. Poiché l'aspetto visivo può essere fuorviante, questi difetti spesso rimangono non rilevati fino al deployment sul campo.
Metodi di prevenzione: Standardizzare le durate di riscaldamento e fusione; rimuovere l'ossidazione superficiale prima dell'assemblaggio; applicare flussante appropriato per migliorare la bagnabilità; implementare il campionamento batch della forza di trazione per assemblaggi critici.
3.3 Volume di saldatura eccessivo
Descrizione del difetto: Il materiale di saldatura in eccesso crea accumuli di saldatura sovradimensionati e irregolari su terminali e giunti di giunzione.
Cause comuni: Alimentazione eccessiva di saldatura, cicli di riscaldamento prolungati e tecnica di saldatura manuale incoerente.
Rischi potenziali: Ponticellamento di saldatura tra pin o terminali adiacenti, aumento del rischio di cortocircuiti e interferenza fisica durante l'accoppiamento del connettore.
Metodi di prevenzione: Regolare la quantità di saldatura durante l'applicazione; standardizzare la durata del riscaldamento; rilavorare i giunti sovradimensionati per soddisfare i criteri dimensionali accettabili.
3.4 Volume di saldatura insufficiente
Descrizione del difetto: Un volume di saldatura inadeguato non copre completamente la zona di saldatura designata, con conseguente bagnabilità incompleta del conduttore e spazi di legame esposti.
Cause comuni: Alimentazione limitata di saldatura, contaminazione superficiale che riduce la fluidità e cicli di riscaldamento incompleti.
Rischi potenziali: Area di legame effettiva ridotta, stabilità meccanica più debole e contatto elettrico incoerente sotto vibrazione o fluttuazione di corrente.
Metodi di prevenzione: Seguire i requisiti minimi di volume di saldatura secondo le linee guida di processo; ottimizzare i parametri di riscaldamento per migliorare la fluidità; pulire le superfici di contatto per garantire una bagnabilità coerente.
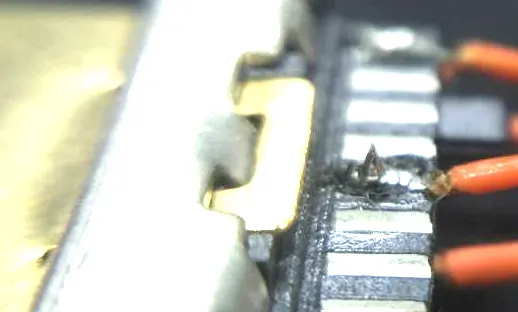
3.5 Picco di saldatura / Stalattite di saldatura
Descrizione del difetto: Formazioni di saldatura appuntite e sporgenti appaiono sulle superfici dei giunti finiti, con conseguente geometria di assemblaggio non conforme.
Cause comuni: Angolo di ritiro del saldatore improprio, velocità di ritiro incoerente e solidificazione irregolare della saldatura.
Rischi potenziali: Le bave di saldatura appuntite possono danneggiare gli strati isolanti, creando rischi di dispersione e riducendo la resa complessiva dell'assemblaggio.
Metodi di prevenzione: Standardizzare la manipolazione degli utensili e il movimento di ritiro; tagliare e rilavorare i picchi difettosi; applicare criteri di manodopera coerenti durante l'ispezione visiva.
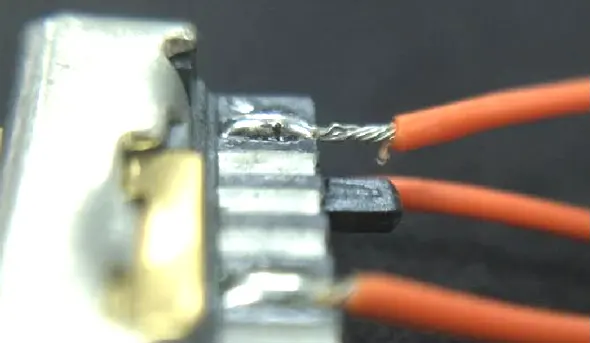
3.6 Conduttori coperti in modo inadeguato
Descrizione del difetto: I trefoli del conduttore spelato rimangono parzialmente esposti all'interno dell'area di saldatura designata a causa di una copertura e bagnabilità della saldatura incomplete.
Cause comuni: Posizionamento del filo disallineato, volume di saldatura insufficiente, bagnabilità localizzata scarsa e posizionamento di saldatura offset.
Rischi potenziali: I trefoli esposti sono suscettibili all'ossidazione e all'ingresso di umidità, che degradano la conduttività nel tempo. L'attrito esterno e lo stress meccanico possono anche causare la rottura dei trefoli e un contatto instabile.
Metodi di prevenzione: Fissare il posizionamento del filo prima della saldatura; verificare la copertura completa della saldatura dei trefoli del conduttore; dare priorità all'ispezione visiva per il cablaggio esposto.
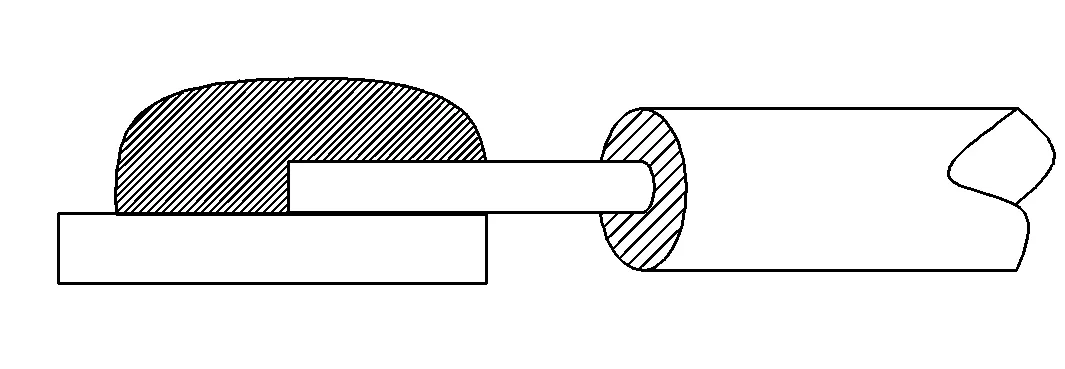
3.7 Ritrazione del conduttore
Descrizione del difetto: I conduttori si ritirano all'indietro dalla posizione di saldatura prevista, accorciando la lunghezza di legame effettiva. Secondo la specifica di processo interno applicabile dell'assemblaggio di cablaggi, la ritrazione eccessiva che lascia un conduttore nudo esteso è classificata come non conforme.
Cause comuni: Spostamento termico indotto dalla temperatura, tensione del filo incoerente durante la lavorazione e movimento non intenzionale durante il raffreddamento della saldatura.
Rischi potenziali: L'area di legame ridotta abbassa la resistenza alla trazione del giunto, aumentando il rischio di frattura del conduttore in ambienti operativi dinamici e compromettendo la stabilità di corrente e segnale.
Metodi di prevenzione: Mantenere temperature di riscaldamento stabili; controllare la tensione del filo in modo coerente durante l'assemblaggio; fissare il posizionamento del conduttore fino a quando la saldatura non è completamente solidificata.
4. Controllo qualità e test di saldatura dei cablaggi
Un controllo qualità strutturato riduce al minimo la variazione del processo e identifica i potenziali difetti di saldatura prima della spedizione finale. L'assemblaggio di cablaggi implementa flussi di lavoro di ispezione e test a strati adattati alle specifiche del progetto, ai requisiti del cliente e ai criteri di riferimento del settore.
Ispezione visiva: Tutti i giunti saldati subiscono una verifica visiva per controllare la copertura della saldatura, l'uniformità della bagnabilità, la geometria del giunto e l'assenza di picchi, spazi o conduttori esposti.
Test elettrici: I test di routine includono la verifica della continuità e i controlli della resistenza di isolamento per confermare prestazioni elettriche stabili ed eliminare i rischi di connessione aperta o intermittente.
Test meccanici: I test di trazione dei giunti saldati vengono eseguiti su campionamento o base lotto per validare la resistenza di legame meccanico, specialmente per applicazioni critiche alle vibrazioni.
Verifica dimensionale: Le ispezioni confermano che il posizionamento del conduttore, l'intervallo di copertura della saldatura e l'allineamento soddisfano i requisiti del processo interno e dei disegni del cliente.
Test ambientali specializzati: I test di tenuta dielettrica (hipot), nebbia salina e vibrazione meccanica vengono applicati quando richiesto dalle specifiche del prodotto, dall'ambiente di applicazione o dagli standard del cliente.
Per identificare e controllare i potenziali difetti di saldatura, le ispezioni e i test applicabili vengono distribuiti selettivamente in base alla complessità del progetto e ai requisiti di uso finale piuttosto che essere applicati universalmente a ogni unità.
5. Riferimenti del settore e allineamento delle specifiche personalizzate
L'assemblaggio di cablaggi utilizza IPC/WHMA-A-620 come riferimento di manodopera e accettazione per i processi applicabili di cablaggi e assemblaggi di cavi. I nostri requisiti applicabili di manodopera di saldatura sono sviluppati con riferimento a IPC/WHMA-A-620 e specifiche specifiche del cliente, garantendo l'allineamento con gli standard di base del settore e le richieste tecniche a livello di progetto.
La struttura mantiene le certificazioni ISO 9001, IATF 16949 e ISO 13485, supportando il controllo di processo strutturato per assemblaggi di cablaggi di grado industriale, automobilistico e medicale. Tutti i flussi di lavoro di saldatura sono documentati, tracciati e tracciabili tramite il sistema MES interno per mantenere prestazioni di processo costanti attraverso la produzione di prototipi e lotti.
6. Capacità di saldatura di cablaggi e assemblaggio di cavi
L'assemblaggio di cablaggi fornisce soluzioni personalizzate di saldatura di cablaggi e assemblaggio di cavi che coprono la validazione del prototipo e la produzione su larga scala, con opzioni MOQ flessibili per supportare campioni di ingegneria a basso volume e ordini commerciali ad alto volume. Il team di ingegneria interno offre revisione DFM e ottimizzazione dei processi basata su disegni del cliente, file BOM o campioni fisici per migliorare la producibilità e stabilizzare la qualità dei giunti.
Tutti gli assemblaggi finiti subiscono le ispezioni elettriche e visive richieste prima della spedizione. Supportata da un team di progetto di lingua inglese e da una lunga esperienza OEM globale, l'azienda fornisce soluzioni di cablaggi specifiche per l'applicazione per progetti automobilistici, medicali, di automazione industriale, robotica, telecomunicazioni e energia rinnovabile. Il tempo di turnaround standard del prototipo varia da 24 a 72 ore per accelerare i cicli di verifica del prodotto del cliente.
7. Domande frequenti
7.1 Quale standard governa la manodopera di saldatura dei cablaggi?
IPC/WHMA-A-620 funge da riferimento principale del settore per la manodopera di assemblaggio dei cablaggi, inclusi l'aspetto della saldatura, la qualità della bagnabilità e i criteri di accettazione generali. I produttori in genere combinano queste linee guida di base con i requisiti di progettazione e prestazione specifici del cliente.
7.2 Cosa causa un giunto di saldatura fredda nell'assemblaggio del cablaggio?
I giunti di saldatura fredda derivano da calore insufficiente, cicli di riscaldamento brevi, contaminazione superficiale o movimento durante la solidificazione della saldatura. Questi fattori impediscono una corretta bagnabilità e la formazione di un legame stabile, portando a connessioni meccanicamente deboli ed elettricamente incoerenti.
7.3 Come si ispezionano i giunti saldati dei cablaggi?
I giunti saldati vengono verificati tramite ispezione visiva, test di continuità e isolamento e campionamento periodico della forza di trazione. Per applicazioni ad alta affidabilità, vengono eseguiti test aggiuntivi di tenuta dielettrica, vibrazione o corrosione secondo i requisiti del progetto.
7.4 Perché le connessioni saldate dei cablaggi falliscono nell'uso sul campo a lungo termine?
La maggior parte dei guasti sul campo deriva da difetti di manodopera latenti, tra cui bagnabilità incompleta, giunti freddi, irregolarità di saldatura o esposizione del conduttore. Queste incoerenze minori si degradano gradualmente sotto vibrazione, cicli di temperatura e carico elettrico, causando infine connessioni instabili.
7.5 La saldatura è migliore del crimpaggio per i cablaggi?
Nessun metodo è universalmente migliore. Il metodo di giunzione appropriato dipende dalla progettazione del terminale, dalla dimensione del conduttore, dai requisiti di durabilità meccanica, dalle condizioni ambientali, dal volume di produzione e dalle specifiche del progetto. La saldatura eccelle per la continuità elettrica precisa e le connessioni a passo fine, mentre il crimpaggio offre una resistenza meccanica costante per applicazioni di produzione di massa ad alta vibrazione.
8. Conclusione
Le prestazioni di saldatura dei cablaggi dipendono da un controllo di processo costante, una corretta gestione termica e una manodopera disciplinata. I difetti di saldatura comuni derivano da riscaldamento incoerente, contaminazione superficiale, disallineamento e volume di saldatura non regolato, tutti fattori che possono degradare l'affidabilità dell'assemblaggio in applicazioni industriali, automobilistiche e medicali. Facendo riferimento agli standard del settore stabiliti e applicando flussi di lavoro di ispezione e test mirati, i produttori possono stabilizzare la qualità della saldatura e ridurre i rischi di guasto sul campo. L'allineamento strutturato dei processi e il controllo qualità specifico del progetto rimangono l'approccio più affidabile per prestazioni costanti di custom wire harness.