Пайка жгутов проводов — это важный метод соединения, используемый для создания электрических и механических соединений между проводниками и применимыми клеммами, контактами, сращиваниями или другими проводящими интерфейсами. Стабильные характеристики пайки помогают поддерживать стабильную электрическую непрерывность и надёжную передачу сигналов для индивидуальных кабельных сборок, используемых в автомобильных, медицинских, промышленных автоматизированных, робототехнических и возобновляемых энергетических системах. Непоследовательное качество работы и неправильный контроль процесса могут привести к распространённым проблемам пайки, которые вызывают прерывистые сигналы, нарушения в цепи или преждевременный износ компонентов в конечных приложениях.
Для инженеров-конструкторов, менеджеров по качеству и закупочных команд
OEM понимание стандартных рабочих процессов пайки, типичных дефектов соединений и практических методов контроля помогает повысить общую надёжность сборки жгута. Это руководство объясняет практические принципы пайки жгутов проводов, распространённые дефекты качества работы, первопричины, методы предотвращения и процедуры контроля качества, соответствующие отраслевым стандартам.
1. Что такое пайка жгутов проводов?
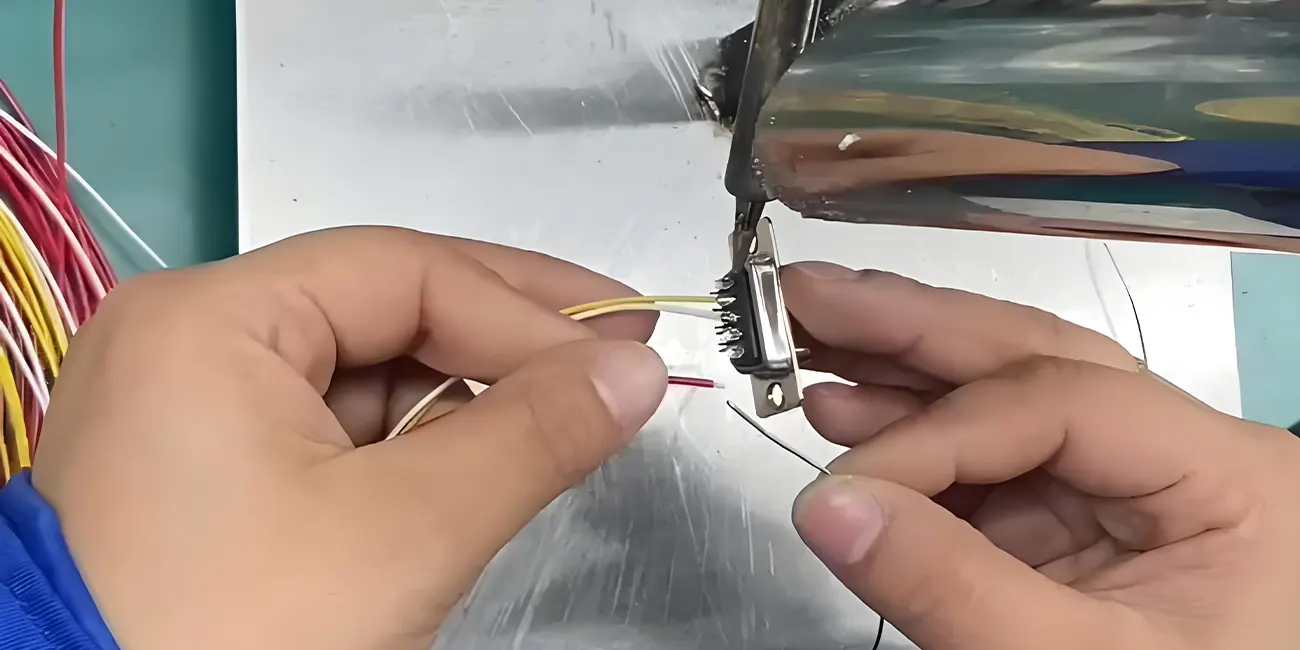
Пайка жгутов проводов — это процесс точного соединения, использующий расплавленный припой для создания прочных электрических и механических соединений между зачищенными проводниками и различными проводящими интерфейсами, включая клеммы разъёмов, чашки для пайки, контактные площадки PCB и сращивания проводов.
В отличие от сварки, пайка соединяет материалы в основном через расплавленный присадочный металл, который смачивает и связывается с соединяемыми поверхностями, не расплавляя основные металлы. Правильно сформированные паяные соединения поддерживают стабильную передачу электрических сигналов и повышенную механическую прочность против обычных вибраций и колебаний температуры. Как ключевой этап в производстве кабельных сборок, стабильное качество пайки напрямую влияет на срок службы и эксплуатационную стабильность готовых жгутов проводов.
2. Обзор стандартного процесса пайки жгутов проводов
Массовое производство и пайка прототипов жгутов проводов rely на повторяемые, стандартизированные рабочие процессы для снижения человеческих ошибок и поддержания стабильного качества соединений. Сборка жгутов проводов следует структурированным внутренним процедурам, соответствующим отраслевым эталонам качества работы, по следующим основным этапам:
Подготовка проводника: Точная зачистка провода во избежание повреждения жил; тщательная очистка для удаления пыли, масла и поверхностного окисления, ограничивающего смачивание припоем.
Нанесение флюса: Контролируемое нанесение флюса для уменьшения окисления, улучшения текучести припоя и поддержки равномерного смачивания между припоем и поверхностями проводника.
Точный нагрев: Стабильный, равномерный нагрев проводников и контактных поверхностей во избежание недостаточной теплопередачи или локального перегрева.
Подача и смачивание припоя: Регулируемый объём припоя для достижения полного, равномерного покрытия без чрезмерного накопления или недостаточного заполнения.
Охлаждение и затвердевание: Стационарное охлаждение во время затвердевания припоя для предотвращения деформации соединения и несоответствий качества работы.
Послепаяльная инспекция: Визуальная проверка, механический отбор проб и электрические испытания для подтверждения пригодности соединения для предполагаемого применения.
3. Распространённые дефекты пайки жгутов проводов: причины, риски и предотвращение
Ниже приведены распространённые проблемы качества пайки, встречающиеся при производстве жгутов проводов. Каждый дефект включает наблюдаемые характеристики, типичные первопричины, риски эксплуатационных характеристик и практические меры предотвращения.
3.1 Холодное паяное соединение
Описание дефекта: Холодное паяное соединение — распространённый дефект качества пайки. Припой может выглядеть как образование соединения, но недостаточный нагрев или смачивание препятствует развитию требуемой связи и механической прочности.
Распространённые причины: Недостаточная температура пайки, короткая продолжительность нагрева, непоследовательная теплопередача, загрязнение поверхности или незначительное движение во время затвердевания припоя.
Потенциальные риски: Снижение механической прочности на растяжение, повышенная склонность к ослаблению при вибрации, прерывистое колебание сигнала и постепенная деградация характеристик при длительных температурных циклах.
Методы предотвращения: Поддерживать постоянные параметры температуры процесса; обеспечивать равномерное проникновение тепла; очищать все контактные поверхности перед пайкой; фиксировать положение провода до полного затвердевания припоя.
3.2 Плохое или неполное паяное соединение
Описание дефекта: Плохое или неполное паяное соединение может визуально выглядеть соединённым, но не обеспечивает требуемую электрическую непрерывность или механическую прочность для надёжной работы.
Распространённые причины: Недостаточное время смачивания припоя, неравномерный нагрев, остаточное поверхностное окисление и непоследовательное поведение плавления припоя.
Потенциальные риски: Прерывистая работа цепи, нестабильная передача сигнала и случайные разрывы соединения. Поскольку визуальный вид может вводить в заблуждение, эти дефекты часто остаются незамеченными до полевого развёртывания.
Методы предотвращения: Стандартизировать продолжительность нагрева и плавления; удалять поверхностное окисление перед сборкой; применять соответствующий флюс для улучшения смачивания; внедрить выборочное тестирование усилия на разрыв для критических сборок.
3.3 Чрезмерный объём припоя
Описание дефекта: Избыток припоя создаёт увеличенные, неравномерные скопления припоя на клеммах и сращиваниях.
Распространённые причины: Избыточная подача припоя,延长енные циклы нагрева и непоследовательная техника ручной пайки.
Потенциальные риски: Перемыкание припоя между соседними контактами или клеммами, повышенный риск коротких замыканий и физические помехи при соединении разъёмов.
Методы предотвращения: Регулировать количество припоя во время нанесения; стандартизировать продолжительность нагрева; переделывать увеличенные соединения для соответствия приемлемым размерным критериям.
3.4 Недостаточный объём припоя
Описание дефекта: Недостаточный объём припоя не покрывает полностью designated зону пайки, что приводит к неполному смачиванию проводника и открытым зазорам связи.
Распространённые причины: Ограниченная подача припоя, загрязнение поверхности, снижающее текучесть, и неполные циклы нагрева.
Потенциальные риски: Уменьшение эффективной площади связи, более слабая механическая стабильность и непоследовательный электрический контакт при вибрации или колебаниях тока.
Методы предотвращения: Следовать минимальным требованиям к объёму припоя согласно руководствам по процессу; оптимизировать параметры нагрева для улучшения текучести; очищать контактные поверхности для обеспечения стабильного смачивания.
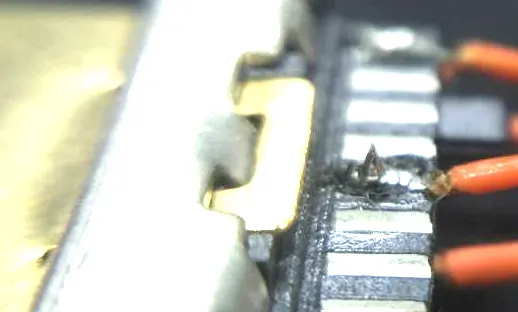
3.5 Пик припоя / Сосулька припоя
Описание дефекта: Острые, выступающие образования припоя появляются на поверхностях готовых соединений, что приводит к несоответствующей геометрии сборки.
Распространённые причины: Неправильный угол извлечения паяльника, непоследовательная скорость извлечения и неравномерное затвердевание припоя.
Потенциальные риски: Острые заусенцы припоя могут повредить изоляционные слои, создавая риски утечки и снижая общий выход сборки.
Методы предотвращения: Стандартизировать обращение с инструментом и движение извлечения; обрезать и переделывать дефектные пики; применять последовательные критерии качества работы при визуальной инспекции.
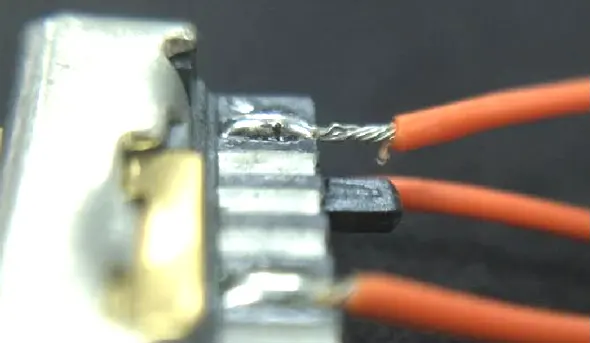
3.6 Недостаточно покрытые проводники
Описание дефекта: Зачищенные жилы проводника остаются частично открытыми в designated зоне пайки из-за неполного покрытия и смачивания припоем.
Распространённые причины: Смещённое позиционирование провода, недостаточный объём припоя, локальное плохое смачивание и смещённое размещение пайки.
Потенциальные риски: Открытые жилы подвержены окислению и проникновению влаги, что со временем ухудшает проводимость. Внешнее трение и механическое напряжение также могут вызвать обрыв жил и нестабильный контакт.
Методы предотвращения: Фиксировать размещение провода перед пайкой; проверять полное покрытие припоем жил проводника; уделять приоритетное внимание визуальной инспекции открытой проводки.
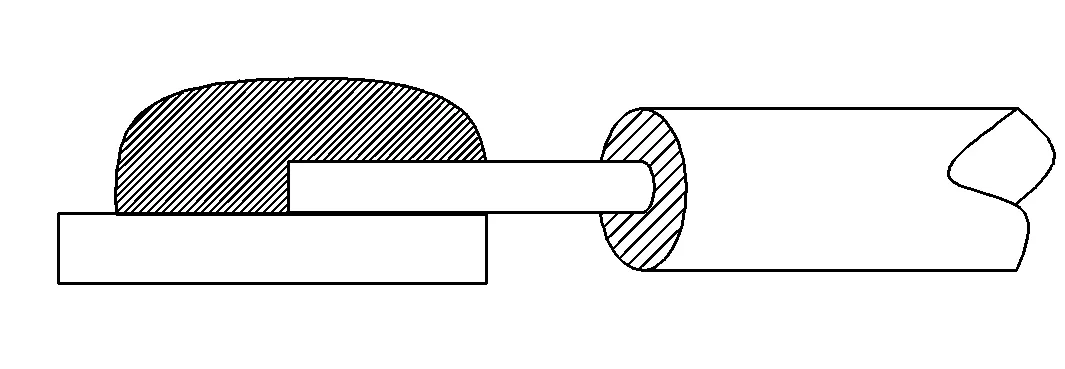
3.7 Втягивание проводника
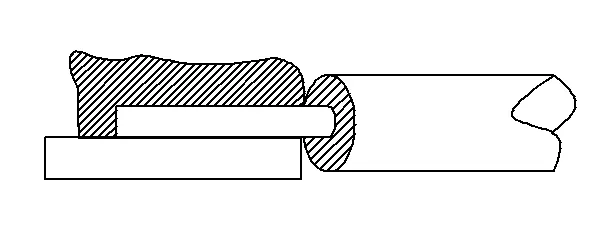
Описание дефекта: Проводники втягиваются назад от предполагаемого положения пайки, укорачивая эффективную длину связи. Согласно применимой внутренней спецификации процесса сборки жгутов проводов, чрезмерное втягивание, оставляющее протяжённый оголённый проводник, классифицируется как несоответствующее.
Распространённые причины: Термический сдвиг, вызванный температурой, непоследовательное натяжение провода во время обработки и непреднамеренное движение во время охлаждения припоя.
Потенциальные риски: Уменьшение площади связи снижает прочность соединения на растяжение, увеличивая риск разрыва проводника в динамических условиях эксплуатации и compromising стабильность тока и сигнала.
Методы предотвращения: Поддерживать стабильные температуры нагрева; контролировать натяжение провода последовательно во время сборки; фиксировать позиционирование проводника до полного затвердевания припоя.
4. Контроль качества и тестирование пайки жгутов проводов
Структурированный контроль качества минимизирует вариации процесса и выявляет потенциальные дефекты пайки перед окончательной отгрузкой. Сборка жгутов проводов внедряет многоуровневые рабочие процессы инспекции и тестирования, адаптированные к спецификациям проекта, требованиям заказчика и отраслевым справочным критериям.
Визуальная инспекция: Все паяные соединения проходят визуальную проверку для проверки покрытия припоем, равномерности смачивания, геометрии соединения и отсутствия пиков, зазоров или открытых проводников.
Электрические испытания: Стандартные испытания включают проверку непрерывности и проверки сопротивления изоляции для подтверждения стабильных электрических характеристик и устранения рисков открытого или прерывистого соединения.
Механические испытания: Испытания паяных соединений на разрыв выполняются выборочно или партиями для подтверждения механической прочности связи, особенно для критических по вибрации применений.
Размерная проверка: Инспекции подтверждают, что позиционирование проводника, диапазон покрытия припоем и выравнивание соответствуют требованиям внутреннего процесса и чертежей заказчика.
Специализированные экологические испытания: Испытания на пробой (диэлектрическую прочность), солевой туман и механическую вибрацию применяются при необходимости в соответствии со спецификациями продукта, условиями применения или стандартами заказчика.
Для выявления и контроля потенциальных дефектов пайки применимые инспекции и испытания развёртываются выборочно в зависимости от сложности проекта и требований конечного использования, а не применяются универсально к каждому изделию.
5. Отраслевые справочные материалы и согласование индивидуальных спецификаций
Сборка жгутов проводов использует
IPC/WHMA-A-620 в качестве справочного стандарта качества работы и приёмки для применимых процессов жгутов проводов и кабельных сборок. Наши применимые требования к качеству пайки разработаны со ссылкой на IPC/WHMA-A-620 и специфические спецификации заказчика, обеспечивая соответствие как отраслевым базовым стандартам, так и техническим требованиям уровня проекта.
Предприятие поддерживает сертификаты
ISO 9001, IATF 16949 и ISO 13485, поддерживая структурированный контроль процесса для промышленных, автомобильных и медицинских жгутов проводов. Все рабочие процессы пайки документируются, отслеживаются и прослеживаются через внутреннюю систему MES для поддержания стабильной производительности процесса в прототипном и серийном производстве.
6. Возможности пайки жгутов проводов и кабельных сборок
Сборка жгутов проводов предоставляет индивидуальные решения для пайки жгутов проводов и кабельных сборок, охватывающие валидацию прототипов и полномасштабное производство, с гибкими вариантами MOQ для поддержки малообъёмных инженерных образцов и крупносерийных коммерческих заказов. Внутренняя инженерная команда предлагает обзор DFM и оптимизацию процессов на основе чертежей заказчика, файлов BOM или физических образцов для улучшения технологичности и стабилизации качества соединений.
Все готовые сборки проходят требуемые электрические и визуальные инспекции перед отгрузкой. При поддержке англоязычной проектной команды и долгосрочного глобального опыта OEM компания предоставляет специализированные решения для жгутов проводов для автомобильных, медицинских, промышленных автоматизированных, робототехнических, телекоммуникационных и возобновляемых энергетических проектов. Стандартное время выполнения прототипа составляет от 24 до 72 часов для ускорения циклов проверки продуктов заказчика.
7. Часто задаваемые вопросы
7.1 Какой стандарт регулирует качество пайки жгутов проводов?
IPC/WHMA-A-620 служит основным отраслевым справочным стандартом для качества сборки жгутов проводов, включая внешний вид пайки, качество смачивания и общие критерии приёмки. Производители обычно сочетают эти базовые руководства с конкретными требованиями заказчика к конструкции и характеристикам.
7.2 Что вызывает холодное паяное соединение в сборке жгута?
Холодные паяные соединения возникают из-за недостаточного тепла, коротких циклов нагрева, загрязнения поверхности или движения во время затвердевания припоя. Эти факторы препятствуют правильному смачиванию и образованию стабильной связи, приводя к механически слабым и электрически непоследовательным соединениям.
7.3 Как проверяют паяные соединения жгутов проводов?
Паяные соединения проверяются посредством визуальной инспекции, испытаний на непрерывность и изоляцию, а также периодического выборочного тестирования усилия на разрыв. Для применений с высокой надёжностью дополнительные испытания на пробой, вибрацию или коррозию выполняются в соответствии с требованиями проекта.
7.4 Почему паяные соединения жгутов отказывают при длительной полевой эксплуатации?
Большинство полевых отказов происходят из-за скрытых дефектов качества работы, включая неполное смачивание, холодные соединения, нерегулярности припоя или оголение проводника. Эти незначительные несоответствия постепенно ухудшаются под воздействием вибрации, температурных циклов и электрической нагрузки, в конечном итоге вызывая нестабильные соединения.
7.5 Пайка лучше обжима для жгутов проводов?
Ни один метод не является универсально лучшим. Подходящий метод соединения зависит от конструкции клеммы, размера проводника, требований к механической прочности, условий окружающей среды, объёма производства и спецификаций проекта. Пайка превосходит для точной электрической непрерывности и соединений с мелким шагом, в то время как обжим обеспечивает стабильную механическую прочность для массового производства с высокой вибрацией.
8. Заключение
Производительность пайки жгутов проводов зависит от стабильного контроля процесса, надлежащего управления теплом и дисциплинированного качества работы. Распространённые дефекты пайки возникают из-за непоследовательного нагрева, загрязнения поверхности, смещения и нерегулируемого объёма припоя, все из которых могут ухудшить надёжность сборки в промышленных, автомобильных и медицинских применениях. Ссылаясь на установленные отраслевые стандарты и применяя целевые рабочие процессы инспекции и тестирования, производители могут стабилизировать качество пайки и снизить риски полевых отказов. Структурированное согласование процессов и контроль качества, специфичный для проекта, остаются наиболее надёжным подходом для стабильной производительности
custom wire harness.