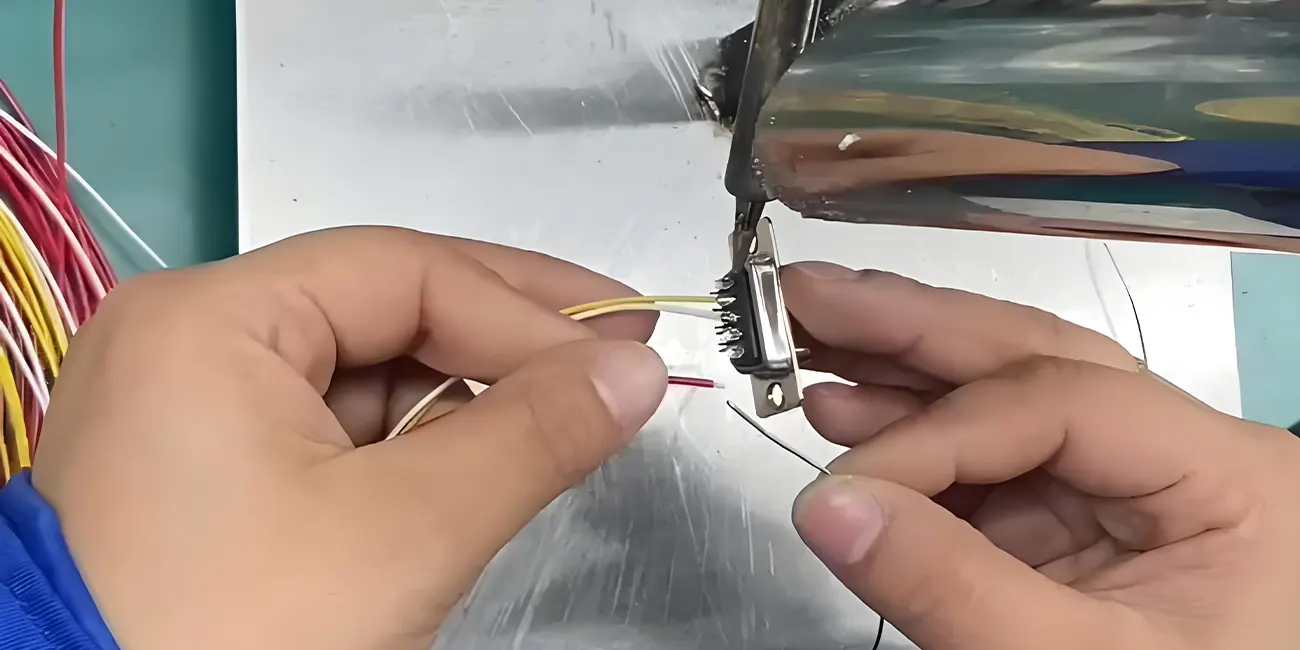
線束焊接是一種重要的連接方法,用於在導體與適用的端子、觸點、拼接或其他導電接口之間建立電氣和機械連接。穩定的焊接性能有助於為汽車、醫療器械、工業自動化、機器人和可再生能源系統中使用的定制電纜組件保持穩定的電氣連續性和可靠的訊號傳輸。不一致的工藝和不當的過程控制可能導致常見的焊接問題,從而在最終應用中引起訊號間歇、電路異常或組件過早磨損。
對於設計工程師、質量經理和OEM採購團隊而言,了解標準焊接工作流程、典型接頭缺陷和實用的控制方法有助於提高整體線束組件的可靠性。本指南解釋了實用的線束焊接原理、常見工藝缺陷、根本原因、預预防實踐以及面向行業的質量控制程序。
1. 什麼是線束焊接?
線束焊接是一種精密連接工藝,使用熔融焊料合金在剝皮導線導體與各種導電接口(包括連接器端子、焊杯、PCB焊盤和導線拼接)之間形成持久的電氣和機械連接。
與熔焊不同,軟釺焊主要通過熔融填充金屬潤濕並粘合到被連接表面來連接材料,而不熔化母材。正確形成的焊點支持穩定的電氣訊號傳輸,並提高對日常振動和溫度變化的機械耐久性。作為電纜組件製造的關鍵步驟,穩定的焊接工藝直接影響成品線束的使用壽命和運行穩定性。
2. 標準線束焊接工藝概述
線束的批量生產和原型焊接依賴於可重複、標準化的工作流程,以減少人為錯誤並保持一致的接頭質量。線束組裝遵循結構化的內部程序,與行業工藝基準保持一致,涵蓋以下核心步驟:
導體準備:精確剝線以避免線束損傷;徹底清潔以去除限制焊料潤濕的灰塵、油污和表面氧化。
助焊劑塗覆:受控的助焊劑塗覆以減少氧化、改善焊料流動性,並支持焊料與導體表面之間的均勻潤濕。
精密加熱:穩定、均勻地加熱導體和接觸表面,以避免傳熱不足或局部過熱。
焊料供給與潤濕:調節焊料量以實現完整、均勻的覆蓋,避免過度堆積或填充不足。
冷卻與凝固:在焊料凝固期間保持靜止冷卻,以防止接頭變形和工藝不一致。
焊後檢驗:目視驗證、機械抽樣和電氣測試,以確認接頭對預期應用的可用性。
3. 常見的線束焊接缺陷:原因、風險與預预防
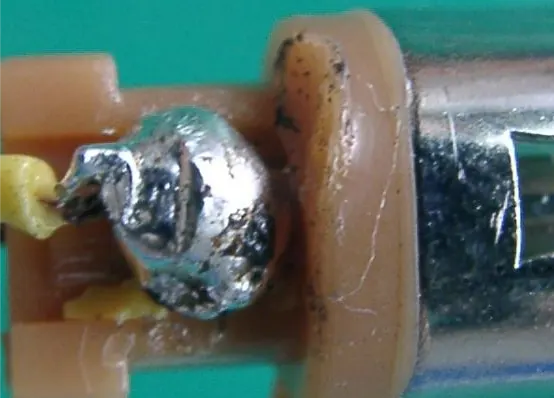
以下是線束製造中遇到的常見焊接工藝問題。每個缺陷包括可觀察的特徵、典型的根本原因、現場性能風險和實用的預预防措施。
3.1 冷焊點
缺陷描述:冷焊點是一種常見的焊接工藝缺陷。焊料可能看起來已經形成連接,但加熱或潤濕不充分,導致接頭無法形成所需的結合和機械強度。
常見原因:焊接溫度不足、加熱時間短、傳熱不一致、表面污染或焊料凝固期間的輕微移動。
潛在風險:機械抗拉強度降低、在振動下更容易鬆動、訊號間歇性波動以及在長期溫度循環期間性能逐漸下降。
預预防方法:保持一致的工藝溫度參數;確保均勻的熱滲透;在焊接前清潔所有接觸表面;固定導線位置,直到焊料完全凝固。
3.2 不良或不完整焊點
缺陷描述:不良或不完整的焊點可能在視覺上看起來已連接,但無法為可靠運行提供所需的電氣連續性或機械強度。
常見原因:焊料潤濕時間不足、加熱不均勻、殘留表面氧化以及焊料熔化行為不一致。
潛在風險:電路性能間歇、訊號傳輸不穩定以及偶發連接中斷。由於視覺外觀可能具有誤導性,這些缺陷通常在现场部署之前未被發現。
預预防方法:標準化加熱和熔化時間;在組裝前去除表面氧化;施加適當的助焊劑以改善潤濕;對關鍵組件實施批次拉力抽樣。
3.3 焊料量過多
缺陷描述:過量的焊料在端子和拼接接頭上形成過大、不均勻的焊料堆積。
常見原因:焊料供給過多、加熱週期延長以及手動焊接技術不一致。
潛在風險:相鄰引腳或端子之間的焊料橋接、短路風險增加以及連接器配接期間的物理干擾。
預预防方法:在施加過程中調節焊料量;標準化加熱時間;返工過大的接頭以滿足可接受的尺寸標準。
3.4 焊料量不足
缺陷描述:焊料量不足無法完全覆蓋指定的焊接區域,導致導體潤濕不完整和暴露的結合間隙。
常見原因:焊料供給有限、降低流動性的表面污染以及不完整的加熱週期。
潛在風險:有效結合面積減少、機械穩定性較弱以及在振動或電流波動下電氣接觸不一致。
預预防方法:遵循工藝指南中最低焊料量要求;優化加熱參數以改善流動性;清潔接觸表面以確保一致的潤濕。
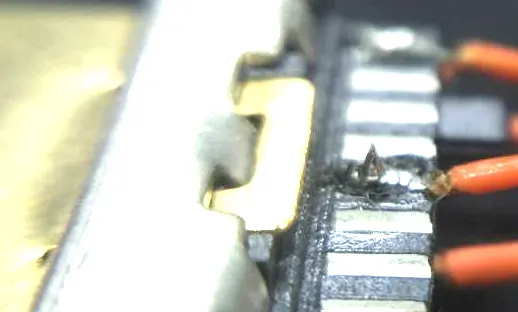
3.5 焊料尖刺 / 焊料冰柱
缺陷描述:在成品接頭表面出現尖銳、突出的焊料形成物,導致組件幾何形狀不符合要求。
常見原因:烙鐵撤離角度不當、撤離速度不一致以及焊料凝固不均勻。
潛在風險:尖銳的焊料毛刺可能損壞絕緣層,產生洩漏風險並降低整體組件良率。
預预防方法:標準化工具操作和撤離動作;修剪和返工有缺陷的尖刺;在目視檢驗期間執行一致的工藝標準。
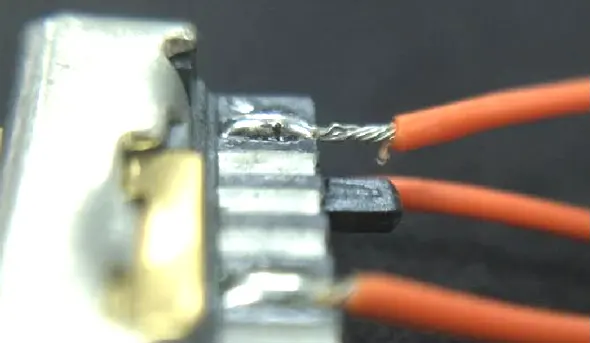
3.6 導體覆蓋不充分
缺陷描述:由於焊料覆蓋和潤濕不完整,剝皮導體線束在指定焊接區域內部分暴露。
常見原因:導線定位偏差、焊料量不足、局部潤濕不良以及焊接位置偏移。
潛在風險:暴露的線束容易受到氧化和濕氣侵入,隨時間推移降低導電性。外部摩擦和機械應力也可能導致線束斷裂和不穩定接觸。
預预防方法:在焊接前固定導線位置;驗證導體線束的完整焊料覆蓋;優先對暴露佈線進行目視檢驗。
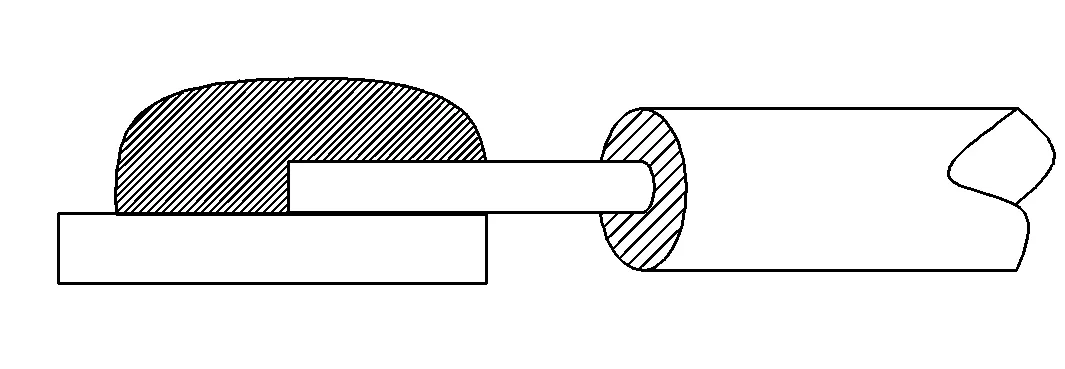
3.7 導體回縮
缺陷描述:導體從預期焊接位置向後回縮,縮短有效結合長度。根據線束組件適用的內部工藝規範,導致延長裸導體暴露的過度回縮被歸類為不合格。
常見原因:溫度引起的熱位移、加工過程中導線張力不一致以及焊料冷卻期間的意外移動。
潛在風險:結合面積減少會降低接頭抗拉強度,增加動態操作環境中導體斷裂的風險,並損害電流和訊號穩定性。
預预防方法:保持穩定的加熱溫度;在組裝過程中一致地控制導線張力;固定導體位置,直到焊料完全凝固。
4. 線束焊接質量控制與測試
結構化的質量控制可最大限度地減少工藝變化,並在最終發貨前識別潛在的焊接缺陷。線束組件實施分層檢驗和測試工作流程,根據項目規格、客戶要求和行業參考標準量身定制。
目視檢驗:所有焊點都經過目視驗證,以檢查焊料覆蓋、潤濕均勻性、接頭幾何形狀以及是否存在尖刺、間隙或暴露導體。
電氣測試:常規測試包括連續性驗證和絕緣電阻檢查,以確認穩定的電氣性能並消除開路或間歇性連接風險。
機械測試:按抽樣或批次進行焊點拉力測試,以驗證機械結合強度,特別是對於振動關鍵應用。
尺寸驗證:檢驗確認導體定位、焊料覆蓋範圍和對齊符合內部工藝和客戶圖紙要求。
專業環境測試:耐壓(介電耐受)測試、鹽霧測試和機械振動測試在產品規格、應用環境或客戶標準要求時進行。
為了識別和控制潛在的焊接缺陷,適用的檢驗和測試根據項目複雜度和最終使用要求選擇性地部署,而不是普遍應用於每個單元。
5. 行業參考與定制規範對齊
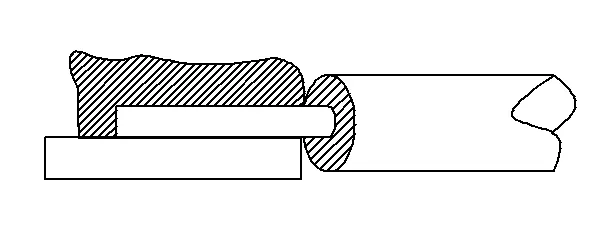
線束組件使用 IPC/WHMA-A-620 作為適用線束和電纜組件工藝的工藝和驗收參考。我們適用的焊接工藝要求參考 IPC/WHMA-A-620 和客戶特定規範制定,確保與行業基準標準和項目級技術要求保持一致。
工廠保持 ISO 9001、IATF 16949 和 ISO 13485 認證,支持工業、汽車和醫療級線束組件的結構化過程控制。所有焊接工作流程都通過內部 MES 系統記錄、跟踪和可追溯,以在原型和批量生產中保持一致的工藝性能。
6. 線束組件焊接與電纜組件能力
線束組件提供定制線束焊接和電纜組件解決方案,涵蓋原型驗證和全面生產,具有靈活的 MOQ 選項,支持小批量工程樣品和大批量商業訂單。內部工程團隊根據客戶圖紙、BOM 文件或實物樣品提供 DFM 審查和工藝優化,以提高可製造性並穩定接頭質量。
所有成品組件在發貨前都經過所需的電氣和目視檢驗。在英語項目團隊和長期全球 OEM 經驗的支持下,公司為汽車、醫療、工業自動化、機器人、電信和可再生能源項目提供應用特定的線束解決方案。標準原型周轉時間為 24 至 72 小時,以加速客戶產品驗證週期。
7. 常見問題解答
7.1 線束焊接工藝受什麼標準管轄?
IPC/WHMA-A-620 是線束組件工藝的主要行業參考,包括焊接外觀、潤濕質量和一般驗收標準。製造商通常將這些基準指南與客戶特定的設計和性能要求相結合。
7.2 線束組件中冷焊點的原因是什麼?
冷焊點由熱量不足、加熱週期短、表面污染或焊料凝固期間的移動引起。這些因素阻礙了適當的潤濕和穩定的結合形成,導致機械強度弱和電氣不一致的連接。
7.3 如何檢驗焊接的線束接頭?
焊點通過目視檢驗、連續性和絕緣測試以及定期拉力抽樣進行驗證。對於高可靠性應用,根據項目要求進行額外的耐壓、振動或腐蝕測試。
7.4 為什麼焊接的線束連接在長期現場使用中會失效?
大多數現場故障源於潛在的工藝缺陷,包括潤濕不完整、冷焊點、焊料不規則或導體暴露。這些輕微的不一致在振動、溫度循環和電氣負載下逐漸退化,最終導致連接不穩定。
7.5 對於線束,焊接比壓接更好嗎?
沒有一種方法普遍更好。適當的連接方法取決於端子設計、導體尺寸、機械耐久性要求、環境條件、生產量和項目規格。焊接在精確的電氣連續性和細間距連接方面表現出色,而壓接為高振動批量生產應用提供一致的機械強度。
8. 結論
線束焊接性能取決於一致的工藝控制、適當的熱管理和嚴格的工藝。常見的焊接缺陷源於加熱不一致、表面污染、錯位和不受監管的焊料量,所有這些都可能降低工業、汽車和醫療應用中組件的可靠性。通過參考既定的行業標準並應用針對性的檢驗和測試工作流程,製造商可以穩定焊接質量並降低現場故障風險。結構化工藝對齊和項目特定的質量控制仍然是實現一致定制線束性能的最可靠方法。