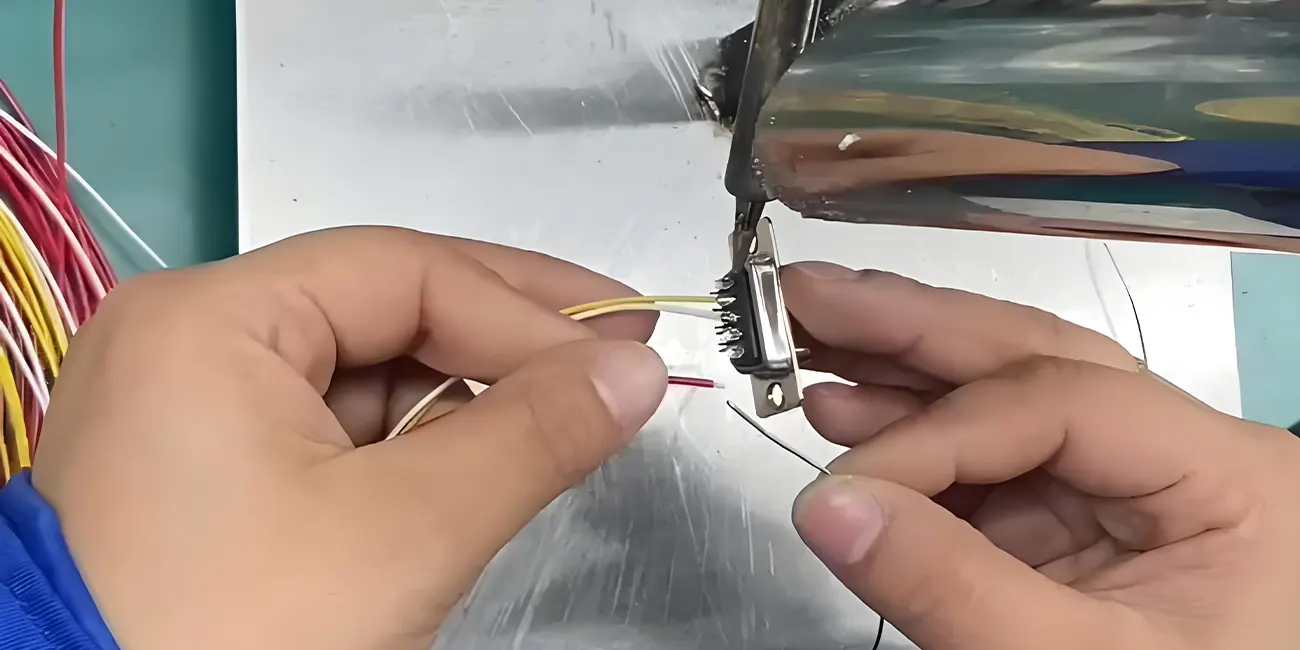
Das Kabelbaumlöten ist ein wichtiges Verbindungsverfahren, das verwendet wird, um elektrische und mechanische Verbindungen zwischen Leitern und anwendbaren Klemmen, Kontakten, Spleißen oder anderen leitfähigen Schnittstellen herzustellen. Eine gleichbleibende Lötleistung trägt dazu bei, eine stabile elektrische Kontinuität und zuverlässige Signalübertragung für individuelle Kabelbaugruppen in Automobil-, Medizingeräte-, Industrieautomations-, Robotik- und erneuerbaren Energiesystemen aufrechtzuerhalten. Inkonsistente Verarbeitungsqualität und unsachgemäße Prozesskontrolle können zu häufigen Lötproblemen führen, die intermittierende Signale, Schaltungsunregelmäßigkeiten oder vorzeitigen Komponentenverschleiß in Endanwendungen verursachen.
Für Konstruktionsingenieure, Qualitätsmanager und OEM-Beschaffungsteams hilft das Verständnis standardisierter Lötarbeitsabläufe, typischer Verbindungsdefekte und praktischer Kontrollmethoden, die Gesamtzuverlässigkeit der Kabelbaummontage zu verbessern. Dieser Leitfaden erläutert praktische Prinzipien des Kabelbaumlötens, häufige Verarbeitungsdefekte, Grundursachen, Präventionspraktiken und branchenkonforme Qualitätskontrollverfahren.
1. Was ist Kabelbaumlöten?
Kabelbaumlöten ist ein Präzisionsverbindungsprozess, bei dem geschmolzene Lotlegierung verwendet wird, um dauerhafte elektrische und mechanische Verbindungen zwischen abisolierten Drahtleitern und verschiedenen leitfähigen Schnittstellen herzustellen, einschließlich Steckverbinderklemmen, Lötkelchen, PCB-Pads und Drahtspleißen.
Im Gegensatz zum Schweißen verbindet das Löten Materialien hauptsächlich durch ein geschmolzenes Zusatzmetall, das die zu verbindenden Oberflächen benetzt und bindet, ohne die Grundmetalle zu schmelzen. Ordnungsgemäß geformte Lötverbindungen unterstützen eine stabile elektrische Signalübertragung und eine verbesserte mechanische Haltbarkeit gegenüber routinemäßigen Vibrationen und Temperaturschwankungen. Als Schlüsselschritt in der Kabelbaugruppenfertigung beeinflusst eine gleichbleibende Lötqualität direkt die Lebensdauer und Betriebsstabilität fertiger Kabelbäume.
2. Überblick über den Standard-Kabelbaumlötprozess
Die Massenproduktion und das Prototypenlöten von Kabelbäumen basieren auf wiederholbaren, standardisierten Arbeitsabläufen, um menschliche Fehler zu reduzieren und eine gleichbleibende Verbindungsqualität aufrechtzuerhalten. Die Kabelbaummontage folgt strukturierten internen Verfahren, die mit den Verarbeitungs-Benchmarks der Branche über die folgenden Kernschritte übereinstimmen:
Leitervorbereitung: Präzises Abisolieren des Drahtes zur Vermeidung von Litenschäden; gründliche Reinigung zur Entfernung von Staub, Öl und Oberflächenoxidation, die die Lotbenetzung einschränkt.
Flussmittelauftrag: Kontrollierter Flussmittelauftrag zur Reduzierung der Oxidation, Verbesserung der Lotfluidität und Unterstützung einer gleichmäßigen Benetzung zwischen Lot und Leiteroberflächen.
Präzisionserwärmung: Stabile, gleichmäßige Erwärmung von Leitern und Kontaktoberflächen zur Vermeidung unzureichender Wärmeübertragung oder lokaler Überhitzung.
Lotzufuhr und Benetzung: Reguliertes Lotvolumen zur Erzielung einer vollständigen, gleichmäßigen Abdeckung ohne übermäßige Ansammlung oder unzureichende Füllung.
Kühlung und Erstarrung: Stationäre Kühlung während der Loterstarrung zur Vermeidung von Verbindungsverformung und Verarbeitungsinkonsistenzen.
Inspektion nach dem Löten: Sichtprüfung, mechanische Stichprobenentnahme und elektrische Tests zur Bestätigung der Verbindungsverwendbarkeit für die vorgesehene Anwendung.
3. Häufige Kabelbaumlötdefekte: Ursachen, Risiken und Prävention
Im Folgenden sind häufige Lötverarbeitungsprobleme aufgeführt, die bei der Kabelbaumfertigung auftreten. Jeder Defekt umfasst beobachtbare Merkmale, typische Grundursachen, Feldleistungsrisiken und praktische Präventionsmaßnahmen.
3.1 Kalte Lötstelle
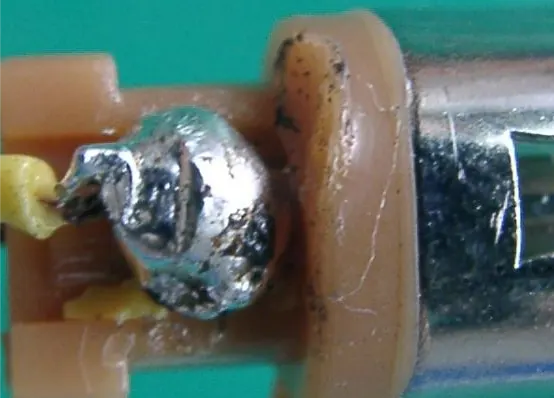
Defektbeschreibung: Eine kalte Lötstelle ist ein häufiger Lötverarbeitungsdefekt. Das Lot kann eine Verbindung gebildet haben, aber unzureichende Erwärmung oder Benetzung verhindert, dass die Verbindung die erforderliche Bindung und mechanische Festigkeit entwickelt.
Häufige Ursachen: Unzureichende Löttemperatur, kurze Erwärmungsdauer, inkonsistente Wärmeübertragung, Oberflächenverunreinigung oder geringfügige Bewegung während der Loterstarrung.
Potenzielle Risiken: Reduzierte mechanische Zugfestigkeit, erhöhte Anfälligkeit für Lockerung unter Vibration, intermittierende Signalschwankung und allmähliche Leistungsverschlechterung während langfristiger Temperaturzyklen.
Präventionsmethoden: Konsistente Prozesstemperaturparameter beibehalten; gleichmäßige Wärmedurchdringung sicherstellen; alle Kontaktoberflächen vor dem Löten reinigen; Drahtpositionierung sichern, bis das Lot vollständig erstarrt ist.
3.2 Schlechte oder unvollständige Lötverbindung
Defektbeschreibung: Eine schlechte oder unvollständige Lötverbindung kann visuell verbunden erscheinen, bietet jedoch nicht die erforderliche elektrische Kontinuität oder mechanische Festigkeit für einen zuverlässigen Betrieb.
Häufige Ursachen: Unzureichende Lotbenetzungszeit, ungleichmäßige Erwärmung, restliche Oberflächenoxidation und inkonsistentes Lotschmelzverhalten.
Potenzielle Risiken: Intermittierende Schaltungsleistung, instabile Signalübertragung und gelegentlicher Verbindungsabbruch. Da das visuelle Erscheinungsbild irreführend sein kann, bleiben diese Defekte oft bis zum Feldeinsatz unentdeckt.
Präventionsmethoden: Erwärmungs- und Schmelzdauern standardisieren; Oberflächenoxidation vor der Montage entfernen; geeignetes Flussmittel zur Verbesserung der Benetzung auftragen; Chargenzugkraftstichproben für kritische Baugruppen implementieren.
3.3 Übermäßiges Lotvolumen
Defektbeschreibung: Überschüssiges Lotmaterial erzeugt überdimensionierte, ungleichmäßige Lotansammlungen an Klemmen und Spleißverbindungen.
Häufige Ursachen: Übermäßige Lotzufuhr, verlängerte Erwärmungszyklen und inkonsistente manuelle LötsTechnik.
Potenzielle Risiken: Lotbrücken zwischen benachbarten Stiften oder Klemmen, erhöhtes Kurzschlussrisiko und physische Behinderung beim Steckverbinderzusammenbau.
Präventionsmethoden: Lotmenge während des Auftragens regulieren; Erwärmungsdauer standardisieren; überdimensionierte Verbindungen nacharbeiten, um akzeptable Dimensionskriterien zu erfüllen.
3.4 Unzureichendes Lotvolumen
Defektbeschreibung: Unzureichendes Lotvolumen deckt die designated Lötzone nicht vollständig ab, was zu unvollständiger Leiterbenetzung und freiliegenden Bindungsfugen führt.
Häufige Ursachen: Begrenzte Lotzufuhr, Oberflächenverunreinigung, die die Fluidität verringert, und unvollständige Erwärmungszyklen.
Potenzielle Risiken: Reduzierte effektive Bindungsfläche, schwächere mechanische Stabilität und inkonsistenter elektrischer Kontakt unter Vibration oder Stromschwankung.
Präventionsmethoden: Mindestlotvolumenanforderungen gemäß Prozessrichtlinien befolgen; Erwärmungsparameter zur Verbesserung der Fluidität optimieren; Kontaktoberflächen reinigen, um konsistente Benetzung sicherzustellen.
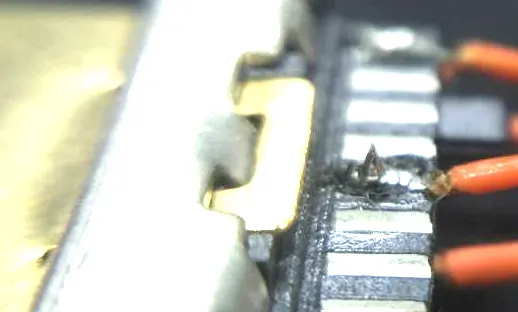
3.5 Lotspitze / Lotzapfen
Defektbeschreibung: Scharfe, hervorstehende Lotformationen erscheinen auf fertigen Verbindungsoberflächen, was zu nicht konformer Baugruppengeometrie führt.
Häufige Ursachen: Unsachgemäßer Lötkolben-Rückzugswinkel, inkonsistente Rückzugsgeschwindigkeit und ungleichmäßige Loterstarrung.
Potenzielle Risiken: Scharfe Lotgrate können Isolierschichten beschädigen, Leckagerisiken erzeugen und die Gesamtbaugruppenausbeute verringern.
Präventionsmethoden: WerkzeugHandhabung und Rückzugsbewegung standardisieren; defekte Spitzen trimmen und nacharbeiten; konsistente Verarbeitungskriterien während der Sichtprüfung durchsetzen.
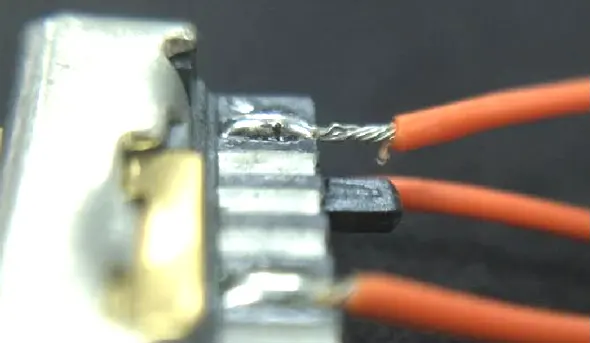
3.6 Unzureichend abgedeckte Leiter
Defektbeschreibung: Abisolierte Leiterlitzen bleiben aufgrund unvollständiger Lotabdeckung und Benetzung innerhalb des designated Lötbereichs teilweise freiliegend.
Häufige Ursachen: Fehlausgerichtete Drahtpositionierung, unzureichendes Lotvolumen, lokale schlechte Benetzung und versetzte Lötplatzierung.
Potenzielle Risiken: Freiliegende Litzen sind anfällig für Oxidation und Feuchtigkeitseintritt, die die Leitfähigkeit im Laufe der Zeit beeinträchtigen. Äußere Reibung und mechanische Belastung können auch Litzenbruch und instabilen Kontakt verursachen.
Präventionsmethoden: Drahtplatzierung vor dem Löten sichern; vollständige Lotabdeckung der Leiterlitzen überprüfen; Sichtprüfung für freiliegende Verkabelung priorisieren.
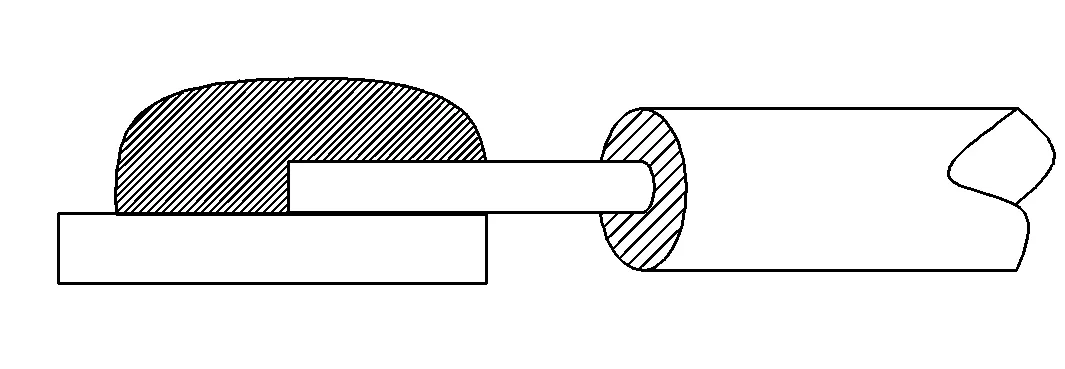
3.7 Leiterrückzug
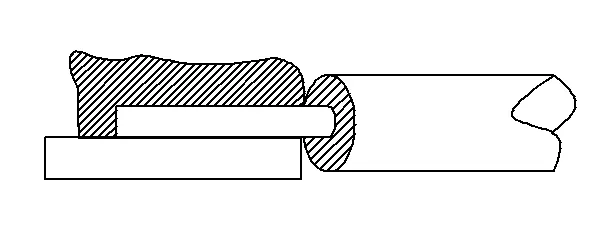
Defektbeschreibung: Leiter ziehen sich von der vorgesehenen Lötposition zurück, wodurch die effektive BindungsLänge verkürzt wird. Gemäß der anwendbaren internen Prozessspezifikation der Kabelbaummontage wird übermäßiger Rückzug, der einen verlängerten blanken Leiter hinterlässt, als nicht konform eingestuft.
Häufige Ursachen: Temperaturbedingte thermische Verschiebung, inkonsistente Drahtspannung während der Verarbeitung und unbeabsichtigte Bewegung während der Lotkühlung.
Potenzielle Risiken: Reduzierte Bindungsfläche verringert die Zugfestigkeit der Verbindung, erhöht das Risiko von Leiterbruch in dynamischen Betriebsumgebungen und beeinträchtigt die Strom- und Signalstabilität.
Präventionsmethoden: Stabile Erwärmungstemperaturen beibehalten; Drahtspannung während der Montage konsistent kontrollieren; Leiterpositionierung fixieren, bis das Lot vollständig erstarrt ist.
4. Qualitätskontrolle und Testen des Kabelbaumlötens
Strukturierte Qualitätskontrolle minimiert Prozessschwankungen und identifiziert potenzielle Lötdefekte vor dem endgültigen Versand. Die Kabelbaummontage implementiert geschichtete Inspektions- und Testarbeitsabläufe, die auf Projektspezifikationen, Kundenanforderungen und Branchenreferenzkriterien zugeschnitten sind.
Sichtprüfung: Alle Lötverbindungen werden einer Sichtprüfung unterzogen, um Lotabdeckung, Benetzungsgleichmäßigkeit, Verbindungsgeometrie und das Fehlen von Spitzen, Lücken oder freiliegenden Leitern zu überprüfen.
Elektrische Tests: Routinetests umfassen Kontinuitätsprüfung und Isolationswiderstandsprüfungen, um stabile elektrische Leistung zu bestätigen und offene oder intermittierende Verbindungsrisiken zu eliminieren.
Mechanische Tests: Zugtests an Lötverbindungen werden auf Stichproben- oder Chargenbasis durchgeführt, um die mechanische Bindungsfestigkeit zu validieren, insbesondere für vibrationskritische Anwendungen.
Dimensionsverifizierung: Inspektionen bestätigen, dass Leiterpositionierung, Lotabdeckungsbereich und Ausrichtung die internen Prozess- und Kundenzeichnungsanforderungen erfüllen.
Spezialisierte Umwelttests: Hipot-(Dielektrizitätsfestigkeits-)Tests, Salzsprühnebeltests und mechanische Vibrationstests werden bei Bedarf gemäß Produktspezifikationen, Anwendungsumgebung oder Kundenstandards angewendet.
Um potenzielle Lötdefekte zu identifizieren und zu kontrollieren, werden anwendbare Inspektionen und Tests selektiv gemäß Projektkomplexität und Endverwendungsanforderungen eingesetzt, anstatt universell auf jede Einheit angewendet zu werden.
5. Branchenreferenzen und Ausrichtung an kundenspezifischen Spezifikationen
Die Kabelbaummontage verwendet IPC/WHMA-A-620 als Verarbeitungs- und Abnahmereferenz für anwendbare Kabelbaum- und Kabelbaugruppenprozesse. Unsere anwendbaren Lötverarbeitungsanforderungen werden unter Bezugnahme auf IPC/WHMA-A-620 und kundenspezifische Spezifikationen entwickelt, um die Ausrichtung sowohl an Branchenbasisstandards als auch an technischen Anforderungen auf Projektebene sicherzustellen.
Die Einrichtung unterhält ISO 9001, IATF 16949 und ISO 13485 Zertifizierungen, die strukturierte Prozesskontrolle für industrielle, Automobil- und medizinische Kabelbaum-Baugruppen unterstützen. Alle Lötarbeitsabläufe werden über das interne MES-System dokumentiert, verfolgt und rückverfolgbar gemacht, um eine konsistente Prozessleistung über Prototypen- und Serienproduktion hinweg aufrechtzuerhalten.
6. Kabelbaum-Montage-Löten und Kabelbaugruppen-Fähigkeiten
Die Kabelbaummontage bietet kundenspezifische Kabelbaumlöt- und Kabelbaugruppenlösungen, die Prototypenvalidierung und Full-Scale-Produktion abdecken, mit flexiblen MOQ-Optionen zur Unterstützung von Low-Volume-Engineering-Mustern und High-Volume-Handelsaufträgen. Das interne Engineering-Team bietet DFM-Überprüfung und Prozessoptimierung basierend auf Kundenzeichnungen, BOM-Dateien oder physischen Mustern, um die Herstellbarkeit zu verbessern und die Verbindungsqualität zu stabilisieren.
Alle fertigen Baugruppen werden vor dem Versand den erforderlichen elektrischen und visuellen Inspektionen unterzogen. Unterstützt durch ein englischsprachiges Projektteam und langjährige globale OEM-Erfahrung liefert das Unternehmen anwendungsspezifische Kabelbaulösungen für Automobil-, Medizin-, Industrieautomations-, Robotik-, Telekommunikations- und erneuerbare Energieprojekte. Die Standard-Prototypen-Durchlaufzeit liegt zwischen 24 und 72 Stunden, um die Produktvalidierungszyklen der Kunden zu beschleunigen.
7. Häufig gestellte Fragen
7.1 Welche Norm regelt die Kabelbaumlötverarbeitung?
IPC/WHMA-A-620 dient als primäre Branchenreferenz für die Kabelbaummontageverarbeitung, einschließlich Lötaussehen, Benetzungsqualität und allgemeine Abnahmekriterien. Hersteller kombinieren diese Basisrichtlinien typischerweise mit kundenspezifischen Design- und Leistungsanforderungen.
7.2 Was verursacht eine kalte Lötstelle in der Kabelbaummontage?
Kalte Lötstellen entstehen durch unzureichende Wärme, kurze Erwärmungszyklen, Oberflächenverunreinigung oder Bewegung während der Loterstarrung. Diese Faktoren verhindern eine ordnungsgemäße Benetzung und stabile Bindungsbildung, was zu mechanisch schwachen und elektrisch inkonsistenten Verbindungen führt.
7.3 Wie inspiziert man gelötete Kabelbaumverbindungen?
Gelötete Verbindungen werden durch Sichtprüfung, Kontinuitäts- und IsolationsTests sowie periodische Zugkraftstichproben verifiziert. Für hochzuverlässige Anwendungen werden zusätzliche Hipot-, Vibrations- oder Korrosionstests gemäß Projektanforderungen durchgeführt.
7.4 Warum versagen gelötete Kabelbaumverbindungen im langfristigen Feldeinsatz?
Die meisten Feldausfälle stammen aus latenten Verarbeitungsdefekten, einschließlich unvollständiger Benetzung, kalter Verbindungen, Lotunregelmäßigkeiten oder Leiterexposition. Diese geringfügigen Inkonsistenzen verschlechtern sich allmählich unter Vibration, Temperaturzyklen und elektrischer Last und verursachen schließlich instabile Verbindungen.
7.5 Ist Löten besser als Crimpen für Kabelbäume?
Keine Methode ist universell besser. Die geeignete Verbindungsmethode hängt von Klemmenkonstruktion, Leiterquerschnitt, Anforderungen an die mechanische Haltbarkeit, Umgebungsbedingungen, Produktionsvolumen und Projektspezifikationen ab. Löten ist hervorragend für präzise elektrische Kontinuität und Fine-Pitch-Verbindungen geeignet, während Crimpen konsistente mechanische Festigkeit für Hochvibrations-Massenproduktionsanwendungen bietet.
8. Fazit
Die Kabelbaumlötleistung hängt von konsistenter Prozesskontrolle, ordnungsgemäßem Wärmemanagement und disziplinierter Verarbeitung ab. Häufige Lötdefekte entstehen durch inkonsistente Erwärmung, Oberflächenverunreinigung, Fehlausrichtung und unreguliertes Lotvolumen, die alle die Baugruppenzuverlässigkeit in industriellen, Automobil- und medizinischen Anwendungen beeinträchtigen können. Durch die Bezugnahme auf etablierte Branchenstandards und die Anwendung gezielter Inspektions- und Testarbeitsabläufe können Hersteller die Lötqualität stabilisieren und Feldausfallrisiken reduzieren. Strukturierte Prozessausrichtung und projektspezifische Qualitätskontrolle bleiben der zuverlässigste Ansatz für konsistente custom wire harness-Leistung.