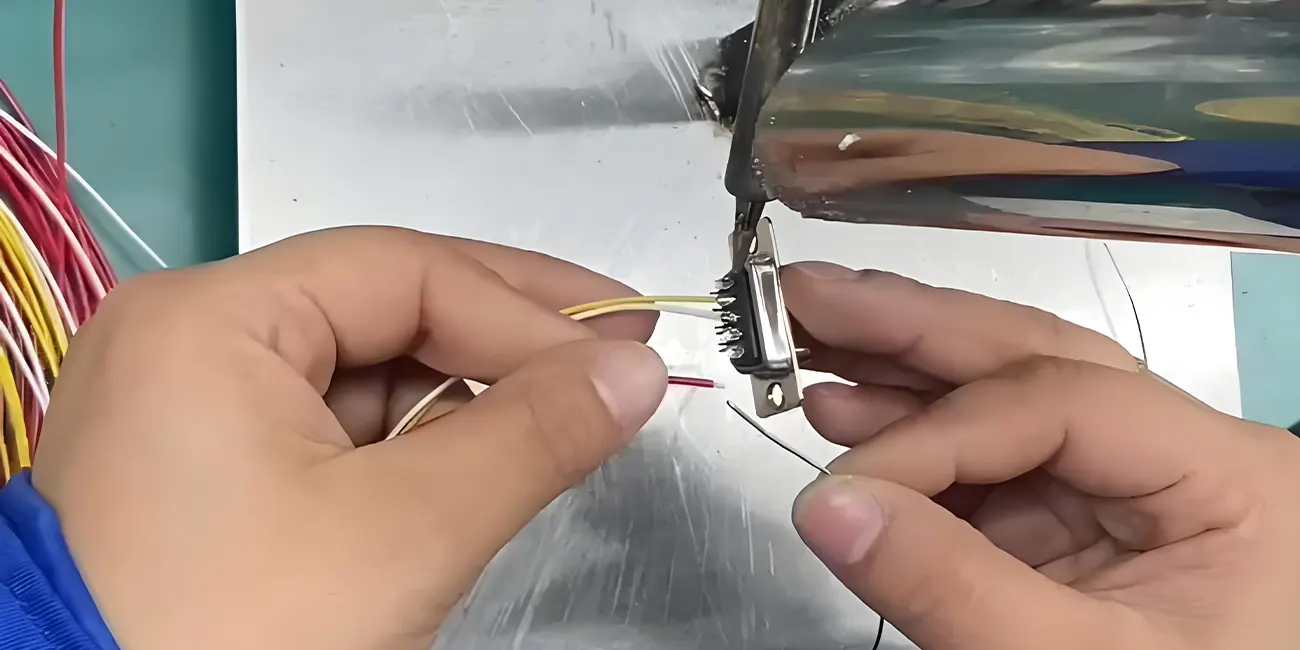
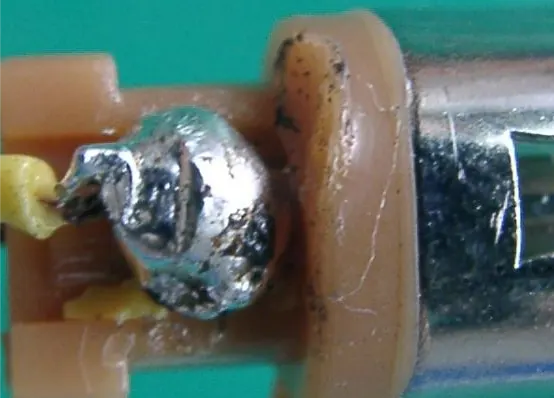
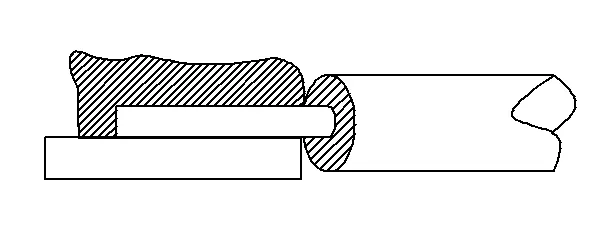
La soudure de faisceaux de câblage est une méthode d'assemblage importante utilisée pour créer des connexions électriques et mécaniques entre des conducteurs et des bornes, contacts, épissures ou autres interfaces conductrices applicables. Une performance de soudure constante aide à maintenir une continuité électrique stable et une transmission de signal fiable pour les assemblages de câbles personnalisés utilisés dans les systèmes automobiles, les dispositifs médicaux, l'automatisation industrielle, la robotique et les énergies renouvelables. Une main-d'œuvre incohérente et un contrôle de processus inapproprié peuvent entraîner des problèmes de soudure courants qui provoquent des signaux intermittents, des irrégularités de circuit ou une usure prématurée des composants dans les applications finales.
Pour les ingénieurs de conception, les responsables qualité et les équipes d'approvisionnement
OEM, la compréhension des flux de travail de soudure standard, des défauts de joint typiques et des méthodes de contrôle pratiques aide à améliorer la fiabilité globale de l'assemblage du faisceau. Ce guide explique les principes pratiques de soudure de faisceaux de câblage, les défauts de main-d'œuvre courants, les causes profondes, les pratiques de prévention et les procédures de contrôle qualité alignées sur l'industrie.
1. Qu'est-ce que la soudure de faisceaux de câblage ?
La soudure de faisceaux de câblage est un processus d'assemblage de précision qui utilise un alliage de soudure fondu pour former des connexions électriques et mécaniques durables entre des conducteurs de fil dénudés et diverses interfaces conductrices, notamment les bornes de connecteur, les coupelles de soudure, les pads PCB et les épissures de fil.
Contrairement au soudage, le brasage joint les matériaux principalement par un métal d'apport fondu qui mouille et se lie aux surfaces à joindre, sans fondre les métaux de base. Les joints de soudure correctement formés supportent une transmission de signal électrique stable et une meilleure durabilité mécanique contre les vibrations et les variations de température de routine. En tant qu'étape clé de la fabrication d'assemblages de câbles, une main-d'œuvre de soudure constante impacte directement la durée de vie et la stabilité opérationnelle des faisceaux de câblage finis.
2. Aperçu du processus standard de soudure de faisceaux de câblage
La production de masse et la soudure de prototypes pour les faisceaux de câblage reposent sur des flux de travail répétables et standardisés pour réduire l'erreur humaine et maintenir une qualité de joint constante. L'assemblage de faisceaux de câblage suit des procédures internes structurées alignées sur les références de main-d'œuvre de l'industrie à travers les étapes clés suivantes :
Préparation du conducteur : Dénudage de précision du fil pour éviter les dommages aux brins ; nettoyage approfondi pour éliminer la poussière, l'huile et l'oxydation de surface qui limite le mouillage de la soudure.
Application de flux : Application contrôlée de flux pour réduire l'oxydation, améliorer la fluidité de la soudure et soutenir un mouillage uniforme entre la soudure et les surfaces du conducteur.
Chauffage de précision : Chauffage stable et uniforme des conducteurs et des surfaces de contact pour éviter un transfert de chaleur insuffisant ou une surchauffe localisée.
Alimentation et mouillage de la soudure : Volume de soudure régulé pour obtenir une couverture complète et uniforme sans accumulation excessive ou remplissage insuffisant.
Refroidissement et solidification : Refroidissement stationnaire pendant la solidification de la soudure pour éviter la déformation du joint et les incohérences de main-d'œuvre.
Inspection post-soudure : Vérification visuelle, échantillonnage mécanique et tests électriques pour confirmer l'utilisabilité du joint pour l'application prévue.
3. Défauts courants de soudure de faisceaux de câblage : causes, risques et prévention
Voici les problèmes courants de main-d'œuvre de soudure rencontrés dans la fabrication de faisceaux de câblage. Chaque défaut comprend des caractéristiques observables, des causes profondes typiques, des risques de performance sur le terrain et des mesures de prévention pratiques.
3.1 Joint de soudure froide
Description du défaut : Un joint de soudure froide est un défaut de main-d'œuvre de soudure courant. La soudure peut sembler avoir formé une connexion, mais un chauffage ou un mouillage inadéquat empêche le joint de développer la liaison et la résistance mécanique requises.
Causes courantes : Température de soudure insuffisante, durée de chauffage courte, transfert de chaleur incohérent, contamination de surface ou mouvement mineur pendant la solidification de la soudure.
Risques potentiels : Résistance à la traction mécanique réduite, susceptibilité accrue au desserrage sous vibration, fluctuation intermittente du signal et dégradation progressive des performances pendant les cycles thermiques à long terme.
Méthodes de prévention : Maintenir des paramètres de température de processus cohérents ; assurer une pénétration de chaleur uniforme ; nettoyer toutes les surfaces de contact avant la soudure ; sécuriser le positionnement du fil jusqu'à ce que la soudure soit complètement solidifiée.
3.2 Joint de soudure pauvre ou incomplet
Description du défaut : Un joint de soudure pauvre ou incomplet peut sembler connecté visuellement mais ne fournit pas la continuité électrique ou la résistance mécanique requises pour un fonctionnement fiable.
Causes courantes : Temps de mouillage de la soudure inadéquat, chauffage inégal, oxydation de surface résiduelle et comportement de fusion de la soudure incohérent.
Risques potentiels : Performance de circuit intermittente, transmission de signal instable et déconnexion occasionnelle. Parce que l'apparence visuelle peut être trompeuse, ces défauts restent souvent non détectés jusqu'au déploiement sur le terrain.
Méthodes de prévention : Standardiser les durées de chauffage et de fusion ; éliminer l'oxydation de surface avant l'assemblage ; appliquer un flux approprié pour améliorer le mouillage ; mettre en œuvre un échantillonnage par lot de la force de traction pour les assemblages critiques.
3.3 Volume de soudure excessif
Description du défaut : L'excès de matériau de soudure crée des accumulations de soudure surdimensionnées et inégales sur les bornes et les joints d'épissure.
Causes courantes : Alimentation excessive en soudure, cycles de chauffage prolongés et technique de soudure manuelle incohérente.
Risques potentiels : Pontage de soudure entre broches ou bornes adjacentes, risque accru de courts-circuits et interférence physique lors de l'accouplement du connecteur.
Méthodes de prévention : Réguler la quantité de soudure pendant l'application ; standardiser la durée de chauffage ; retravailler les joints surdimensionnés pour répondre aux critères dimensionnels acceptables.
3.4 Volume de soudure insuffisant
Description du défaut : Un volume de soudure inadéquat ne couvre pas entièrement la zone de soudure désignée, entraînant un mouillage incomplet du conducteur et des espaces de liaison exposés.
Causes courantes : Alimentation limitée en soudure, contamination de surface qui réduit la fluidité et cycles de chauffage incomplets.
Risques potentiels : Surface de liaison effective réduite, stabilité mécanique plus faible et contact électrique incohérent sous vibration ou fluctuation de courant.
Méthodes de prévention : Suivre les exigences minimales de volume de soudure selon les directives de processus ; optimiser les paramètres de chauffage pour améliorer la fluidité ; nettoyer les surfaces de contact pour assurer un mouillage cohérent.
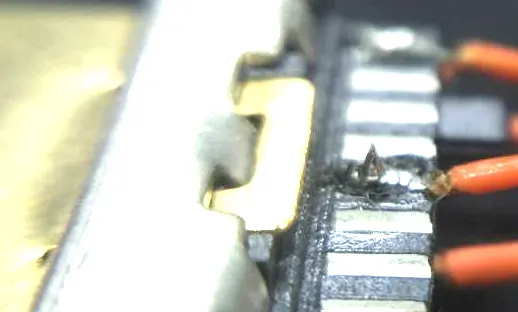
3.5 Pic de soudure / Stalactite de soudure
Description du défaut : Des formations de soudure pointues et saillantes apparaissent sur les surfaces de joint finies, entraînant une géométrie d'assemblage non conforme.
Causes courantes : Angle de retrait du fer à souder inapproprié, vitesse de retrait incohérente et solidification inégale de la soudure.
Risques potentiels : Les bavures de soudure pointues peuvent endommager les couches isolantes, créant des risques de fuite et réduisant le rendement global de l'assemblage.
Méthodes de prévention : Standardiser la manipulation des outils et le mouvement de retrait ; couper et retravailler les pics défectueux ; appliquer des critères de main-d'œuvre cohérents lors de l'inspection visuelle.
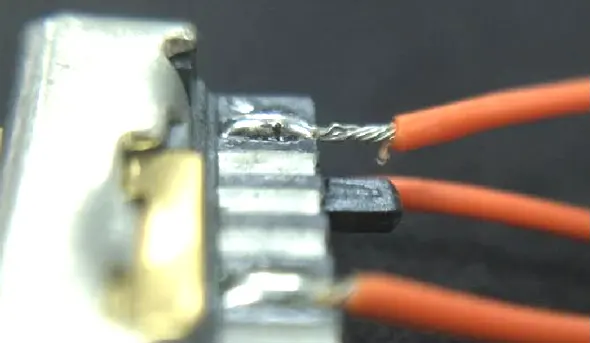
3.6 Conducteurs insuffisamment couverts
Description du défaut : Les brins de conducteur dénudés restent partiellement exposés dans la zone de soudure désignée en raison d'une couverture et d'un mouillage de soudure incomplets.
Causes courantes : Positionnement de fil désaligné, volume de soudure insuffisant, mouillage localisé médiocre et placement de soudure décalé.
Risques potentiels : Les brins exposés sont sensibles à l'oxydation et à l'infiltration d'humidité, ce qui dégrade la conductivité au fil du temps. La friction externe et la contrainte mécanique peuvent également causer la rupture des brins et un contact instable.
Méthodes de prévention : Sécuriser le placement du fil avant la soudure ; vérifier la couverture complète de soudure des brins de conducteur ; prioriser l'inspection visuelle pour le câblage exposé.
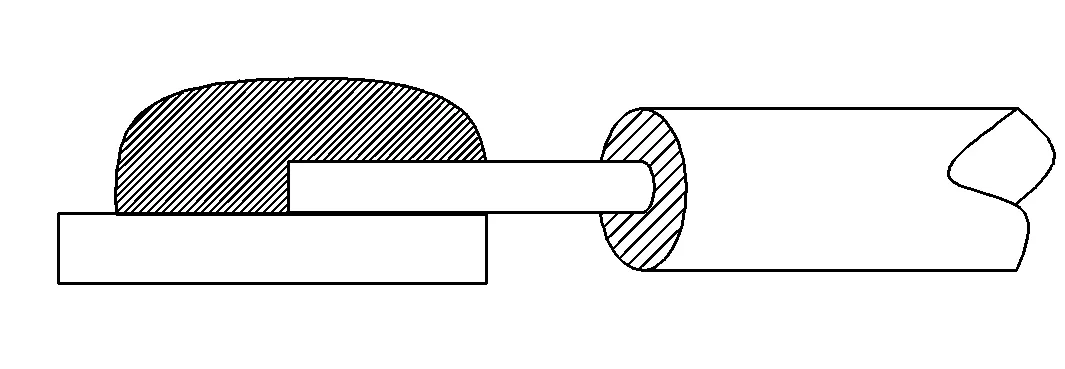
3.7 Rétraction du conducteur
Description du défaut : Les conducteurs se rétractent vers l'arrière par rapport à la position de soudure prévue, raccourcissant la longueur de liaison effective. Selon la spécification de processus interne applicable de l'assemblage de faisceaux de câblage, une rétraction excessive qui laisse un conducteur nu étendu est classée comme non conforme.
Causes courantes : Décalage thermique induit par la température, tension de fil incohérente pendant le traitement et mouvement non intentionnel pendant le refroidissement de la soudure.
Risques potentiels : La surface de liaison réduite diminue la résistance à la traction du joint, augmentant le risque de fracture du conducteur dans les environnements d'exploitation dynamiques et compromettant la stabilité du courant et du signal.
Méthodes de prévention : Maintenir des températures de chauffage stables ; contrôler la tension du fil de manière cohérente pendant l'assemblage ; fixer le positionnement du conducteur jusqu'à ce que la soudure soit complètement solidifiée.
4. Contrôle qualité et tests de soudure de faisceaux de câblage
Un contrôle qualité structuré minimise la variation de processus et identifie les défauts de soudure potentiels avant l'expédition finale. L'assemblage de faisceaux de câblage met en œuvre des flux de travail d'inspection et de test par couches adaptés aux spécifications du projet, aux exigences du client et aux critères de référence de l'industrie.
Inspection visuelle : Tous les joints soudés subissent une vérification visuelle pour vérifier la couverture de soudure, l'uniformité du mouillage, la géométrie du joint et l'absence de pics, d'espaces ou de conducteurs exposés.
Tests électriques : Les tests de routine comprennent la vérification de la continuité et les contrôles de résistance d'isolement pour confirmer des performances électriques stables et éliminer les risques de connexion ouverte ou intermittente.
Tests mécaniques : Les tests de traction des joints soudés sont effectués par échantillonnage ou par lot pour valider la résistance de liaison mécanique, en particulier pour les applications critiques aux vibrations.
Vérification dimensionnelle : Les inspections confirment que le positionnement du conducteur, la plage de couverture de soudure et l'alignement répondent aux exigences du processus interne et des dessins clients.
Tests environnementaux spécialisés : Les tests de claquage (tenue diélectrique), les tests de brouillard salin et les tests de vibration mécanique sont appliqués lorsque requis par les spécifications du produit, l'environnement d'application ou les normes clients.
Pour identifier et contrôler les défauts de soudure potentiels, les inspections et tests applicables sont déployés sélectivement en fonction de la complexité du projet et des exigences d'utilisation finale plutôt que d'être appliqués universellement à chaque unité.
5. Références industrielles et alignement des spécifications personnalisées
L'assemblage de faisceaux de câblage utilise
IPC/WHMA-A-620 comme référence de main-d'œuvre et d'acceptation pour les processus applicables de faisceaux de câblage et d'assemblages de câbles. Nos exigences applicables de main-d'œuvre de soudure sont développées en référence à IPC/WHMA-A-620 et aux spécifications spécifiques au client, garantissant l'alignement avec les normes de base de l'industrie et les exigences techniques au niveau du projet.
L'installation maintient les certifications
ISO 9001, IATF 16949 et ISO 13485, soutenant le contrôle de processus structuré pour les assemblages de faisceaux de câblage de qualité industrielle, automobile et médicale. Tous les flux de travail de soudure sont documentés, suivis et traçables via le système MES interne pour maintenir une performance de processus constante à travers la production de prototypes et de lots.
6. Capacités de soudure de faisceaux de câblage et d'assemblage de câbles
L'assemblage de faisceaux de câblage fournit des solutions personnalisées de soudure de faisceaux de câblage et d'assemblage de câbles couvrant la validation de prototype et la production à grande échelle, avec des options MOQ flexibles pour soutenir les échantillons d'ingénierie à faible volume et les commandes commerciales à haut volume. L'équipe d'ingénierie interne offre une revue DFM et une optimisation des processus basée sur les dessins clients, les fichiers BOM ou les échantillons physiques pour améliorer la fabricabilité et stabiliser la qualité des joints.
Tous les assemblages finis subissent les inspections électriques et visuelles requises avant expédition. Soutenue par une équipe de projet anglophone et une expérience OEM mondiale à long terme, l'entreprise fournit des solutions de faisceaux de câblage spécifiques à l'application pour les projets automobiles, médicaux, d'automatisation industrielle, de robotique, de télécommunications et d'énergie renouvelable. Le délai de rotation standard des prototypes varie de 24 à 72 heures pour accélérer les cycles de vérification des produits clients.
7. Foire aux questions
7.1 Quelle norme régit la main-d'œuvre de soudure de faisceaux de câblage ?
IPC/WHMA-A-620 sert de référence principale de l'industrie pour la main-d'œuvre d'assemblage de faisceaux de câblage, y compris l'apparence de la soudure, la qualité du mouillage et les critères d'acceptation généraux. Les fabricants combinent généralement ces directives de base avec les exigences de conception et de performance spécifiques au client.
7.2 Qu'est-ce qui cause un joint de soudure froide dans l'assemblage de faisceaux ?
Les joints de soudure froide résultent d'une chaleur insuffisante, de cycles de chauffage courts, d'une contamination de surface ou d'un mouvement pendant la solidification de la soudure. Ces facteurs empêchent un mouillage approprié et la formation d'une liaison stable, conduisant à des connexions mécaniquement faibles et électriquement incohérentes.
7.3 Comment inspecter les joints de faisceaux de câblage soudés ?
Les joints soudés sont vérifiés par inspection visuelle, tests de continuité et d'isolement, et échantillonnage périodique de la force de traction. Pour les applications à haute fiabilité, des tests supplémentaires de claquage, de vibration ou de corrosion sont effectués selon les exigences du projet.
7.4 Pourquoi les connexions de faisceaux soudés échouent-elles dans l'utilisation sur le terrain à long terme ?
La plupart des défaillances sur le terrain proviennent de défauts de main-d'œuvre latents, notamment un mouillage incomplet, des joints froids, des irrégularités de soudure ou une exposition du conducteur. Ces incohérences mineures se dégradent progressivement sous vibration, cycles de température et charge électrique, causant finalement des connexions instables.
7.5 La soudure est-elle meilleure que le sertissage pour les faisceaux de câblage ?
Aucune méthode n'est universellement meilleure. La méthode d'assemblage appropriée dépend de la conception de la borne, de la taille du conducteur, des exigences de durabilité mécanique, des conditions environnementales, du volume de production et des spécifications du projet. La soudure excelle pour la continuité électrique précise et les connexions à pas fin, tandis que le sertissage offre une résistance mécanique constante pour les applications de production de masse à haute vibration.
8. Conclusion
La performance de soudure des faisceaux de câblage dépend d'un contrôle de processus cohérent, d'une gestion thermique appropriée et d'une main-d'œuvre disciplinée. Les défauts de soudure courants proviennent d'un chauffage incohérent, d'une contamination de surface, d'un désalignement et d'un volume de soudure non régulé, tous pouvant dégrader la fiabilité de l'assemblage dans les applications industrielles, automobiles et médicales. En se référant aux normes industrielles établies et en appliquant des flux de travail d'inspection et de test ciblés, les fabricants peuvent stabiliser la qualité de la soudure et réduire les risques de défaillance sur le terrain. L'alignement structuré des processus et le contrôle qualité spécifique au projet restent l'approche la plus fiable pour une performance constante de
custom wire harness.