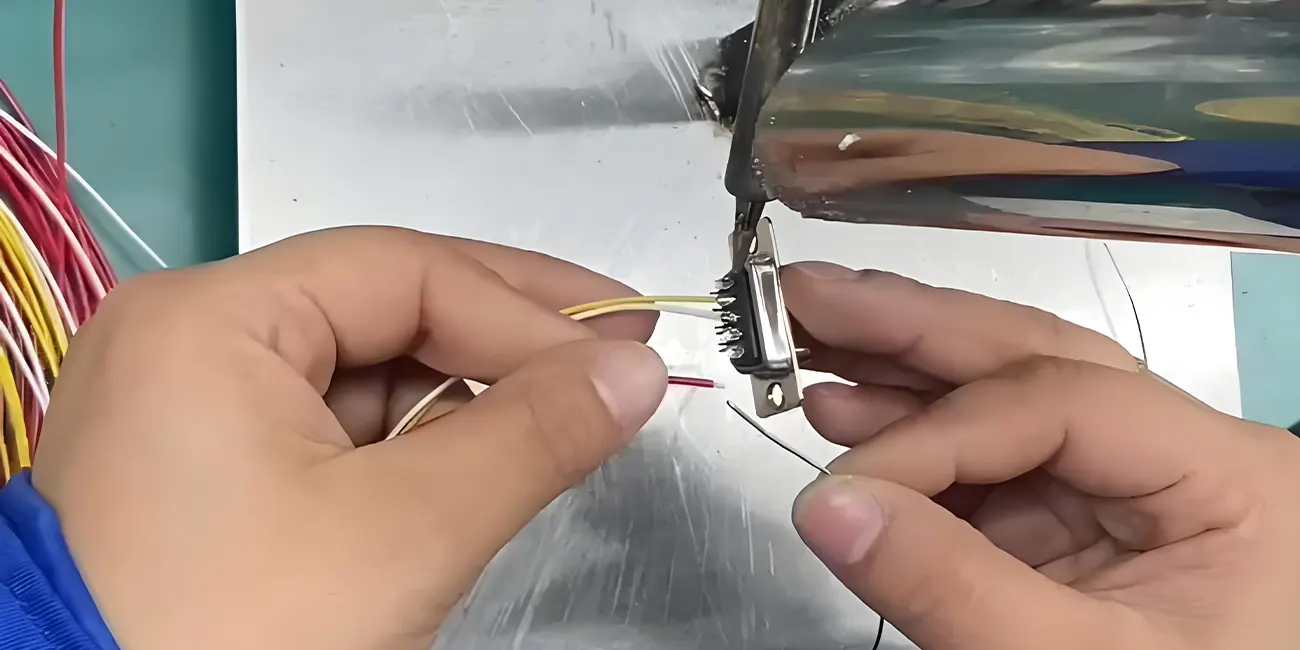
La soldadura de arneses de cableado es un método de unión importante utilizado para crear conexiones eléctricas y mecánicas entre conductores y terminales, contactos, empalmes u otras interfaces conductoras aplicables. El rendimiento constante de la soldadura ayuda a mantener una continuidad eléctrica estable y una transmisión de señal confiable para ensamblajes de cables personalizados utilizados en sistemas automotrices, dispositivos médicos, automatización industrial, robótica y energía renovable. La mano de obra inconsistente y el control de proceso inadecuado pueden provocar problemas de soldadura comunes que causan señales intermitentes, irregularidades en el circuito o desgaste prematuro de componentes en las aplicaciones finales.
Para ingenieros de diseño, gerentes de calidad y equipos de adquisiciones OEM, comprender los flujos de trabajo de soldadura estándar, los defectos típicos de las uniones y los métodos de control prácticos ayuda a mejorar la confiabilidad general del ensamblaje del arnés. Esta guía explica los principios prácticos de soldadura de arneses de cableado, los defectos comunes de mano de obra, las causas raíz, las prácticas de prevención y los procedimientos de control de calidad alineados con la industria.
1. ¿Qué es la soldadura de arneses de cableado?
La soldadura de arneses de cableado es un proceso de unión de precisión que utiliza aleación de soldadura fundida para formar conexiones eléctricas y mecánicas duraderas entre conductores de cable pelados y diversas interfaces conductoras, incluidos terminales de conector, copas de soldadura, almohadillas de PCB y empalmes de cables.
A diferencia de la soldadura por fusión, la soldadura blanda une materiales principalmente a través de un metal de aporte fundido que moja y se adhiere a las superficies que se unen, sin fundir los metales base. Las uniones de soldadura correctamente formadas soportan una transmisión de señal eléctrica estable y una mejor durabilidad mecánica contra vibraciones y variaciones de temperatura rutinarias. Como paso clave en la fabricación de ensamblajes de cables, la mano de obra de soldadura consistente impacta directamente en la vida útil y la estabilidad operativa de los arneses de cableado terminados.
2. Descripción general del proceso estándar de soldadura de arneses de cableado
La producción en masa y la soldadura de prototipos para arneses de cableado dependen de flujos de trabajo repetibles y estandarizados para reducir el error humano y mantener una calidad de unión consistente. El ensamblaje de arneses de cableado sigue procedimientos internos estructurados alineados con los puntos de referencia de mano de obra de la industria en los siguientes pasos principales:
Preparación del conductor: Pelado de precisión del cable para evitar daños en los hilos; limpieza exhaustiva para eliminar polvo, aceite y oxidación superficial que limita la humectación de la soldadura.
Aplicación de fundente: Aplicación controlada de fundente para reducir la oxidación, mejorar la fluidez de la soldadura y soportar una humectación uniforme entre la soldadura y las superficies del conductor.
Calentamiento de precisión: Calentamiento estable y uniforme de conductores y superficies de contacto para evitar transferencia de calor insuficiente o sobrecalentamiento localizado.
Alimentación y humectación de soldadura: Volumen de soldadura regulado para lograr una cobertura completa y uniforme sin acumulación excesiva o llenado insuficiente.
Enfriamiento y solidificación: Enfriamiento estacionario durante la solidificación de la soldadura para prevenir la deformación de la unión y las inconsistencias de mano de obra.
Inspección posterior a la soldadura: Verificación visual, muestreo mecánico y pruebas eléctricas para confirmar la usabilidad de la unión para la aplicación prevista.
3. Defectos comunes de soldadura de arneses de cableado: causas, riesgos y prevención
Los siguientes son problemas comunes de mano de obra de soldadura encontrados en la fabricación de arneses de cableado. Cada defecto incluye características observables, causas raíz típicas, riesgos de rendimiento en campo y medidas de prevención prácticas.
3.1 Unión de soldadura fría
Descripción del defecto: Una unión de soldadura fría es un defecto común de mano de obra de soldadura. La soldadura puede parecer haber formado una conexión, pero el calentamiento o la humectación inadecuados impiden que la unión desarrolle la unión y la resistencia mecánica requeridas.
Causas comunes: Temperatura de soldadura insuficiente, duración de calentamiento corta, transferencia de calor inconsistente, contaminación de la superficie o movimiento menor durante la solidificación de la soldadura.
Riesgos potenciales: Resistencia a la tracción mecánica reducida, mayor susceptibilidad a aflojarse bajo vibración, fluctuación intermitente de la señal y degradación gradual del rendimiento durante ciclos térmicos a largo plazo.
Métodos de prevención: Mantener parámetros de temperatura de proceso consistentes; asegurar una penetración de calor uniforme; limpiar todas las superficies de contacto antes de soldar; asegurar el posicionamiento del cable hasta que la soldadura se solidifique completamente.
3.2 Unión de soldadura pobre o incompleta
Descripción del defecto: Una unión de soldadura pobre o incompleta puede parecer conectada visualmente pero no proporciona la continuidad eléctrica o la resistencia mecánica requeridas para una operación confiable.
Causas comunes: Tiempo de humectación de soldadura inadecuado, calentamiento desigual, oxidación superficial residual y comportamiento de fusión de soldadura inconsistente.
Riesgos potenciales: Rendimiento intermitente del circuito, transmisión de señal inestable y desconexión ocasional. Debido a que la apariencia visual puede ser engañosa, estos defectos a menudo permanecen sin detectar hasta el despliegue en campo.
Métodos de prevención: Estandarizar las duraciones de calentamiento y fusión; eliminar la oxidación superficial antes del ensamblaje; aplicar fundente apropiado para mejorar la humectación; implementar muestreo de fuerza de tracción por lotes para ensamblajes críticos.
3.3 Volumen excesivo de soldadura
Descripción del defecto: El exceso de material de soldadura crea acumulaciones de soldadura sobredimensionadas y desiguales en terminales y uniones de empalme.
Causas comunes: Alimentación excesiva de soldadura, ciclos de calentamiento extendidos y técnica de soldadura manual inconsistente.
Riesgos potenciales: Puente de soldadura entre pines o terminales adyacentes, mayor riesgo de cortocircuitos e interferencia física durante el acoplamiento del conector.
Métodos de prevención: Regular la cantidad de soldadura durante la aplicación; estandarizar la duración del calentamiento; reelaborar las uniones sobredimensionadas para cumplir con los criterios dimensionales aceptables.
3.4 Volumen insuficiente de soldadura
Descripción del defecto: El volumen inadecuado de soldadura no cubre completamente la zona de soldadura designada, lo que resulta en una humectación incompleta del conductor y espacios de unión expuestos.
Causas comunes: Alimentación limitada de soldadura, contaminación de la superficie que reduce la fluidez y ciclos de calentamiento incompletos.
Riesgos potenciales: Área de unión efectiva reducida, estabilidad mecánica más débil y contacto eléctrico inconsistente bajo vibración o fluctuación de corriente.
Métodos de prevención: Seguir los requisitos mínimos de volumen de soldadura según las pautas del proceso; optimizar los parámetros de calentamiento para mejorar la fluidez; limpiar las superficies de contacto para asegurar una humectación consistente.
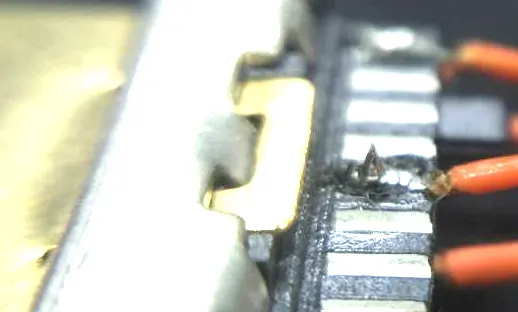
3.5 Pico de soldadura / carámbano de soldadura
Descripción del defecto: Aparecen formaciones de soldadura afiladas y protuberantes en las superficies de unión terminadas, lo que resulta en una geometría de ensamblaje no conforme.
Causas comunes: Ángulo de retirada del soldador inadecuado, velocidad de retirada inconsistente y solidificación desigual de la soldadura.
Riesgos potenciales: Las rebabas afiladas de soldadura pueden dañar las capas aislantes, creando riesgos de fuga y reduciendo el rendimiento general del ensamblaje.
Métodos de prevención: Estandarizar el manejo de herramientas y el movimiento de retirada; recortar y reelaborar los picos defectuosos; aplicar criterios de mano de obra consistentes durante la inspección visual.
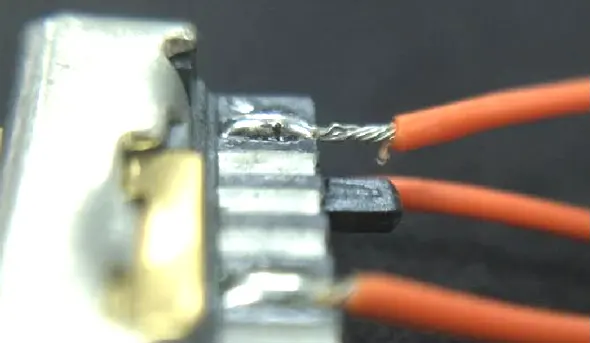
3.6 Conductores cubiertos inadecuadamente
Descripción del defecto: Los hilos conductores pelados permanecen parcialmente expuestos dentro del área de soldadura designada debido a una cobertura y humectación incompletas de la soldadura.
Causas comunes: Posicionamiento desalineado del cable, volumen insuficiente de soldadura, humectación pobre localizada y colocación de soldadura desviada.
Riesgos potenciales: Los hilos expuestos son susceptibles a la oxidación y la entrada de humedad, que degradan la conductividad con el tiempo. La fricción externa y la tensión mecánica también pueden causar la rotura de los hilos y un contacto inestable.
Métodos de prevención: Asegurar la colocación del cable antes de soldar; verificar la cobertura completa de soldadura de los hilos conductores; priorizar la inspección visual para el cableado expuesto.
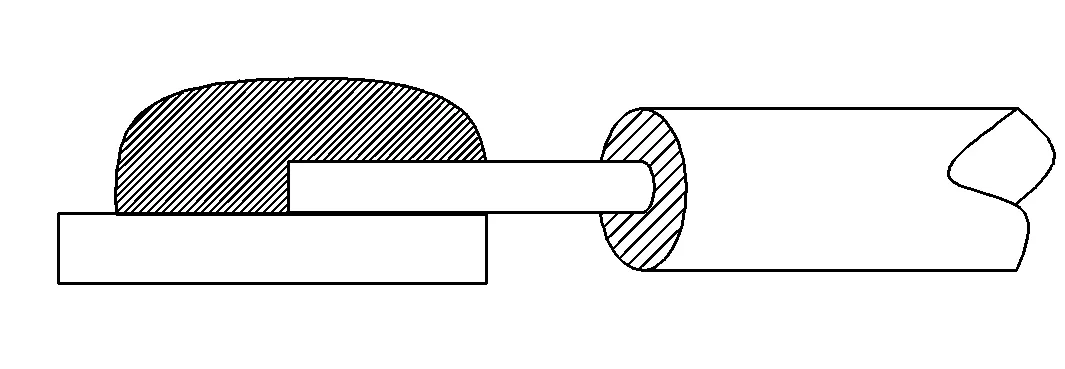
3.7 Retracción del conductor
Descripción del defecto: Los conductores se retraen hacia atrás desde la posición de soldadura prevista, acortando la longitud de unión efectiva. Según la especificación de proceso interno aplicable del ensamblaje de arneses de cableado, la retracción excesiva que deja un conductor desnudo extendido se clasifica como no conforme.
Causas comunes: Desplazamiento térmico inducido por temperatura, tensión del cable inconsistente durante el procesamiento y movimiento no intencionado durante el enfriamiento de la soldadura.
Riesgos potenciales: El área de unión reducida disminuye la resistencia a la tracción de la unión, aumentando el riesgo de fractura del conductor en entornos operativos dinámicos y comprometiendo la estabilidad de corriente y señal.
Métodos de prevención: Mantener temperaturas de calentamiento estables; controlar la tensión del cable de manera consistente durante el ensamblaje; fijar el posicionamiento del conductor hasta que la soldadura se solidifique completamente.
4. Control de calidad y pruebas de soldadura de arneses de cableado
El control de calidad estructurado minimiza la variación del proceso e identifica defectos potenciales de soldadura antes del envío final. El ensamblaje de arneses de cableado implementa flujos de trabajo de inspección y prueba por capas adaptados a las especificaciones del proyecto, los requisitos del cliente y los criterios de referencia de la industria.
Inspección visual: Todas las uniones soldadas se someten a verificación visual para comprobar la cobertura de soldadura, la uniformidad de humectación, la geometría de la unión y la ausencia de picos, espacios o conductores expuestos.
Pruebas eléctricas: Las pruebas de rutina incluyen verificación de continuidad y comprobaciones de resistencia de aislamiento para confirmar un rendimiento eléctrico estable y eliminar riesgos de conexión abierta o intermitente.
Pruebas mecánicas: Las pruebas de tracción de uniones soldadas se realizan por muestreo o por lote para validar la resistencia de unión mecánica, especialmente para aplicaciones críticas de vibración.
Verificación dimensional: Las inspecciones confirman que el posicionamiento del conductor, el rango de cobertura de soldadura y la alineación cumplen con los requisitos del proceso interno y los planos del cliente.
Pruebas ambientales especializadas: Las pruebas de hipot (rigidez dieléctrica), niebla salina y vibración mecánica se aplican cuando se requieren por las especificaciones del producto, el entorno de aplicación o los estándares del cliente.
Para identificar y controlar los defectos potenciales de soldadura, las inspecciones y pruebas aplicables se despliegan selectivamente según la complejidad del proyecto y los requisitos de uso final en lugar de aplicarse universalmente a cada unidad.
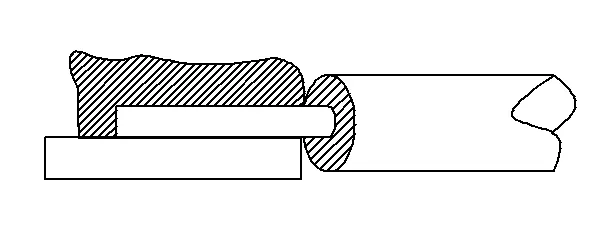
5. Referencias de la industria y alineación con especificaciones personalizadas
El ensamblaje de arneses de cableado utiliza IPC/WHMA-A-620 como referencia de mano de obra y aceptación para los procesos aplicables de arneses de cableado y ensamblajes de cables. Nuestros requisitos aplicables de mano de obra de soldadura se desarrollan con referencia a IPC/WHMA-A-620 y especificaciones específicas del cliente, asegurando la alineación tanto con los estándares de referencia de la industria como con las demandas técnicas a nivel de proyecto.
La instalación mantiene las certificaciones ISO 9001, IATF 16949 e ISO 13485, respaldando el control de proceso estructurado para ensamblajes de arneses de cableado de grado industrial, automotriz y médico. Todos los flujos de trabajo de soldadura están documentados, rastreados y son trazables a través del sistema MES interno para mantener un rendimiento de proceso consistente en la producción de prototipos y por lotes.
6. Capacidades de soldadura de arneses de cableado y ensamblaje de cables
El ensamblaje de arneses de cableado proporciona soluciones de soldadura de arneses de cableado personalizados y ensamblaje de cables que cubren la validación de prototipos y la producción a gran escala, con opciones flexibles de MOQ para soportar muestras de ingeniería de bajo volumen y pedidos comerciales de alto volumen. El equipo de ingeniería interno ofrece revisión DFM y optimización de procesos basada en planos del cliente, archivos BOM o muestras físicas para mejorar la fabricabilidad y estabilizar la calidad de las uniones.
Todos los ensamblajes terminados se someten a las inspecciones eléctricas y visuales requeridas antes del envío. Respaldada por un equipo de proyecto de habla inglesa y una experiencia global a largo plazo con OEM, la compañía entrega soluciones de arneses de cableado específicas para aplicaciones en proyectos automotrices, médicos, de automatización industrial, robótica, telecomunicaciones y energía renovable. El tiempo de respuesta estándar para prototipos varía de 24 a 72 horas para acelerar los ciclos de verificación de productos de los clientes.
7. Preguntas frecuentes
7.1 ¿Qué estándar rige la mano de obra de soldadura de arneses de cableado?
IPC/WHMA-A-620 sirve como la referencia principal de la industria para la mano de obra de ensamblaje de arneses de cableado, incluida la apariencia de la soldadura, la calidad de humectación y los criterios generales de aceptación. Los fabricantes típicamente combinan estas pautas de referencia con requisitos de diseño y rendimiento específicos del cliente.
7.2 ¿Qué causa una unión de soldadura fría en el ensamblaje de arneses?
Las uniones de soldadura fría resultan de calor insuficiente, ciclos de calentamiento cortos, contaminación de la superficie o movimiento durante la solidificación de la soldadura. Estos factores impiden una humectación adecuada y la formación de una unión estable, lo que lleva a conexiones mecánicamente débiles y eléctricamente inconsistentes.
7.3 ¿Cómo se inspeccionan las uniones soldadas de arneses de cableado?
Las uniones soldadas se verifican mediante inspección visual, pruebas de continuidad y aislamiento, y muestreo periódico de fuerza de tracción. Para aplicaciones de alta confiabilidad, se realizan pruebas adicionales de hipot, vibración o corrosión según los requisitos del proyecto.
7.4 ¿Por qué fallan las conexiones soldadas de arneses en el uso de campo a largo plazo?
La mayoría de las fallas en campo provienen de defectos latentes de mano de obra, incluida la humectación incompleta, las uniones frías, las irregularidades de soldadura o la exposición del conductor. Estas inconsistencias menores se degradan gradualmente bajo vibración, ciclos de temperatura y carga eléctrica, eventualmente causando conexiones inestables.
7.5 ¿Es la soldadura mejor que el engarzado para arneses de cableado?
Ningún método es universalmente mejor. El método de unión apropiado depende del diseño del terminal, el tamaño del conductor, los requisitos de durabilidad mecánica, las condiciones ambientales, el volumen de producción y las especificaciones del proyecto. La soldadura sobresale para la continuidad eléctrica precisa y las conexiones de paso fino, mientras que el engarzado ofrece una resistencia mecánica consistente para aplicaciones de producción en masa de alta vibración.
8. Conclusión
El rendimiento de la soldadura de arneses de cableado depende del control de proceso consistente, la gestión térmica adecuada y la mano de obra disciplinada. Los defectos comunes de soldadura surgen del calentamiento inconsistente, la contaminación de la superficie, la desalineación y el volumen de soldadura no regulado, todos los cuales pueden degradar la confiabilidad del ensamblaje en aplicaciones industriales, automotrices y médicas. Al hacer referencia a estándares de la industria establecidos y aplicar flujos de trabajo de inspección y prueba específicos, los fabricantes pueden estabilizar la calidad de la soldadura y reducir los riesgos de falla en campo. La alineación estructurada de procesos y el control de calidad específico del proyecto siguen siendo el enfoque más confiable para un rendimiento consistente de custom wire harness.